Reduzindo o desperdício de chapas na produção de letreiros: nesting e retalhos
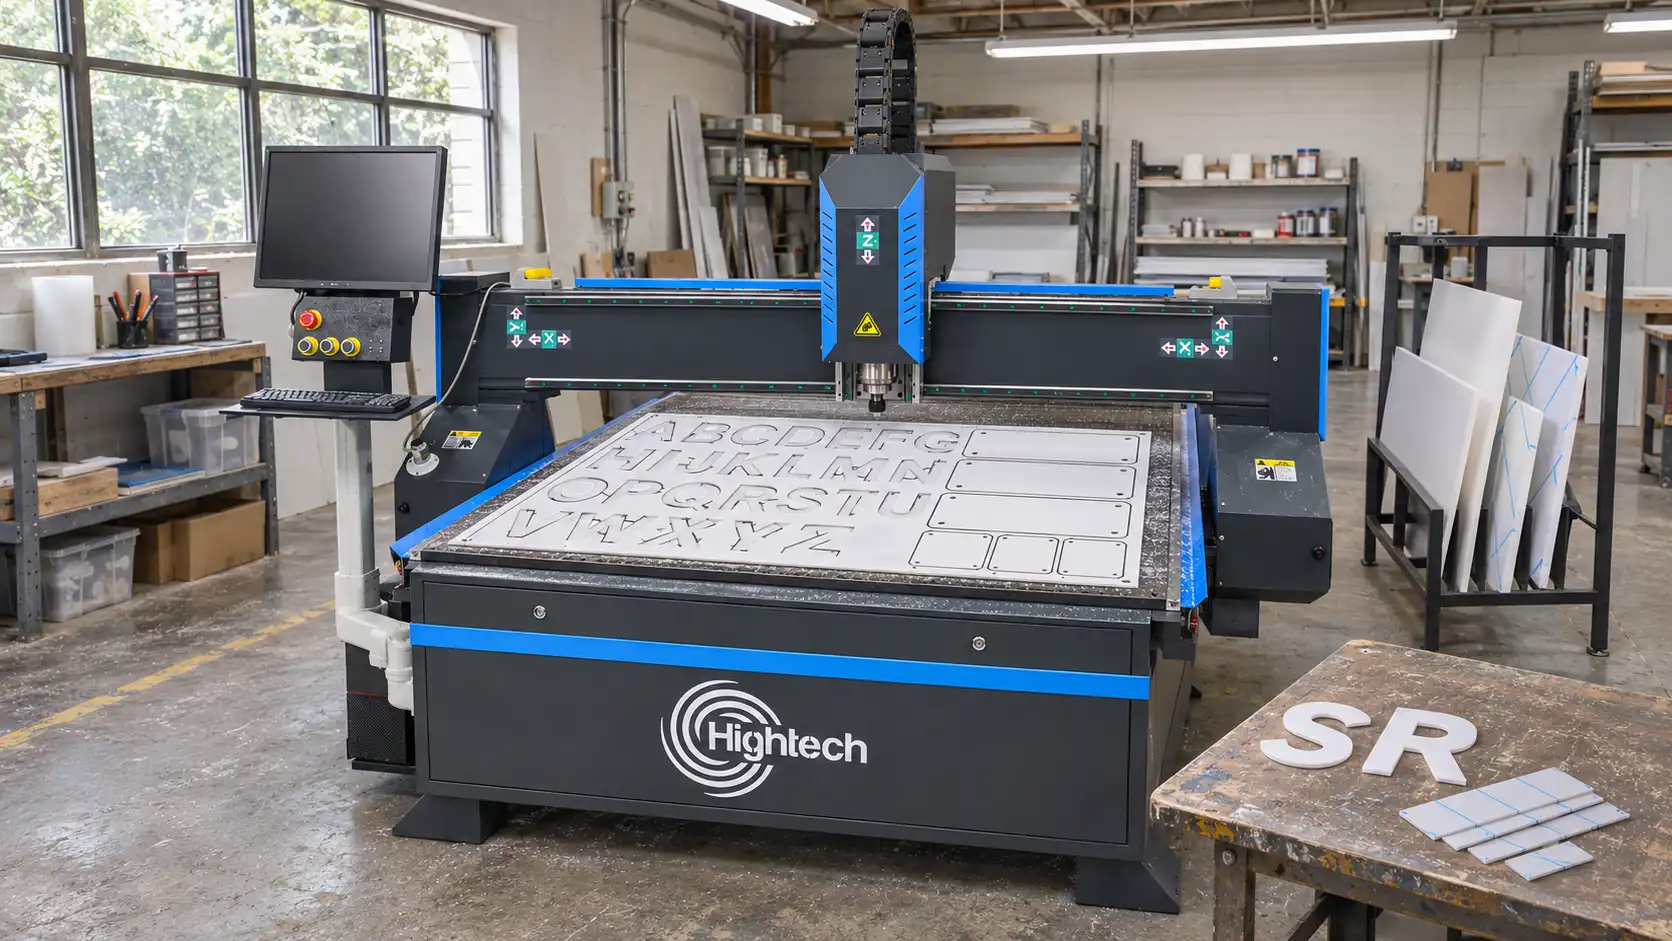
Table of Contents
Resposta rápida
Comece medindo a área de chapa convertida em peças aprovadas, a área mantida como retalhos aproveitáveis e a área perdida como sucata ou peças rejeitadas. Valide a arte e o material antes do corte, faça o nesting considerando a largura de corte real e as restrições de fixação, identifique as sobras úteis e inspecione a primeira peça antes de liberar o lote inteiro. Avalie o sucesso pelo custo de material por letreiro aprovado, não pela proximidade das formas na tela.
As chapas costumam ser um dos insumos mais visíveis na fabricação de letreiros. Porém, as maiores perdas nem sempre são os espaços vazios entre as letras. Uma face de acrílico riscada, um painel composto de alumínio (ACP) com registro desalinhado ou uma letra de aço inoxidável cortada com o acabamento errado podem consumir mais material do que um espaçamento de nesting um pouco maior. Por isso, a redução eficaz do desperdício acompanha todo o trabalho, da aprovação do desenho à inspeção final.
Onde surge o desperdício de chapas na fabricação de letreiros?
Em trabalhos com chapas rígidas, acompanhe o material em seis etapas: desenho aprovado → seleção do estoque → nesting → corte → acabamento ou dobra → montagem e inspeção. Classifique as perdas em quatro categorias operacionais, cada uma com responsável e ação corretiva:
- Perda de layout: bordas da chapa, margens de refilo, recortes internos e o esqueleto restante que não pode ser reutilizado.
- Retalhos sem aproveitamento: sobras que poderiam atender outro pedido, mas são descartadas, perdidas ou armazenadas sem identificação.
- Peças rejeitadas e recortes de reposição: dimensões incorretas, bordas ruins, deformação térmica, riscos superficiais ou incompatibilidades de montagem que exigem material novo.
- Erros de manuseio e estoque: danos no armazenamento, espessura ou acabamento incorretos ou corte de uma revisão obsoleta do desenho.
Sucata, retalhos reutilizáveis e retrabalho não são a mesma coisa
Sucata é material sem uso futuro aprovado segundo as exigências atuais da oficina. Um retalho é uma peça armazenada e identificável que atende às regras de reutilização; só representa economia quando outro trabalho realmente a utiliza. Retrabalho significa corrigir um componente existente, por exemplo, refazer o acabamento de uma borda, enquanto um recorte de reposição substitui a peça. Registre cada componente rejeitado uma única vez como rejeição, além da chapa adicional consumida para substituí-lo; nunca contabilize a mesma peça como retalho reutilizável e também como sucata.
Como o nesting pode reduzir o desperdício sem aumentar as rejeições?
Um nesting eficaz equilibra a economia de material com a confiabilidade do corte e a qualidade das peças. Compare layouts sob as mesmas restrições de produção e considere se os retalhos restantes serão úteis em trabalhos futuros.
Compare o nesting de formas reais e tamanhos variados com o layout original
Use a lista de materiais (BOM) aprovada para um lote específico, não uma seleção de formas ideais. Compare o nesting existente com um layout revisado que combine letras menores, suportes e painéis maiores somente quando material, espessura, cor, face protegida e acabamento coincidirem. O nesting de formas reais pode reduzir espaços em relação ao posicionamento por retângulos envolventes, mas o adensamento só é útil quando as regras de produção continuam válidas.
Registre, para cada opção, o número de chapas, a quantidade aprovada, o comprimento de corte, o tempo de máquina estimado, o formato dos retalhos e os riscos práticos de rejeição. Mantenha a mesma revisão do desenho, o tamanho da chapa e a orientação das peças. Ao reunir peças de pedidos diferentes, preserve os identificadores para que as equipes de acabamento e montagem reconheçam cada componente. Sistemas CAD/CAM avançados podem ajudar no nesting de vários pedidos e na geometria dos retalhos, mas confira o software e o pós-processador instalados em vez de presumir compatibilidade com qualquer máquina Hightech específica.
Respeite a largura de corte, o sentido do acabamento, a fixação e a sequência de corte
Antes de aprovar um layout denso, confirme estes limites do processo:
- Largura de corte ou diâmetro da ferramenta, trajetórias de entrada e saída, folga da ferramenta e dimensões finais exigidas.
- Sentido do material e do escovamento, face com filme protetor, registro de impressão e direção das ranhuras ou dobras do ACP.
- Cobertura de vácuo, áreas de exclusão dos grampos, pontes ou abas quando aprovadas e apoio suficiente para evitar movimento ou levantamento das peças.
- Calor do laser e sequência de corte, qualidade dos cantos, acabamento das bordas e tolerâncias posteriores de dobra ou montagem.
Em trabalhos a laser, meça a largura de corte real para o material e os parâmetros escolhidos. O guia Hightech sobre medição da largura de corte a laser traz mais informações. O guia de projeto de peças para corte a laser aborda as decisões detalhadas de preparação de arquivos. Para metais, analise a movimentação térmica e a ordem de corte descritas no guia Hightech sobre deformação de materiais.
Reserve um retalho útil em vez de uma última faixa irregular
O layout mais denso não é automaticamente o mais valioso. Imagine dois nestings aprovados com as mesmas peças e sem rejeições: um deixa um esqueleto estreito e irregular; o outro preserva intencionalmente uma sobra retangular e plana, grande o suficiente para um suporte recorrente ou uma pequena placa frontal. Mesmo que o segundo coloque uma área de peças aprovadas um pouco menor na primeira chapa, poderá reduzir compras futuras se o retalho for usado. Baseie a decisão na demanda posterior comprovada, no tempo de manuseio e no espaço de armazenamento, não em um crédito de economia presumido no primeiro dia.
Como reutilizar retalhos de chapas metálicas na produção de letreiros?
A reutilização começa por identificar cada retalho, saber onde está armazenado e quais trabalhos pode atender. Um processo simples de identificação e inspeção transforma sobras aproveitáveis em estoque de produção.
Dê a cada peça armazenada um identificador e uma regra de elegibilidade
Defina um tamanho mínimo prático com base nos pedidos recorrentes reais e nos equipamentos de manuseio disponíveis. Registre cada retalho metálico armazenado em um controle simples de prateleiras ou em uma biblioteca de retalhos CAM:
- Identificador único, trabalho de origem e data; liga ou classe do aço, espessura e acabamento superficial.
- Dimensões envolventes ou contorno CAD; planicidade, orientação, sentido do acabamento e face protegida.
- Defeitos visíveis, contaminação ou corrosão; localização na prateleira ou recipiente e usos aprovados.
Um retalho adequado de inox pode virar uma face de letra menor, uma chapa traseira ou um suporte de fixação; outro pode servir como corpo de prova. Nenhuma escolha deve ser automática. Uma face escovada visível ao cliente tem exigências estéticas diferentes de um suporte oculto. Use a rastreabilidade do material e as especificações do trabalho para decidir se cada retalho é elegível.
Reutilizar, reciclar ou rejeitar: uma decisão prática
- Inspecione: o material é identificável, limpo, plano e está suficientemente íntegro para um uso futuro aprovado? Caso contrário, separe-o para o fluxo de resíduos apropriado.
- Compatibilize: existe um pedido real próximo com classe, espessura, face, sentido e dimensões compatíveis? Reserve o retalho para esse trabalho.
- Avalie a economia: reutilizá-lo custa menos do que liberar material novo, incluindo preparação do corte, manuseio e rastreabilidade? Se sim, registre o consumo e reconheça a economia efetivamente realizada.
Assim se reutilizam retalhos metálicos na produção de letreiros sem comprometer a aparência ou a segurança. Nunca misture classes não identificadas em trabalhos estruturais, com material especificado ou exigências estéticas apenas para melhorar um indicador de reciclagem.
O que muda para acrílico, ACP/PVC, MDF e chapas metálicas?
A melhoria do aproveitamento de material na fabricação de letreiros depende do substrato. Os métodos de corte, as faces utilizáveis e os riscos de defeitos variam; uma única regra universal de espaçamento não é confiável.
Substrato | Processo relevante / solução Hightech | Controles de desperdício e qualidade |
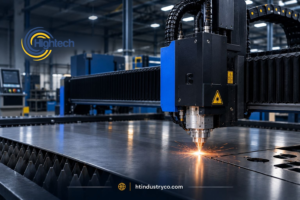
Aço, aço inoxidável e chapas de alumínio adequadas | Corte de metais a laser de fibra validado; linha de laser de fibra Hightech | Considere calor, apoio, levantamento das peças, ordem de corte, acabamento das bordas, classe e sentido do material. |
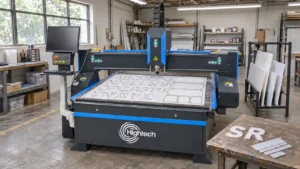
Acrílico (PMMA) | Laser CO₂ ou router CNC compatíveis; linhas CO₂ e CNC Hightech | Proteja a face visível; verifique qualidade óptica da borda, lascamento, filme e orientação das peças. |
ACP / ACM | Fresagem CNC e ranhura em V apropriada | Confirme a composição das faces e do núcleo; alinhe a face impressa, a profundidade da ranhura e o sentido da dobra. |
PVC expandido | CNC ou outro corte mecânico aprovado | Planeje apoio por vácuo ou dispositivos, escolha da ferramenta e extração de pó; nunca corte PVC a laser. |
MDF, compensado ou madeira | Fresagem CNC; CO₂ somente após confirmar a segurança para a chapa específica | Considere o sentido das fibras, empenamento, lascamento e extração adequada de pó ou fumaça. |
Não corte PVC nem vinil à base de PVC a laser. O processamento a laser pode liberar produtos de decomposição perigosos e corrosivos. Para plásticos desconhecidos, filmes protetores e painéis compostos, confirme a composição e a compatibilidade com o processo escolhido antes de cortar. Não presuma que um núcleo ou revestimento de ACP não identificado seja seguro para laser.
Como é um teste prático de redução de desperdício de 30 dias?
Escolha uma ou duas famílias de substratos de alto volume e um conjunto comparável de pedidos recentes. Use os mesmos critérios de aceitação antes e depois de cada mudança; não misture chapas metálicas, acrílicas e compostas em um único indicador geral sem explicação.
Quando | Ação | Evidências a guardar |
Semana 1 | Audite de 10 a 20 trabalhos recentes comparáveis com chapas. | Chapas liberadas, área/unidades aprovadas, retalhos guardados, rejeições, motivos dos recortes e custo. |
Semana 2 | Adicione conferência da liberação de desenhos, verificação de estoque e armazenamento de retalhos identificados. | Histórico de revisões, checklist prévio, etiquetas de material e nestings de referência. |
Semana 3 | Faça comparações controladas de nesting e ordem de corte. | Mesma BOM/especificação; número de chapas, tempo de corte, resultado da primeira peça e geometria das sobras. |
Semana 4 | Compare resultados, decida o que padronizar e treine a equipe. | Rendimento, retalhos realmente reutilizados, taxa de rejeição e custo por letreiro aprovado. |
Uma planilha diária mínima
Para cada trabalho com chapas, registre: data e identificador; material/acabamento/espessura; dimensões nominais e úteis; quantidade aprovada e área líquida aceita; identificador e área do retalho guardado; quantidade e motivo das rejeições; chapas adicionais liberadas para recortes de reposição; custo de corte ou acabamento; e qualquer consumo posterior dos retalhos. Designe um responsável para revisar semanalmente as duas principais causas recorrentes de perda.
Após 30 dias, mantenha apenas mudanças que preservem a qualidade e melhorem a economia da produção aprovada. O melhor resultado pode ser uma aprovação mais clara do arquivo de corte, uma prateleira confiável para retalhos, uma fixação a vácuo mais repetível ou outro tamanho de chapa, e não necessariamente a substituição da máquina.
Perguntas frequentes
Como reduzir o desperdício de chapas na fabricação de letreiros sem comprar novos equipamentos?
Comece com arquivos CAD aprovados, identificação consistente do material e inspeção da primeira peça. Agrupe peças compatíveis na mesma chapa, confira a largura de corte ou o diâmetro da ferramenta e pare de cortar revisões substituídas. Armazene os retalhos elegíveis por tamanho, classe e acabamento e consulte esse inventário antes de liberar uma chapa nova. Esses controles de baixo custo tratam perdas de layout, erros de estoque e recortes de reposição sem pressupor máquinas adicionais.
Qual é uma boa taxa de aproveitamento de material para letreiros de acrílico ou metal?
Não existe uma meta universal defensável. Letras complexas, sentido da face acabada, margens de fixação, espessura, tamanho do lote e valor dos retalhos alteram o rendimento possível. Estabeleça uma referência para trabalhos comparáveis, acompanhe o aproveitamento em peças aprovadas e separe retalhos armazenados de material efetivamente recuperado. Um pequeno aumento da densidade do nesting não compensa se aumentarem a rejeição, o tempo de acabamento ou os custos de manuseio.
Como reutilizar retalhos metálicos sem comprometer aparência ou rastreabilidade?
Identifique classe, espessura, acabamento, trabalho de origem e dimensões em etiqueta física ou registro digital. Inspecione planicidade, corrosão, riscos e estado do filme protetor antes de atribuir um novo uso. Compatibilize cada peça com os requisitos técnicos e estéticos do novo desenho. Registre o retalho como consumido somente quando for usado em um trabalho aprovado, não quando entrar no armazenamento.
Um nesting mais apertado pode aumentar a sucata ou os problemas de corte?
Sim. Uma folga insuficiente pode afetar a qualidade das bordas, as trajetórias de entrada ou saída, a fixação a vácuo, a distribuição de calor e a retirada das peças. Peças pequenas podem se mover ou levantar, provocando colisões ou rejeições. O sentido do material e o registro de impressão também limitam a rotação. Compare um nesting alternativo com a mesma BOM aprovada e os mesmos limites do processo; depois avalie a produção realmente aprovada, não o percentual de preenchimento exibido.
O que é melhor para reduzir o desperdício: router CNC, laser CO₂ ou laser de fibra?
Nenhuma opção é universalmente melhor. A fresagem CNC costuma ser relevante para acrílico, ACP, placas de PVC e madeira; o laser CO₂ pode atender acrílicos com compatibilidade confirmada e determinados produtos de madeira; o laser de fibra é projetado para metais adequados. A escolha depende da composição química do material, do tamanho da chapa, da borda desejada, da fixação e do mix de produção. Valide as especificações da máquina e do material antes de comparar o desperdício.
Transforme sua auditoria de desperdício de chapas em um plano de melhoria da produção
Leve um desenho de letreiro aprovado, um tamanho representativo de chapa, as especificações de material e acabamento e uma amostra do registro de rejeições para uma análise do equipamento ou processo. A Hightech Industry Group pode ajudar a discutir se seu fluxo exige fresagem CNC, corte CO₂ ou processamento de chapas a laser de fibra, e quais especificações da máquina precisam de confirmação. Comece pela aplicação e depois selecione o equipamento.
Explore: Routers CNC para fabricação de letreiros | Máquinas de corte de chapas a laser de fibra | Máquinas a laser CO₂
Latest contents
Prefer a callback? Share your details and requirements below.
Your details will only be used to respond to this request.