


Como evitar a deformação do material durante o corte a laser: guia completo
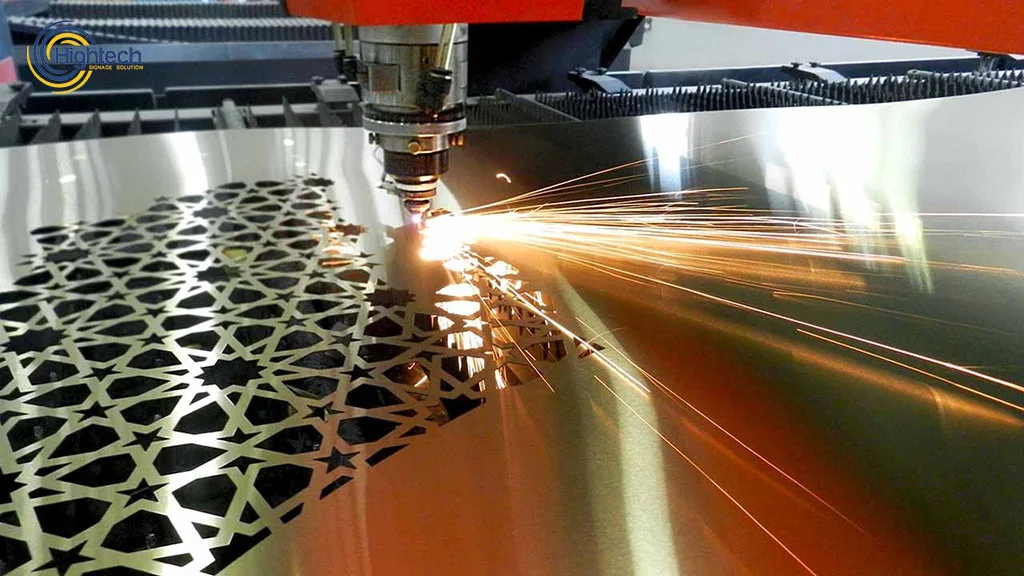
Table of Contents
O empenamento do material no corte a laser é um dos desafios mais comuns ao cortar peças finas ou de precisão. Ele ocorre quando o aquecimento localizado causa expansão e contração térmicas desiguais, criando tensão interna que distorce permanentemente o material. Mesmo uma deformação pequena pode causar falhas de tolerância, encaixe ruim, mais sucata e custos maiores.
Prevenir empenamento durante o corte depende de três princípios: otimização inteligente da trajetória, controle preciso dos parâmetros e gerenciamento térmico no design. Ao entender o comportamento do calor e aplicar estratégias preventivas comprovadas, especialmente ao usar avançadas máquinas de corte a laser de fibra — os fabricantes reduzem desperdício e mantêm peças planas e dimensionalmente precisas.
Entendendo as causas científicas da deformação durante o corte a laser
A deformação durante o corte a laser é causada pela expansão e contração térmica desiguais, que introduzem tensão interna no material.
Quando um laser concentra energia em uma área pequena, o material aquece e se expande rapidamente. À medida que o laser se afasta, a área esfria e se contrai. Se esse ciclo térmico não for uniforme em toda a chapa, tensões internas se acumulam, causando distorção, arqueamento ou torção, especialmente em materiais finos ou propensos a tensões.
Expansão Térmica e Zona Afetada pelo Calor (HAZ)
A expansão térmica dentro da zona termicamente afetada ocorre porque o laser introduz calor extremo em uma área localizada mais rapidamente do que o material ao redor consegue absorvê-lo ou dissipá-lo. Esse gradiente de temperatura causa expansão desigual e, quando ocorre o resfriamento, o material se contrai de maneira desigual, resultando em deformação permanente.
O impacto das tensões internas residuais em chapas metálicas
Muitas chapas metálicas já contêm tensões residuais resultantes de laminação, nivelamento ou processamento anterior. Durante o corte a laser, essas tensões ocultas são liberadas de maneira desigual conforme o calor é aplicado, ampliando as deformações mesmo quando os parâmetros de corte parecem corretos.
Por que materiais de espessura fina são mais propensos à distorção
Materiais finos não têm a rigidez estrutural necessária para resistir ao movimento térmico. Como aquecem e esfriam rapidamente, chapas finas sofrem maior concentração de tensão, tornando a deformação durante o corte a laser muito mais provável do que em chapas espessas.
Usando a otimização de caminho para evitar deformações de materiais
A otimização da trajetória evita a deformação do material ao controlar como o calor é distribuído pela chapa durante o corte. Mesmo com potência do laser e configurações de gás corretas, sequências de corte ruins podem concentrar calor em uma área, causando tensão térmica excessiva. Um planejamento inteligente da trajetória distribui o calor uniformemente, mantém a rigidez estrutural durante o corte e reduz significativamente a deformação, especialmente em peças finas ou densamente aninhadas.
Leia mais: a soldagem a laser pode ser usada em qualquer material?
A regra “de dentro para fora” para estabilização de recursos
A regra de dentro para fora evita distorções cortando recursos internos antes dos contornos externos. Isso mantém o material circundante intacto por mais tempo, permitindo que ele atue como dissipador de calor e suporte estrutural enquanto os recortes internos são concluídos, reduzindo o movimento e a deformação.
Corte escalonado (salto) para gerenciar a distribuição de calor
O corte alternado ou em “saltos” evita o superaquecimento de uma única zona ao alternar os locais de corte na chapa. Ao permitir que as áreas já cortadas esfriem enquanto o laser se desloca para outro ponto, essa técnica minimiza o acúmulo térmico localizado e reduz as deformações.
Aninhamento centralizado para projetos de placas grandes
O aninhamento centralizado começa cortando perto do meio da folha e gradualmente se move para fora. Essa abordagem equilibra a expansão térmica simetricamente, evitando que as bordas puxem para dentro e causem arqueamento ou torção em grande escala em placas largas.
Nesting inteligente: mantendo um esqueleto rígido
Um nesting inteligente preserva por mais tempo uma “estrutura” rígida de material. Ao evitar uma densidade excessiva de cortes em uma região, a estrutura restante estabiliza a chapa, controla o movimento térmico e reduz a deformação em trabalhos com muitas peças.
Ajustando os parâmetros do laser para evitar deformações
A deformação durante o corte a laser pode ser reduzida significativamente minimizando a entrada de calor excessiva por meio do controle adequado dos parâmetros do laser. Mesmo com trajetórias de corte otimizadas, configurações incorretas podem introduzir tensão térmica desnecessária no material. O objetivo é fornecer energia suficiente para obter um corte limpo, limitando o tempo de absorção de calor, reduzindo a zona afetada pelo calor e mantendo a estabilidade dimensional, especialmente em peças finas ou de precisão.
Equilibrando a velocidade de corte e o tempo de absorção de calor
A velocidade de corte afeta diretamente a quantidade de calor absorvida pelo material. Se for baixa demais, o calor se acumula e aumenta a expansão térmica; se for alta demais, podem ocorrer cortes incompletos ou aspereza nas bordas. Aumentar a velocidade dentro dos limites estáveis reduz o tempo de absorção de calor e ajuda a evitar deformações durante o corte a laser.
Modo de pulso vs. onda contínua para geometrias complexas
O modo pulsado limita o acúmulo de calor ao fornecer a energia do laser em rajadas controladas, em vez de um feixe constante. Isso é especialmente eficaz para geometrias complexas, cantos agudos e seções finas, nas quais o corte contínuo pode causar superaquecimento localizado e deformação.
Precisão do ponto de foco para minimizar a largura do Kerf
O posicionamento preciso do foco concentra a energia exatamente na zona de corte, minimizando a largura do corte e a difusão desnecessária de calor. Um feixe fora de foco espalha a energia por uma área maior, aumentando o estresse térmico e o risco de deformação do material no corte a laser em projetos sensíveis.
Seleção de gases auxiliares para evitar empenamento do material
A seleção do gás assistente desempenha um papel fundamental no controle do acúmulo de calor e na redução da deformação do material no corte a laser. Além de ajudar na expulsão do material e na qualidade da borda, os gases assistentes influenciam diretamente o comportamento térmico durante o corte. A escolha correta pode resfriar a zona de corte, limitar a oxidação e reduzir o calor residual — fatores essenciais para evitar deformações, especialmente em componentes finos ou de precisão.
Por que o nitrogênio supera o oxigênio no controle térmico
O nitrogênio é preferido para minimizar deformações porque não favorece reações exotérmicas. Diferentemente do oxigênio, que adiciona calor por meio da oxidação, o nitrogênio mantém o processo de corte mais frio, sendo ideal para aço inoxidável e metais finos nos quais a deformação durante o corte a laser é uma preocupação.
O efeito de resfriamento do gás inerte de alta pressão
O gás inerte de alta pressão remove fisicamente o material fundido e, ao mesmo tempo, extrai calor da zona de corte. Essa rápida evacuação de calor reduz o tempo de exposição térmica, diminui o acúmulo de tensão interna e ajuda a manter a planicidade durante o corte a laser.
Gerenciando o fluxo de gás para dissipar o calor da superfície
Um fluxo de gás consistente e bem direcionado garante resfriamento uniforme ao longo do caminho de corte. Um fluxo irregular ou insuficiente permite que o calor permaneça na superfície, aumentando o risco de deformação no corte a laser — especialmente perto de cantos e áreas com muitos detalhes.
Estratégias baseadas no projeto para evitar deformações durante o corte a laser
Estratégias baseadas no projeto evitam deformações usando a geometria e o layout da peça para controlar o fluxo de calor e manter a estabilidade estrutural durante o corte. Mesmo com configurações otimizadas, um projeto ruim pode ampliar o estresse térmico. Decisões inteligentes no CAD permitem que o material ao redor funcione como dissipador de calor, reduzem o movimento livre durante o corte e diminuem significativamente o risco de deformação, especialmente em componentes pequenos ou finos.
Implementando microjuntas e abas para segurança de peças
Microjuntas ou abas mantêm as peças presas à chapa principal durante o corte, evitando a liberação repentina da tensão interna. Ao segurar a peça até que o corte seja concluído, as abas usam o material ao redor para absorver calor e reduzir a deformação durante o corte a laser.
Adicionando nervuras de reforço e recursos de reforço
Nervuras de reforço ajudam a combater a tensão térmica ao aumentar a rigidez nas áreas mais expostas ao calor durante o corte. Quando aplicadas corretamente, reduzem o movimento da peça e melhoram a planicidade durante todo o processo.
- Aumentam a rigidez local: reforçam seções finas, tornando-as mais resistentes à expansão e contração causadas pelo calor.
- Distribuem a tensão uniformemente: ao espalhar a tensão por uma área maior, evitam que a deformação se concentre em uma zona fraca.
- Apoiam peças grandes ou alongadas: geometrias longas e estreitas se beneficiam de nervuras que evitam a flexão durante o corte.
- Reduzem empenamento em materiais finos: a rigidez adicional é especialmente eficaz para minimizar empenamento no corte a laser de chapas leves.
Gerenciando "Grid-Lock" e densidade de perfuração
Uma alta densidade de perfurações enfraquece a integridade estrutural da peça, permitindo que ela flexione sob o calor. Reduzir a densidade dos furos, aumentar o espaçamento ou dividir os padrões em seções ajuda a manter a rigidez e minimiza deformações durante o corte a laser.
Manuseio adequado de materiais para evitar empenamentos
O manuseio correto do material evita deformações ao garantir que a chapa permaneça plana, apoiada e sem tensão antes e durante o corte a laser. Mesmo com projeto perfeito e parâmetros de corte otimizados, um manuseio inadequado pode introduzir tensão preexistente ou permitir movimentação descontrolada durante o corte. Armazenamento plano, escolha correta da mesa e fixação eficaz são essenciais para reduzir deformações e manter a precisão dimensional.
Melhores práticas de armazenamento: evitando curvatura pré-cortada
O material deve sempre ser armazenado plano e apoiado uniformemente para evitar a aplicação prévia de tensão interna. Chapas armazenadas na vertical ou apoiadas de modo irregular podem desenvolver empenamento, que se torna mais acentuado quando a tensão térmica é introduzida durante o corte a laser.
Usando tabelas de pinos e camas de favo de mel para melhorar o fluxo de ar
Mesas com pinos e bases alveolares reduzem o contato superficial entre a chapa e a mesa da máquina. O fluxo de ar melhorado permite que o calor se dissipe de maneira mais uniforme, minimizando pontos quentes e reduzindo o risco de deformação durante o corte a laser, especialmente em chapas finas.
O uso de ímãs e pesos para fixação de trabalho
Ímãs e pesos de baixo perfil ajudam a manter o material plano sem restringir a expansão térmica. Um sistema de fixação bem posicionado evita levantamento e vibração, permitindo ainda um movimento controlado, reduzindo deformações no corte a laser sem introduzir novos pontos de tensão.
Solução de problemas de deformação durante o corte a laser para materiais específicos
Materiais diferentes respondem de maneira única ao calor do laser, portanto solucionar deformações exige estratégias específicas para cada material. Os operadores precisam entender as propriedades térmicas de cada material. Aço inoxidável, alumínio e plásticos reagem de forma diferente ao calor concentrado, e uma abordagem única frequentemente causa deformação, distorção da borda ou comprometimento estrutural.
Aço Inoxidável: Mitigando a Alta Expansão Térmica
O aço inoxidável se expande significativamente sob o calor, tornando as chapas finas propensas à deformação. Para evitar deformações durante o corte a laser:
- Otimize a sequência de corte: alterne o corte pela chapa para evitar o acúmulo local de calor.
- Controle os parâmetros do laser: reduza a potência ou aumente a velocidade de deslocamento para cortes pequenos e detalhados.
Use gás auxiliar: o nitrogênio ajuda a dissipar o calor e evita a oxidação, reduzindo a tensão térmica.
Alumínio: Manipulação de Condutividade Térmica Rápida
O alumínio conduz calor rapidamente, o que pode criar gradientes de temperatura desiguais e deformações localizadas. Soluções recomendadas:
- Ajuste a velocidade de corte e o foco: um deslocamento mais rápido reduz a absorção de calor em áreas finas.
- Minimize a perfuração inicial: limite os pontos de início e parada que concentram calor.
Aplique fixação adequada: mesas com pinos ou ímãs evitam que o material se levante durante cortes de alta velocidade.
Plásticos e acrílicos: evitando o derretimento e a deformação das bordas
Termoplásticos e acrílicos amolecem sob o calor, causando dobra ou curvatura. Para minimizar deformações:
- Use o modo pulsado: limita a aplicação contínua de calor nas bordas.
- Mantenha a distância correta: mantenha o material ligeiramente elevado para melhorar o fluxo de ar e a dissipação de calor.
Controle a ordem de corte: comece pelos cortes internos para permitir que as bordas externas atuem como dissipador de calor.
Encontre a Máquina Ideal para sua Aplicação
Perguntas frequentes
1. O que pode causar deformação no corte a laser?
A deformação geralmente é causada por calor excessivo, configurações incorretas do laser, suporte inadequado do material ou resfriamento desigual durante o corte.
2. Como evitar deformações durante o processo de corte a laser?
Evite deformações otimizando os caminhos de corte, ajustando os parâmetros do laser, usando gases assistentes inertes, adicionando microjuntas ou abas e garantindo que o material esteja plano e bem fixado.
3. A “mesa” da máquina a laser afeta a deformação?
Sim, camas como colmeias ou mesas de alfinetes melhoram o fluxo de ar e reduzem os pontos de contato, o que ajuda a dissipar o calor uniformemente e minimizar empenamentos.
4. Todos os materiais podem sofrer deformação durante o corte a laser?
A maioria dos materiais pode deformar se o calor não for controlado, mas metais com alta condutividade térmica ou chapas finas e termoplásticos são os mais suscetíveis.
Latest contents




Prefer a callback? Share your details and requirements below.
Your details will only be used to respond to this request.