


Comment éviter le gauchissement du matériau lors de la découpe laser : guide complet
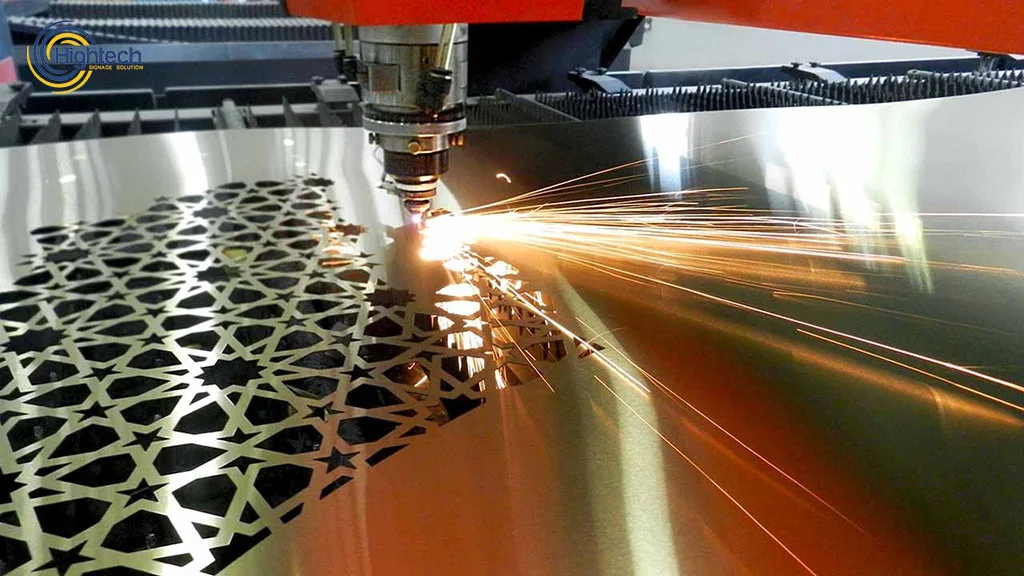
Table of Contents
Le gauchissement du matériau lors de la découpe laser est un problème fréquent, notamment pour les pièces minces ou exigeant une grande précision. Un échauffement localisé provoque une dilatation puis une contraction inégales, qui créent des contraintes internes et peuvent déformer durablement la pièce. Même une faible déformation peut compromettre les tolérances, gêner l’assemblage, augmenter les rebuts et renchérir la production.
Pour limiter ce phénomène, trois leviers sont essentiels : optimiser l’ordre et le trajet des découpes, régler précisément les paramètres du laser et tenir compte de la chaleur dès la conception. En comprenant la circulation de la chaleur et en appliquant des mesures préventives, notamment sur les machines de découpe laser à fibre industrielles, les fabricants peuvent réduire les pertes de matériau et obtenir des pièces plus planes et plus conformes aux dimensions prévues.
Comprendre les causes physiques du gauchissement lors de la découpe laser
Lors de la découpe laser, une dilatation et une contraction thermiques inégales créent des contraintes internes susceptibles de gauchir le matériau.
Le faisceau concentre son énergie sur une petite zone : le matériau y chauffe et se dilate rapidement. Après le passage du faisceau, cette zone refroidit et se contracte. Si ce cycle thermique varie d’un point à l’autre de la tôle, les contraintes s’accumulent et peuvent provoquer un voilement, une courbure ou une torsion, surtout dans les matériaux minces ou déjà contraints.
Dilatation thermique et zone affectée thermiquement (ZAT)
Dans la zone affectée thermiquement, le laser apporte une chaleur intense et localisée plus vite que le matériau voisin ne peut l’absorber ou la dissiper. Le gradient de température entraîne une dilatation inégale. Au refroidissement, la contraction est elle aussi inégale, ce qui peut laisser une déformation permanente.
Effet des contraintes résiduelles dans les tôles métalliques
De nombreuses tôles présentent déjà des contraintes résiduelles dues au laminage, au planage ou à des opérations antérieures. Sous l’effet de la chaleur de la découpe laser, ces contraintes se libèrent de façon inégale et peuvent accentuer le gauchissement, même si les paramètres de coupe semblent corrects.
Pourquoi les tôles minces se déforment plus facilement
Les matériaux minces sont moins rigides et résistent donc moins bien aux déplacements provoqués par la chaleur. Ils chauffent et refroidissent rapidement ; les contraintes thermiques peuvent alors se concentrer davantage, ce qui accroît le risque de gauchissement par rapport à des tôles plus épaisses.
Optimiser le trajet de coupe pour limiter le gauchissement
L’optimisation du trajet de coupe permet de mieux répartir la chaleur sur la tôle. Même avec une puissance et un gaz d’assistance correctement réglés, une mauvaise succession des coupes peut concentrer la chaleur dans une zone et créer des contraintes thermiques excessives. Une planification adaptée répartit les apports de chaleur, conserve la rigidité de la tôle pendant l’usinage et réduit le risque de gauchissement, notamment pour les pièces minces ou disposées de manière serrée.
À lire également : peut-on souder tous les matériaux au laser ?
Découper de l’intérieur vers l’extérieur pour stabiliser la pièce
La règle « de l’intérieur vers l’extérieur » consiste à découper les détails internes avant le contour externe. Le matériau qui les entoure reste ainsi en place plus longtemps et contribue à dissiper la chaleur tout en soutenant la pièce. Cela peut limiter les déplacements et les déformations pendant la découpe.
Alterner les zones de coupe pour répartir la chaleur
La découpe alternée consiste à passer d’une zone à une autre de la tôle au lieu de terminer toutes les coupes au même endroit. Les zones déjà découpées disposent ainsi de plus de temps pour refroidir pendant que le laser travaille ailleurs. Cette méthode limite l’accumulation locale de chaleur et peut réduire le gauchissement.
Partir du centre vers l’extérieur pour les grandes tôles
Pour certaines grandes tôles, on peut commencer les découpes près du centre, puis progresser vers l’extérieur. Cette séquence vise à mieux répartir les effets de la dilatation thermique et à réduire le risque de courbure ou de torsion de la tôle. Son efficacité dépend toutefois de la géométrie des pièces et de leur disposition.
Optimiser l’imbrication en conservant une ossature rigide
Une imbrication bien conçue conserve le plus longtemps possible une ossature de matériau suffisamment rigide. Éviter de concentrer trop de coupes dans une seule zone aide le cadre restant à stabiliser la tôle et à limiter ses mouvements sous l’effet de la chaleur, particulièrement lors de la production de nombreuses petites pièces.
Régler les paramètres du laser pour limiter le gauchissement
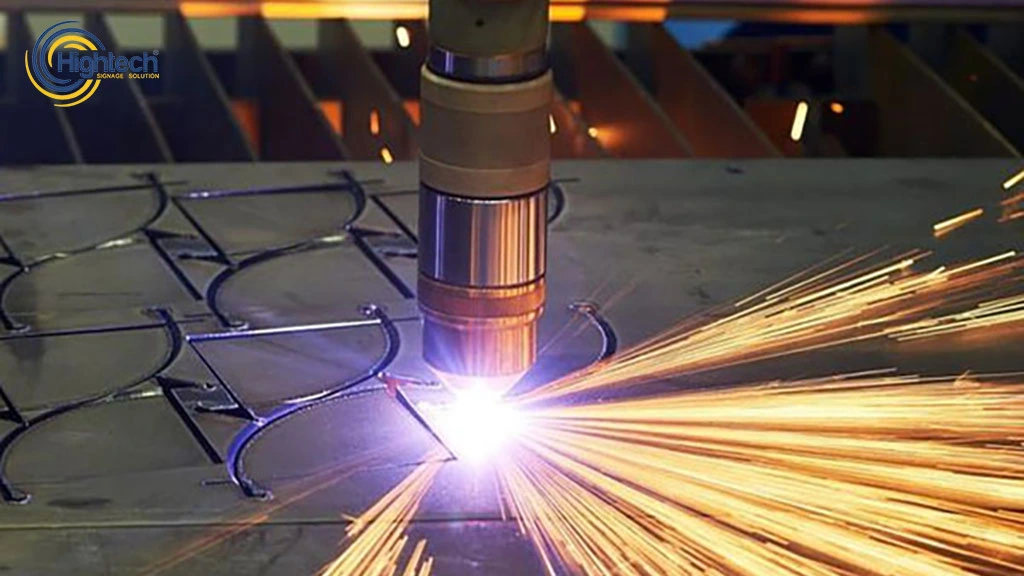
Un réglage adapté des paramètres du laser peut réduire le gauchissement en limitant l’apport de chaleur inutile. Même avec un trajet de coupe optimisé, une puissance, une vitesse ou un gaz d’assistance mal choisis peuvent créer des contraintes thermiques supplémentaires. Il faut apporter l’énergie nécessaire à une coupe nette, sans prolonger inutilement l’échauffement, afin de contenir la zone affectée thermiquement et de préserver les dimensions des pièces, surtout lorsqu’elles sont minces ou de précision.
Équilibrer la vitesse de coupe et le temps d’échauffement
La vitesse de coupe détermine en partie la quantité de chaleur absorbée par le matériau. Une avance trop lente laisse la chaleur s’accumuler et favorise la dilatation ; une avance trop rapide peut produire une coupe incomplète ou un bord irrégulier. Augmenter la vitesse dans la plage où la coupe reste stable raccourcit le temps d’échauffement et peut limiter le gauchissement.
Mode pulsé ou émission continue pour les géométries complexes
En mode pulsé, l’énergie du laser est délivrée par impulsions contrôlées plutôt que de façon continue. Selon la machine et le matériau, ce réglage peut limiter l’accumulation de chaleur dans les contours complexes, les angles vifs et les sections minces, où une émission continue risque de provoquer un échauffement local et une déformation.
Régler précisément le foyer pour limiter la largeur de saignée
Un bon positionnement du foyer concentre l’énergie au niveau de la coupe et aide à limiter la largeur de saignée ainsi que la diffusion de chaleur inutile. Si le faisceau est mal focalisé, l’énergie se répartit sur une zone plus vaste, ce qui peut accroître les contraintes thermiques et le risque de gauchissement des pièces sensibles.
Choisir le gaz d’assistance pour limiter le gauchissement
Le choix du gaz d’assistance intervient dans l’évacuation du matériau fondu, la qualité du bord et la maîtrise de l’apport thermique. Un gaz adapté au matériau et au procédé peut limiter l’oxydation et favoriser l’évacuation de la chaleur au niveau de la coupe. La pression, le débit et la géométrie de la buse doivent également être réglés : aucun gaz ne prévient à lui seul le gauchissement.
Pourquoi l’azote peut mieux maîtriser la chaleur que l’oxygène
L’azote ne fournit pas la chaleur supplémentaire liée à l’oxydation du métal, contrairement à l’oxygène. Il peut donc être préférable lorsque l’on cherche à limiter cette source de chaleur et à obtenir un bord peu oxydé, notamment sur l’acier inoxydable ou des tôles minces. Le résultat dépend toutefois de l’épaisseur, de la puissance et des réglages de coupe.
Effet d’un gaz inerte à haute pression sur l’évacuation de la chaleur
Un gaz inerte à haute pression aide à chasser le métal fondu hors de la saignée et peut emporter une partie de la chaleur de la zone de coupe. Avec des réglages adaptés, il contribue à réduire l’exposition thermique et les contraintes résiduelles, ce qui favorise la planéité de la pièce.
Régler le débit du gaz pour évacuer la chaleur de surface
Un débit de gaz régulier et correctement dirigé favorise une coupe homogène. Un flux insuffisant ou irrégulier peut laisser davantage de chaleur au voisinage de la coupe et augmenter le risque de déformation, notamment près des angles et des zones où les détails sont rapprochés.
Prévenir le gauchissement dès la conception des pièces à découper au laser
La géométrie des pièces et leur disposition sur la tôle influencent la circulation de la chaleur et la stabilité pendant la découpe. Même si la machine est bien réglée, une conception défavorable peut accentuer les contraintes thermiques. En préparant le dessin CAO, on peut conserver plus longtemps du matériau autour de la pièce pour la soutenir, limiter ses mouvements et réduire le risque de gauchissement, notamment pour les petites pièces ou les tôles minces.
Prévoir des micro-attaches et des languettes de maintien
Les micro-attaches ou languettes maintiennent la pièce reliée à la tôle pendant la découpe. Elles limitent son déplacement soudain lorsque des contraintes internes se libèrent. La pièce reste soutenue jusqu’à la fin de l’opération, ce qui peut réduire le risque de déformation. Leur taille et leur emplacement doivent ensuite permettre une séparation et une finition adaptées.
Ajouter des nervures et d’autres éléments de renfort
Des nervures de renfort peuvent augmenter la rigidité des zones exposées aux contraintes thermiques. Si leur géométrie est compatible avec la pièce et le procédé, elles limitent les mouvements et aident à préserver la planéité pendant la découpe.
- Renforcer localement la pièce : les nervures rigidifient les sections minces et les rendent moins sensibles aux effets de la dilatation et de la contraction.
- Répartir les contraintes thermiques : elles évitent que les efforts se concentrent dans une seule zone fragile.
- Soutenir les pièces longues ou étroites : un renfort adapté peut limiter leur flexion à mesure que la découpe progresse.
- Limiter le gauchissement des tôles minces : une rigidité supplémentaire peut aider les pièces légères à conserver leur forme.
Maîtriser la densité des perforations et des motifs en grille
Une forte densité de perforations réduit la rigidité d’une pièce et la rend plus susceptible de fléchir sous l’effet de la chaleur. Selon les contraintes de conception, espacer les trous, réduire leur nombre ou diviser le motif en sections peut aider à conserver une ossature solide et à limiter le gauchissement.
Bien manipuler le matériau pour limiter le gauchissement
Avant et pendant la découpe laser, la tôle doit être plane, correctement soutenue et exempte autant que possible de contraintes dues à sa manutention. Même avec un bon dessin et des paramètres adaptés, une tôle mal entreposée ou insuffisamment maintenue peut déjà être déformée ou bouger pendant la coupe. Un stockage à plat, une table adaptée et un maintien compatible avec la machine contribuent à préserver la précision dimensionnelle.
Stocker les tôles sans les cintrer avant la découpe
Entreposez les tôles à plat, avec un soutien régulier, afin de limiter leur cintrage avant la coupe. Un stockage vertical ou sur des appuis inégaux peut entraîner une courbure qui risque de s’accentuer sous l’effet des contraintes thermiques de la découpe laser.
Utiliser une table à picots ou un lit alvéolaire pour favoriser la circulation de l’air
Une table à picots ou un lit alvéolaire réduit la surface de contact entre la tôle et son support. Selon la machine et le matériau, la circulation d’air ainsi obtenue peut aider à évacuer la chaleur et à limiter les points chauds, en particulier lors de la découpe de tôles minces.
Maintenir la pièce avec des aimants ou des poids adaptés
Lorsque le constructeur de la machine l’autorise, des aimants adaptés aux métaux ferromagnétiques ou des poids de faible hauteur peuvent contribuer à maintenir la tôle plane. Leur positionnement doit éviter le trajet du faisceau et des axes, limiter le soulèvement et les vibrations, sans bloquer complètement la dilatation ni créer de nouvelles contraintes.
Diagnostiquer le gauchissement selon le matériau découpé au laser
Les matériaux ne réagissent pas tous de la même façon à la chaleur du laser. Pour diagnostiquer un gauchissement, il faut tenir compte de leurs propriétés thermiques et de leur compatibilité avec la machine. L’acier inoxydable, l’aluminium et les plastiques autorisés pour ce procédé n’ont pas le même comportement : un réglage unique peut entraîner des déformations de la pièce ou des bords, voire compromettre sa résistance.
Acier inoxydable : limiter les effets de la dilatation thermique
Une tôle mince en acier inoxydable peut se déformer sous l’effet de la chaleur. Pour limiter ce risque pendant la découpe laser :
- Optimiser l’ordre des coupes : alterner les zones travaillées pour éviter une accumulation locale de chaleur.
- Adapter les paramètres du laser : régler la puissance et la vitesse selon l’épaisseur et les détails à découper, sans dégrader la qualité du bord.
Choisir le gaz d’assistance : l’azote évite l’apport de chaleur dû à l’oxydation et aide à obtenir un bord peu oxydé.
Aluminium : tenir compte de sa forte conductivité thermique
L’aluminium conduit rapidement la chaleur, mais les écarts de température et les contraintes peuvent malgré tout déformer une pièce. Mesures possibles :
- Régler la vitesse et le foyer : une avance adaptée limite l’échauffement des zones minces tout en maintenant une coupe nette.
- Limiter les amorçages inutiles : réduire les arrêts et redémarrages qui concentrent la chaleur.
Maintenir correctement la tôle : utiliser une table et des dispositifs de maintien compatibles avec la machine ; les aimants ordinaires ne maintiennent pas l’aluminium.
Plastiques et acryliques : éviter la fusion des bords et les déformations
Les thermoplastiques et les acryliques ramollissent sous l’effet de la chaleur et peuvent se courber. Avant toute découpe, vérifiez que le matériau et la machine sont compatibles et que l’extraction des fumées est adaptée. Pour limiter la déformation :
- Envisager un mode pulsé : selon la machine, il peut réduire l’apport continu de chaleur sur les bords.
- Prévoir un appui approprié : soutenir la plaque sans gêner la circulation d’air ni la stabilité de la coupe.
Organiser l’ordre des coupes : découper d’abord les détails internes pour conserver plus longtemps le soutien offert par le contour externe.
Trouvez la machine adaptée à votre application
Questions fréquentes
1. Qu’est-ce qui provoque le gauchissement lors de la découpe laser ?
Le gauchissement résulte généralement d’un échauffement excessif ou inégal, de paramètres laser inadaptés, d’un soutien insuffisant de la tôle ou d’un refroidissement irrégulier pendant la coupe.
2. Comment limiter le gauchissement pendant la découpe laser ?
Pour en limiter le risque, optimisez le trajet des coupes, adaptez les paramètres du laser et le gaz d’assistance, prévoyez au besoin des micro-attaches et maintenez le matériau à plat de manière compatible avec la machine.
3. La table de la machine laser influe-t-elle sur le gauchissement ?
Oui. Une table alvéolaire ou à picots peut réduire les points de contact et améliorer la circulation d’air. Son effet sur la déformation dépend toutefois du matériau, de son épaisseur et des autres réglages de coupe.
4. Tous les matériaux peuvent-ils se déformer pendant la découpe laser ?
De nombreux matériaux peuvent se déformer si l’apport de chaleur n’est pas maîtrisé. Les tôles minces et certains thermoplastiques y sont particulièrement sensibles ; le comportement exact dépend du matériau, de la géométrie et des paramètres de coupe.
Latest contents




Prefer a callback? Share your details and requirements below.
Your details will only be used to respond to this request.