O que é ATC em máquinas CNC? Como funciona e principais benefícios
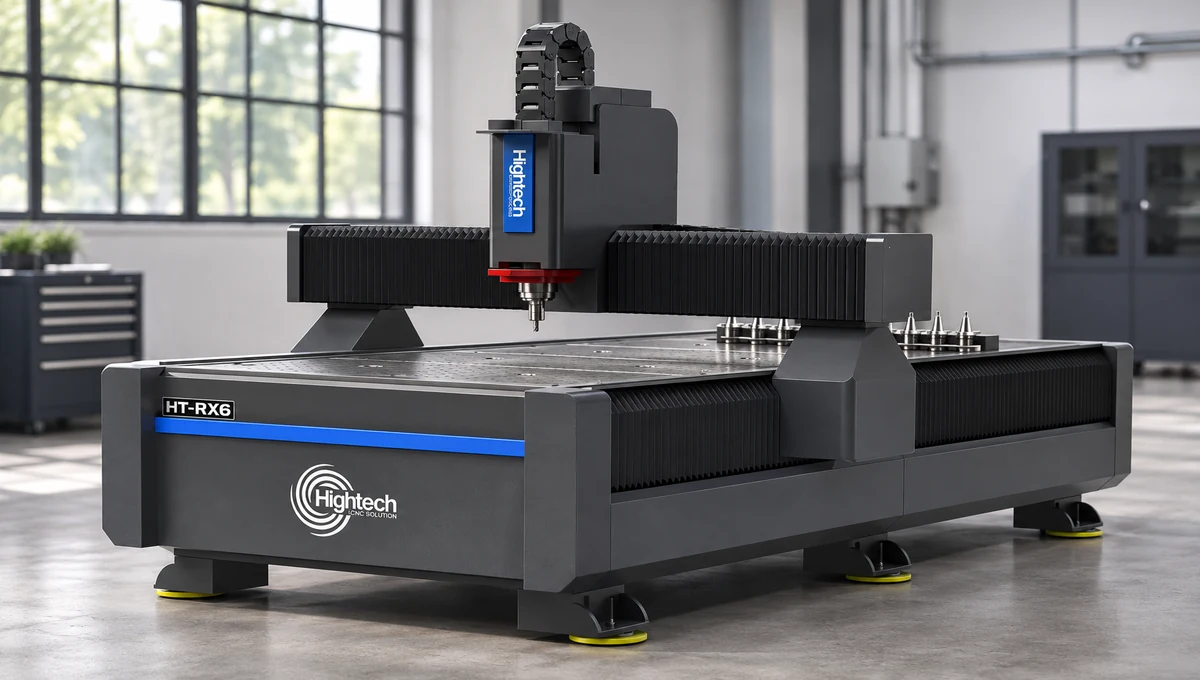
Table of Contents
Resposta rápida: ATC significa trocador automático de ferramentas. Em uma CNC, ele substitui uma ferramenta por outra quando o programa exige uma operação diferente. Um router CNC com ATC alterna entre gravação, ranhuras e perfilamento sem troca manual de fresas. Reduz interrupções; o ganho real depende da complexidade do trabalho, da preparação e da configuração.
Imagine um painel com letras pequenas gravadas, uma ranhura decorativa em V e o contorno externo cortado. Isso pode exigir três ferramentas. Em vez de parar o router a cada troca, o ATC permite que a sequência programada gerencie ferramentas compatíveis automaticamente. Veja o significado prático e quando a automação adicional compensa.
O que é ATC em uma máquina CNC?
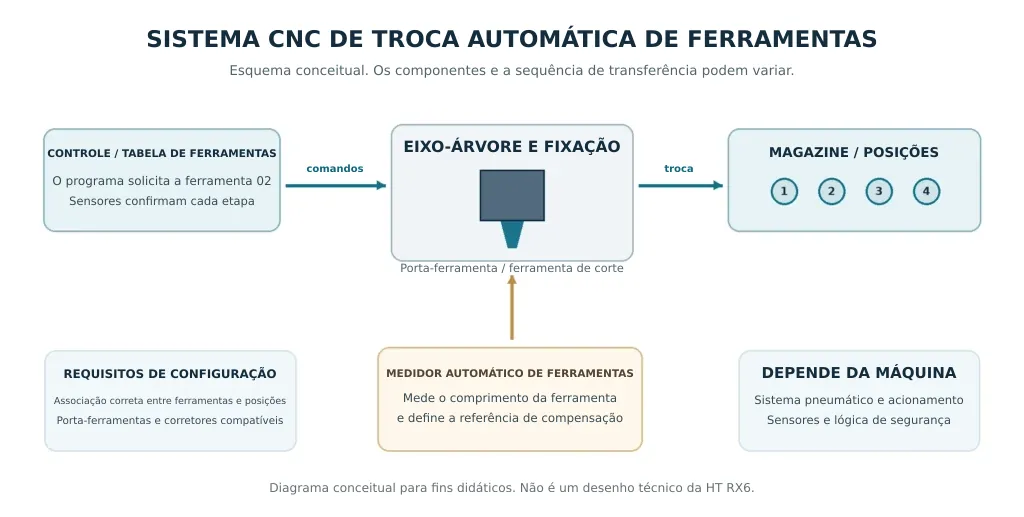
O trocador automático é um sistema coordenado para armazenar, selecionar, liberar e carregar ferramentas sob comando do controlador. Trabalha com spindle, porta-ferramentas, controles e, quando instalado, equipamento de medição. ATC é um recurso da máquina, não um eixo adicional nem outro método de corte.
O CAM continua definindo a forma, a ferramenta realiza o corte e a fixação prende o material. O ATC gerencia a transição entre ferramentas. Para conhecer as configurações, veja os diferentes tipos de routers CNC.
ATC versus troca manual: o que realmente muda
No router de troca manual, o operador geralmente pausa a usinagem, retira uma fresa, instala a próxima e confirma sua altura antes de reiniciar. Com ATC, o controlador chama uma ferramenta previamente atribuída e coordena a troca. As pessoas continuam preparando ferramentas, inspecionando porta-ferramentas, ajustando o trabalho e monitorando o processo; o ATC elimina uma intervenção repetitiva, não toda a preparação.
Quais são os principais componentes de um trocador automático CNC?
Um trocador automático CNC depende de vários componentes interligados. O hardware exato varia com o router e a configuração escolhida.
Spindle, porta-ferramentas e mecanismo de fixação
O spindle aciona a fresa durante a usinagem. Um porta-ferramentas compatível a mantém segura e oferece uma interface repetível para coleta e liberação. O mecanismo de fixação ou tirante trava o suporte no spindle. Tipo de suporte, dimensões, massa permitida e retenção precisam corresponder à máquina específica, não apenas ao diâmetro nominal da fresa.
Magazine, mecanismo de transferência, controlador e sensores
O magazine guarda ferramentas preparadas em posições numeradas. Um rack linear pode colocá-las ao lado da área útil, enquanto um magazine rotativo leva a posição escolhida ao ponto de troca. Alguns sistemas usam braço. O controlador acompanha os números e comanda movimentos; sensores de posição, fixação ou presença verificam a troca. Conforme o projeto, pode ser necessário acionamento pneumático e ar limpo corretamente regulado.
Medidor automático de ferramentas: relacionado, mas diferente do trocador
Um medidor automático mede uma referência, geralmente o comprimento, para aplicar a compensação correta. Não troca fisicamente as fresas. Um router pode medir automaticamente sem ATC, ou ter ATC com um procedimento separado de medição. Verifique as duas capacidades de forma independente ao comparar configurações.
Como funciona o ATC em máquinas CNC? Passo a passo
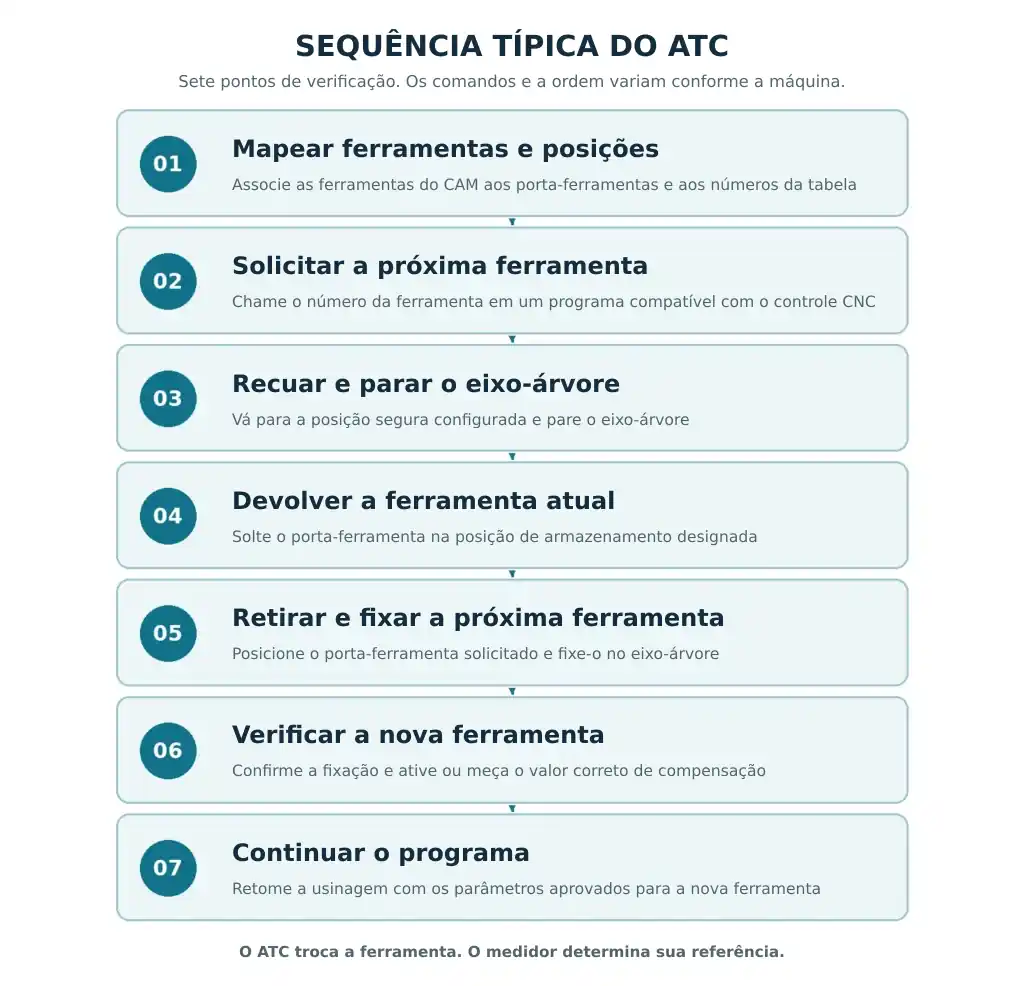
A sequência começa antes do primeiro corte. O CAM atribui uma fresa a cada operação e o pós-processador gera código interpretável pelo controlador. As sete etapas abaixo descrevem um arranjo típico, não um ciclo universal do HT RX6.
Antes da execução: ferramentas, números e compensações
- Prepare o mapa de ferramentas. Monte as fresas nos suportes aprovados e associe as posições físicas aos números do programa. Confira a compatibilidade do suporte e da fresa com o spindle.
- Defina as referências da peça e das ferramentas. Prenda o material, estabeleça coordenadas de trabalho e meça ou informe as compensações conforme o procedimento da máquina. Confira se o programa chama as ferramentas corretas.
Durante a troca: solicitação, posição segura, liberação e coleta
- Solicite a próxima ferramenta. Na troca programada, o controlador interpreta o número necessário. T02 e M06 são apenas exemplos e precisam ser suportados pelo controlador e pós-processador reais.
- Entre em um estado seguro de troca. O movimento de corte e o spindle param; a máquina segue o recuo e a posição ou trajetória de troca definidos.
- Devolva e selecione ferramentas. A atual é liberada em seu local de armazenamento; o magazine ou spindle apresenta a substituta pelo movimento de transferência previsto.
Após a troca: verificação da fixação e retomada
- Confirme o novo suporte e a referência. O sistema prende a ferramenta, conclui as verificações e ativa ou mede a compensação de comprimento conforme configurado.
- Retome a operação. A máquina volta à trajetória e inicia a próxima etapa com a fresa selecionada e os parâmetros aprovados.
Mapas, compensações ou comandos de pós-processador incorretos podem causar colisões ou sucata. Nunca teste uma primeira troca sem o procedimento específico da máquina e as proteções adequadas.
Quais são os tipos de ATC em máquinas CNC?
Os sistemas são descritos pelo layout do magazine e pelo método de transferência. São escolhas distintas: corrente ou carrossel indica armazenamento; braço indica como o suporte é transferido. Usinagem de cinco eixos é uma configuração de movimento, não um tipo de trocador.
Arranjo | Como funciona | Compromisso a considerar |
Magazine linear / rack | Ferramentas em posições fixas; spindle ou mecanismo se move à posição escolhida. | Layout simples; exige rack acessível e curso adequado. |
Magazine carrossel / tambor | Conjunto rotativo indexa posições até o ponto de coleta ou troca. | Armazenamento compacto em alguns layouts; acesso depende da indexação. |
Magazine de corrente / transferência por braço | Magazine maior ou braço transporta suportes entre estoque e spindle. | Pode atender mais ferramentas ou máquinas especializadas; aumenta a complexidade mecânica. |
Uma torre de torno também seleciona ferramentas, mas não é o mesmo arranjo de magazine e troca com spindle normalmente usado em routers CNC. Peça ao fornecedor o trocador exato e sua capacidade útil na máquina cotada.
Quais são os benefícios do ATC em máquinas CNC?
Os principais benefícios vêm da redução das pausas entre operações com fresas diferentes. São mais fortes quando a máquina repete programas multiferramentas em muitas peças.
Menos tempo parado para troca manual
A troca automática evita repetir a aproximação do operador, retirada, instalação e reinício. A diferença é mais significativa com várias trocas por trabalho e trabalhos repetidos ao longo do turno.
Fluxos de múltiplas operações mais consistentes
Um mapa definido de posições e ferramentas e uma sequência controlada tornam a produção mais previsível. A precisão ainda depende das ferramentas, fixação, programa e compensações medidas. O trocador não melhora, por si só, potência de corte do spindle, avanço ou precisão intrínseca de posicionamento.
Menos intervenções do operador, com limites
O operador pode dedicar menos tempo às trocas e mais à inspeção, preparação ou ao próximo trabalho. Porém, ATC acrescenta suportes, sensores e mecanismos que exigem ajuste e manutenção. Não corrige trajetória ruim, fresa inadequada, compensação errada ou extração insuficiente.
Router ATC versus troca manual: qual atende seu trabalho?
Nenhuma opção é automaticamente melhor. A escolha depende da frequência das interrupções reais e da possibilidade de padronizar os trabalhos.
Fator de decisão | Router CNC com ATC | Router de troca manual |
Padrão de trabalho | Trabalhos repetitivos multiferramentas; trocas programadas agregam valor. | Trabalhos simples, principalmente com uma ferramenta ou poucas trocas. |
Participação do operador | Menos intervenção durante a troca; mais mapeamento e conferências de preparação. | O operador troca ferramentas e reconfirma o ajuste quando necessário. |
Complexidade do equipamento | Magazine, controles de fixação e mais componentes para manter. | Arranjo mais simples e geralmente menor complexidade inicial. |
Programação da produção | Reduz interrupções em programas repetitivos validados. | Funciona bem com lotes pequenos ou operações agrupadas por ferramenta. |
Decisão de compra | Avalie a configuração completa entregue e o tempo de troca medido. | Compare a menor complexidade com mão de obra e ociosidade acumuladas. |
Onde o ATC é útil em routers CNC?
É útil quando a peça realmente exige várias fresas ou geometrias. Tem menos valor se todas as peças podem ser concluídas eficientemente com uma só fresa.
Comunicação visual: perfilamento, ranhuras em V e gravação
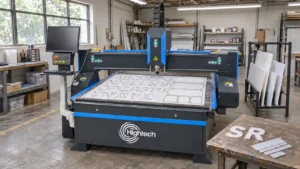
Uma empresa pode gravar textos pequenos, usar fresa V em ranhuras decorativas e perfilar painéis de acrílico ou PVC. A troca automática mantém esse programa de várias etapas em andamento. A ferramenta depende do substrato e acabamento; veja o guia de escolha de router CNC para comunicação visual para critérios de compra mais amplos.
Marcenaria e móveis: furação, canais e perfilamento de painéis
Componentes de móveis podem exigir furação, canais ou bolsões e perfilamento externo. Com biblioteca e programa adequados, o ATC ajuda a usinar painéis repetitivos de MDF ou madeira com menos paradas. Fixação, capacidade de furação e manejo de pó ainda precisam atender ao trabalho. Explore as considerações sobre routers CNC para marcenaria.
Exemplo Hightech: HT RX6 com troca automática confirmada
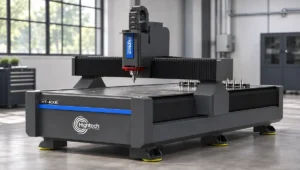
A Hightech apresenta a máquina router e gravadora CNC HT RX6 com troca automática de fresas, calibração automática e medidor automático de ferramentas, além de mesa a vácuo e coleta de pó. Esses recursos publicados a tornam relevante para trabalhos multiferramentas de comunicação visual ou painéis de madeira. Confirme no orçamento o layout do trocador, a capacidade de posições, a interface do suporte e as opções entregues; não se presume aqui tempo de ciclo ou capacidade do magazine.
Perguntas sobre fluxo, ferramentas e utilização diária
Compare trabalhos pelo número de ferramentas e frequência de repetição, não apenas pelo preço. Se predomina uma fresa ou o operador já agrupa por ferramenta, o retorno prático pode ser pequeno. Painéis repetitivos multiferramentas facilitam quantificar a redução potencial das paradas.
Perguntas sobre manutenção, segurança e compatibilidade
Solicite a configuração completa, especificação dos suportes aprovados, procedimento real de troca, compatibilidade do controlador e plano de assistência. Peça demonstração com seu ferramental previsto e explicação da resposta a ferramentas ausentes ou fixação incompleta.
Perguntas frequentes sobre ATC em máquinas CNC
ATC é o mesmo que medidor automático de ferramentas?
Não. O ATC troca ferramentas; o medidor automático mede uma referência, como o comprimento. Algumas máquinas usam ambos, mas com finalidades diferentes.
Um router CNC de três eixos pode ter ATC?
Sim. O número de eixos descreve o movimento, enquanto ATC descreve a troca de fresas. Um router de três eixos pode ser configurado com troca automática.
O ATC faz a ferramenta de corte se mover mais rápido?
Não por si só. O ATC reduz paradas entre ferramentas, mas avanço e desempenho dependem da máquina, do material, da ferramenta e dos parâmetros programados.
Latest contents
Prefer a callback? Share your details and requirements below.
Your details will only be used to respond to this request.