Laser de Fibra vs. Corte a Plasma: Guia de Custos dos EUA 2026
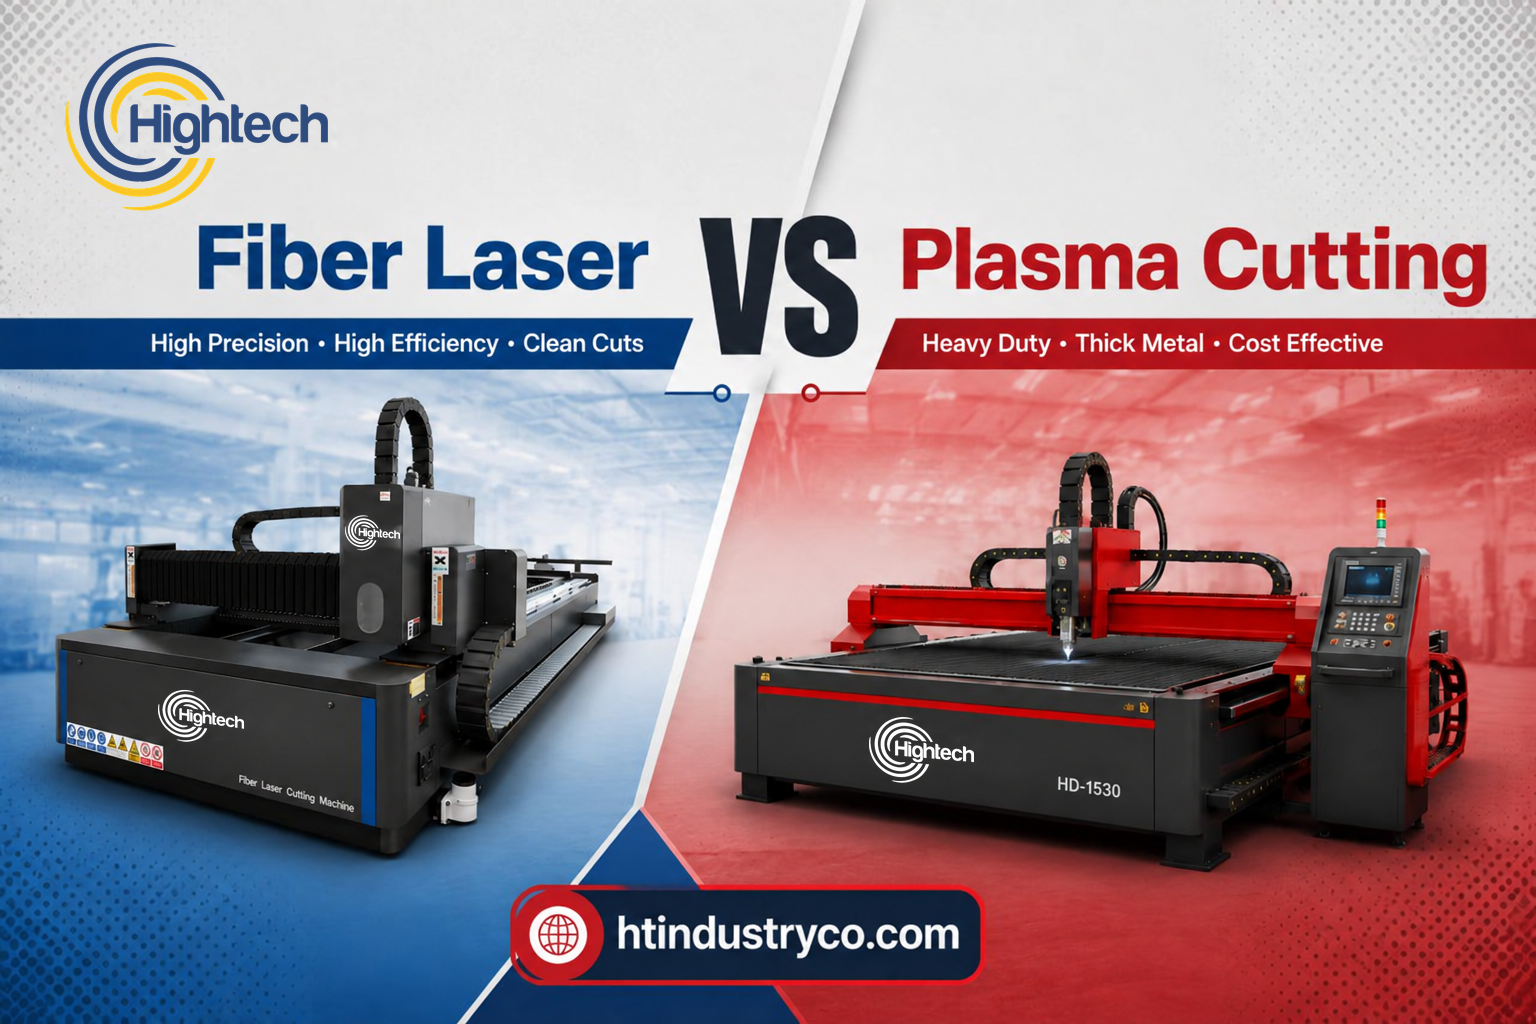
Table of Contents
Se você está comparando um laser de fibra com uma cortadora de plasma, não está realmente escolhendo entre duas máquinas. Está escolhendo entre duas estruturas de custos, duas estratégias de materiais e duas formas de operar sua oficina. Este guia deixa de lado o discurso de marketing e apresenta a decisão como um fabricante experiente faria: por material, por espessura, por condição da superfície e pelo custo real de produzir a peça.
Fatos rápidos
O laser de fibra costuma ser um melhor ponto de partida para metais finos a médios, detalhes pequenos, corte estreito e peças repetidas com pouco acabamento. O plasma continua prático para chapas condutoras mais espessas, superfícies variáveis e menor investimento inicial. A transição citada de 12–16 mm (cerca de 1/2–5/8 pol.) é uma faixa comparativa para certas classes de máquina, não uma regra fixa. Potência, corrente do plasma, gás, geometria e critérios de aceitação podem mudar o resultado.
Fator | Laser de fibra | Corte a plasma |
Adequação inicial | Metal fino a médio, perfis detalhados, detalhes pequenos, produção repetida | Chapa condutora média a espessa, material variável, menor investimento inicial |
Velocidade | Frequentemente melhor em chapa fina; maior potência amplia a faixa útil | Pode ser eficiente em chapa espessa com corrente e processo adequados |
Qualidade do corte | Geralmente corte mais estreito e bom detalhe; borda depende de ajustes e gás | Pode gerar bordas lisas e pouca escória; verifique conicidade e limites dos detalhes |
Custo instalado | Geralmente maior para capacidade industrial comparável | Geralmente menor, conforme mesa, fonte, exaustão e automação |
Custo por peça | Pode vencer se produtividade e menor acabamento compensarem capital e gás | Pode vencer se produtividade em chapa espessa e menor capital compensarem consumíveis e acabamento |
A regra da ½ polegada: onde ocorre a transição real
O número mais útil em toda essa comparação é a espessura em que uma tecnologia supera a outra. Para a grande maioria das lojas dos EUA que operam lasers de fibra de 3kW a 6kW, esse cruzamento fica na banda de ½” a ⅝” (12mm–16mm).
O laser domina abaixo de ½" (12 mm)
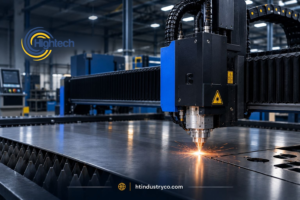
Em espessuras inferiores a meia polegada, o laser de fibra é mais rápido, preciso e limpo. Ele produz um corte estreito e reto, com pequena zona termicamente afetada, mantém tolerâncias rigorosas em furos pequenos e frequentemente deixa bordas prontas para soldagem, sem operações secundárias. Na fabricação de chapas finas, a vantagem é clara.
É importante saber que os lasers de alta potência elevaram esse limite muito além do que indicavam as regras antigas. Quando há potência suficiente, os melhores lasers de fibra já superam o plasma em uma ampla faixa de espessuras: a 60 kW, um laser de fibra corta aço carbono de 40 mm cerca de 2,5 vezes mais rápido que um sistema de plasma de 460 A. Porém, essas máquinas pertencem a outra faixa de investimento. Nas potências que a maioria das oficinas de prestação de serviços dos Estados Unidos realmente compra, o ponto prático de transição de valor permanece próximo de meia polegada.
O plasma assume o controle acima de ⅝" (16mm)
Depois de ultrapassar 5/8 de polegada, a economia muda. Os próprios dados da Hypertherm mostram que o plasma X-Definition geralmente oferece acabamento superficial mais suave do que o laser de fibra acima de 16 mm (5/8 de polegada) e mantém qualidade de borda consistente durante toda a vida útil de um conjunto de consumíveis. Em velocidade bruta, a diferença é grande: um Hypertherm XPR300 pode cortar uma chapa A36 de 1 polegada a cerca de 75 polegadas por minuto, enquanto um laser de fibra de 6 kW avança a 20–30 IPM. Em chapas espessas, o plasma simplesmente movimenta mais metal por hora, e essa velocidade reduz o custo por pé.
Uma palavra rápida sobre o ponto de interrupção
Fator | Laser de fibra (3–6 kW) | Plasma (alta definição) |
|---|---|---|
| Espessura do ponto ideal | Abaixo de ½" (12 mm) | ⅜"–2" (10–50mm) |
| Qualidade de borda (angularidade ISO 9013) | Intervalo 1–2 | Intervalo 2–4 |
| Velocidade em aço de 1" | 20–30 IPM | ~75 IPM |
| Corte / precisão | Tolerância estreita e apertada | Mais largo, um pouco mais estreito |
| Pronto para soldar fora da mesa | Geralmente sim | Muitas vezes precisa de moagem |
| Custo inicial | 2–5× maior | Inferior |
Além do aço macio: combinações de materiais
A espessura é apenas metade da questão. O material importa tanto quanto ela.
Aço baixo carbono
Ambas as tecnologias cortam esse aço. Fibra costuma ser preferida para detalhes e espessuras finas a médias; plasma pode atrair para chapas grossas ou superfícies variáveis. O gás muda velocidade, óxidos, escória e preparação para solda: compare o material e acabamento reais.
Aço inoxidável
Fibra gera detalhes e corte estreito, mas o gás pode pesar no custo operacional. Plasma também corta inox com o processo adequado. Compare descoloração, conicidade, química da borda, acabamento e exigências posteriores de solda ou corrosão.
Alumínio e cobre
Sistemas de fibra configurados processam alumínio, latão e cobre adequados; liga, refletividade, espessura, proteção da fonte e cabeçote importam. Plasma corta não ferrosos condutores com gás e tocha corretos. Compare amostras equivalentes de geometria e acabamento.
Considerações sobre segurança, gabinetes e OSHA dos EUA
As duas tecnologias ocupam espaços diferentes em instalações e segurança, e isso afeta tanto o custo quanto a área de chão.
O laser de fibra exige um gabinete completo Classe 1. O feixe de 1.064 nm é invisível e representa risco aos olhos, portanto lasers de fibra industriais são totalmente fechados. Isso protege os operadores, mas consome espaço e aumenta o custo instalado.
O plasma tem acesso aberto, mas gera seus próprios perigos. Não precisa de gabinete, porém produz radiação UV, fumos e ruído significativo. Os operadores precisam de proteção ocular, e a oficina precisa de extração adequada de fumos. Planeje a capacidade de ventilação da mesma forma que planejaria o espaço ocupado por um gabinete.
Nenhuma tecnologia é abstratamente “mais segura”; elas simplesmente exigem controles diferentes.
Custo total de propriedade: CapEx vs.
O preço anunciado é uma armadilha. O plasma quase sempre vence em dinheiro desembolsado hoje: seu investimento inicial costuma ser de duas a cinco vezes menor que o de um laser de fibra comparável. Mas comprar um ativo de produção apenas pelo preço é um erro de iniciante. A pergunta real é o custo por peça ao longo de cinco anos.
A relação é simples: plasma é barato para comprar e mais caro para operar; laser de fibra é caro para comprar e mais barato para operar.
Consumíveis. Bicos e eletrodos de plasma se desgastam rapidamente; sob uso intenso, um conjunto pode durar apenas 1–3 horas, e uma oficina movimentada pode gastar US$ 5.000–10.000 por ano. Os principais consumíveis do laser de fibra são bicos e lentes de proteção, que duram semanas ou meses. A diferença aparece nos reparos: consumíveis de plasma podem ser trocados pelo operador após breve treinamento, enquanto falhas ópticas ou de fibra exigem engenheiros certificados e paradas caras.
Energia e gás. Lasers de fibra são muito mais eficientes eletricamente que tecnologias de corte antigas, mas afirmações de “baixo custo operacional” muitas vezes estão desatualizadas. Um custo horário realista e completo de um laser de fibra, incluindo depreciação, mão de obra, eletricidade, gás auxiliar e consumíveis, normalmente fica entre US$ 20 e mais de US$ 70 por hora, dependendo da potência, estratégia de gás e utilização. O nitrogênio usado como gás auxiliar para aço inoxidável e alumínio frequentemente é o maior custo variável, continuando a consumir dinheiro mesmo quando a máquina está parada. O custo operacional do plasma é mais estável e menor por hora em chapas espessas, onde sua vantagem de velocidade se acumula.
A variável decisiva é a utilização. Um laser de fibra só recupera seu prêmio se operar com alta utilização. Um OEM de dois turnos cortando peças finas repetitivas amortizará o laser rapidamente. Uma oficina de baixo volume que opere algumas horas por dia talvez nunca veja o retorno, exatamente por isso a resposta depende da sua oficina, e não de uma ficha técnica.
leia mais: corte industrial de metal com laser de fibra versus laser CO2
Custo por peça: um exemplo trabalhado em aço A36 de ½" (12mm)
Muitas comparações param no custo por hora. Isoladamente, ele é enganoso, pois as máquinas podem produzir quantidades aprovadas diferentes e exigir acabamentos distintos. Compare o mesmo arquivo CAD, grau A36, comprimento de corte, número de perfurações, aproveitamento da chapa, quantidade aprovada, carregamento, gás, potência ou corrente e padrão de qualidade.
A matriz de decisão: encontre sua loja
Perfil da loja | Trabalho Típico | Recomendação |
|---|---|---|
| Loja de trabalho de baixo volume | Espessuras mistas, execuções intermitentes, material sujo ou recuperado | Plasma primeiro. Baixo CapEx, lida com ferrugem e pintura, sem necessidade de gabinete. |
OEM de alta produção (fino/médio) | Repita as peças abaixo de ½", é necessário estar pronto para solda, utilização em dois turnos | Laser de fibra. O menor custo operacional por hora é amortizado rapidamente com alta utilização. |
| Chapa pesada / estrutural | Esqueletos grossos de aço macio, ⅝"–2"+ (construção naval, estrutural) | Plasma. O TCO pode funcionar de 15 a 25% melhor ao longo de cinco anos em materiais muito espessos. |
| Precisão reflexiva não ferrosa | Alumínio e cobre, tolerâncias estreitas, bordas limpas | Laser de fibra. Cortes limpos em metais reflexivos com conicidade mínima. |
A abordagem híbrida: por que você pode comprar os dois
Encontre a Máquina Ideal para sua Aplicação
Perguntas frequentes
O que é mais barato de manter a longo prazo, laser de fibra ou plasma?
O plasma pode cortar alumínio?
Qual é a espessura do ponto de equilíbrio entre os dois?
O laser de fibra corta metal enferrujado ou pintado?
Qual produz peças prontas para solda sem retificação?
Os produtos Hightech incluem garantia de 1 ano.
Latest contents
Prefer a callback? Share your details and requirements below.
Your details will only be used to respond to this request.