


Soldagem a laser para projetos de precisão: benefícios, aplicações e requisitos do projeto
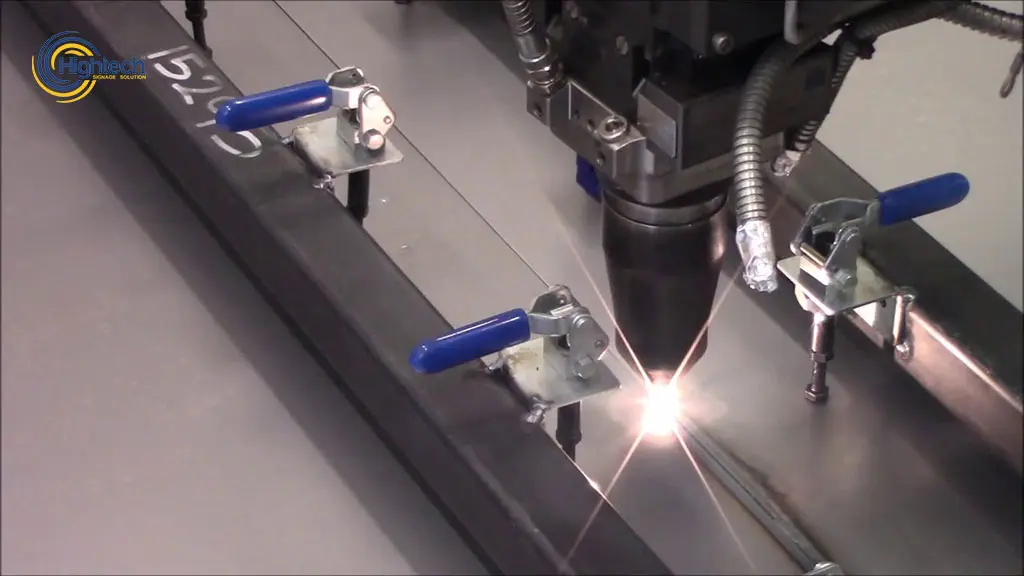
Table of Contents
O que é soldagem a laser de precisão?
A soldagem a laser de precisão usa um feixe focado para unir peças com requisitos exigentes de dimensão, calor, aparência ou repetibilidade. Um processo preciso deve posicionar o cordão corretamente, alcançar a penetração especificada, limitar a deformação e reproduzir o resultado em um lote. O resultado depende do sistema completo de produção, e não apenas da fonte de laser.
A soldagem a laser é especialmente adequada para metais finos, componentes pequenos, peças complexas e aplicações nas quais aparência, precisão e resistência são importantes. Em comparação com a soldagem MIG ou TIG, ela normalmente oferece melhor controle, processamento mais rápido e uma zona afetada pelo calor menor.
Resposta rápida: quando a soldagem a laser é uma boa escolha para trabalhos de precisão?
A soldagem a laser é uma boa escolha para componentes pequenos, paredes finas, cordões visíveis, entrada de calor limitada e produção repetível. Sua energia concentrada pode produzir soldas estreitas e uma zona afetada pelo calor pequena, enquanto o movimento CNC ou robótico repete a trajetória programada. Ela é inadequada quando as folgas são grandes ou inconsistentes, as peças não podem ser posicionadas com confiabilidade, o acesso do feixe está bloqueado, as condições do material são desconhecidas ou os critérios de aceitação não foram definidos.
O que torna um projeto de soldagem de “alta precisão”?
Um projeto é de alta precisão quando pequenas mudanças na posição da solda, na entrada de calor ou na geometria podem afetar a função, a aparência ou a montagem. Indicadores comuns incluem:
- Peças pequenas, juntas estreitas, chapas finas ou arame fino
- Dimensões pós-soldagem rigorosas ou distorção permitida limitada
- Componentes sensíveis ao calor próximos ao cordão
- Penetração controlada sem marcar a superfície oposta
- Juntas estanques, herméticas ou eletricamente críticas
- Peças de alto valor ou automatizadas, nas quais a sucata é cara
Por isso, precisão inclui projeto da junta, preparação das bordas, dispositivos de fixação, parâmetros, condição do equipamento e inspeção, além da precisão do feixe.
Quando a soldagem a laser de precisão é adequada — e quando não é
|
Bons candidatos |
Sinais de alerta |
|---|---|
| As peças podem ser localizadas e fixadas de forma consistente. | A posição da junta muda significativamente entre as peças. |
| As lacunas são pequenas, mensuráveis e repetíveis. | Lacunas grandes ou não controladas requerem preenchimento manual. |
| A costura deve ser estreita e a entrada de calor limitada. | O trabalho precisa de deposição pesada de enchimento ou acúmulo amplo. |
| A qualidade do material, o revestimento e a condição da superfície são conhecidos. | Composição, revestimento ou contaminação são incertos. |
| O volume se beneficia da repetibilidade ou automação. | Cada peça é única e não pode ser fixada economicamente. |
| Os critérios de aceitação podem ser testados em amostras. | Soldas “perfeitas” são esperadas sem limites mensuráveis. |
| A cabeça de soldagem tem acesso livre à junta. | A geometria bloqueia o feixe ou um ângulo de trabalho seguro. |
Um teste de soldagem representativo é a maneira mais rápida de confirmar a adequação. A amostra deve corresponder ao material de produção, espessura, geometria da junta, condição da superfície e fixação; um substituto conveniente pode ocultar problemas que aparecerão mais tarde.
Principais fatores que determinam a precisão da soldagem a laser
Projeto e ajuste conjunto
Bordas alinhadas e folgas controladas são essenciais porque um feixe estreito não consegue compensar variações que um soldador manual experiente talvez consiga absorver. Juntas de topo, sobrepostas, de canto e de filete exigem acesso, contato e tolerâncias adequados. Quando uma folga é inevitável, arame de adição, oscilação do feixe ou geometria revisada podem ampliar a janela do processo, mas cada opção deve ser validada.
Tamanho do ponto e foco
Um ponto pequeno proporciona um posicionamento preciso e alta densidade de energia, mas reduz a tolerância a erros de posição. Um feixe maior ou oscilante amplia a cobertura enquanto altera a penetração e a distribuição de calor. O foco deve permanecer estável à medida que a altura da peça e o ângulo da cabeça mudam; acessórios precisos, movimento calibrado, detecção de altura ou rastreamento de costura podem ser necessários.
Potência, formato de pulso e velocidade de deslocamento
Potência e velocidade devem criar fusão completa sem perfuração, vaporização excessiva ou respingos. Sistemas pulsados e máquinas de soldagem a laser QCW acrescentam controle por meio de energia, duração, frequência e forma de onda; sistemas de onda contínua dependem de potência e movimento estáveis. O objetivo é uma janela de processamento documentada, com as configurações de produção próximas ao centro, e não potência máxima ou uma única amostra impressionante.
Dispositivos elétricos e posicionamento de peças
As luminárias estabelecem a localização, folga, altura e restrição das juntas. Eles devem proteger as superfícies, permitir que o gás de proteção alcance a costura e evitar a retenção de calor ou vapor. Muita fixação pode aumentar o estresse; muito pouco permite movimento. A repetibilidade da produção deve ser medida após repetidas cargas e descargas, e não em uma peça cuidadosamente posicionada.
Preparação de Superfície, Blindagem e Preenchimento
Óleo, óxido, revestimento, impressões digitais e resíduos de corte podem alterar a absorção e a geração de gás, portanto a limpeza e o tempo entre a limpeza e a soldagem devem ser controlados. O tipo de gás de proteção, a posição do bico e o fluxo afetam a oxidação e a aparência. O arame de enchimento pode preencher lacunas limitadas ou melhorar a metalurgia, mas o diâmetro, o ângulo de alimentação, a velocidade e a posição do feixe devem permanecer estáveis.
Movimento, Visão e Monitoramento
Uma mesa fixa, um estágio CNC ou um robô repetem um caminho de forma mais consistente do que o movimento à mão livre. A visão pode localizar recursos e o rastreamento de costura pode corrigir variações previsíveis. O monitoramento pode detectar mudanças na luz refletida, no plasma ou no comportamento da poça de fusão, mas seus sinais só se tornam significativos depois de serem correlacionados com soldas boas e defeituosas inspecionadas.
Soldagem a laser de precisão para metais finos e peças pequenas
Materiais finos são vulneráveis a perfuração, deformação e descoloração porque absorvem pouco calor excedente. Energia focalizada e tempo de interação curto podem reduzir esses riscos, mas contato estável, foco preciso e um conjunto de parâmetros qualificado continuam essenciais. Componentes pequenos também ampliam erros de posicionamento: um pequeno deslocamento pode representar uma grande porcentagem da largura da junta.
- Apoie a junta sem bloquear o feixe ou o gás de proteção.
- Combine o tamanho do ponto e o movimento do feixe com a largura da junta.
- Use pulsos curtos, deslocamento mais rápido ou uma sequência de soldagem equilibrada para limitar o calor.
- Controle a folga e as condições da borda desde o corte até a montagem final.
Materiais e aplicações de soldagem de precisão
O aço inoxidável é amplamente usado em instrumentos, sensores e conjuntos visíveis; proteção gasosa e controle térmico preservam o acabamento e a resistência à corrosão. O alumínio exige atenção ao óxido, refletividade, condução de calor e porosidade ou trincas específicas da liga. Titânio e ligas de níquel exigem superfícies limpas, proteção disciplinada e controle documentado. Cobre, latão e metais diferentes frequentemente precisam de desenvolvimento especializado, pois condutividade, comportamento de fusão e formação de intermetálicos podem estreitar a janela do processo.
As aplicações típicas incluem instrumentos médicos e pequenos gabinetes; terminais, abas, conectores e caixas de sensores eletrônicos; peças aeroespaciais de paredes finas e suportes de precisão; componentes automotivos e de baterias ou sensores de veículos elétricos; além de joalheria, moldes e reparos de precisão. Cada setor pode acrescentar requisitos de limpeza, rastreabilidade, resistência, teste de vazamento, fadiga ou qualificação formal de procedimento.
Soldagem a laser versus TIG e MIG para projetos de precisão
|
Critério |
Soldagem a laser |
Soldagem TIG |
Soldagem MIG |
|---|---|---|---|
| Peças pequenas ou finas | Forte quando a instalação e o acesso são controlados. | Controle manual flexível, mas o tamanho e o calor da tocha podem limitar o trabalho fino. | Geralmente menos adequado para peças delicadas. |
| Tolerância de lacuna | Baixo, a menos que o preenchimento, a oscilação ou o desenho da junta o expandam. | Um operador qualificado pode adaptar-se a variações moderadas. | Geralmente mais tolerante em juntas de fabricação. |
| Repetibilidade | Alto com luminárias, CNC, robótica e parâmetros fixos. | Dependente do operador, a menos que seja automatizado. | Alto quando automatizado, com costura mais larga. |
| Melhor uso | Tolerâncias restritas, baixa distorção e lotes repetíveis. | Reparação, juntas variadas e precisão manual. | Fabricação geral e maior deposição. |
Defeitos comuns na soldagem a laser de precisão
|
Defeito |
Causas prováveis |
Direção corretiva |
|---|---|---|
| Fusão incompleta | Baixa energia, velocidade excessiva, foco deficiente, contaminação ou erro de costura. | Verifique o foco e o alinhamento; ajustar energia ou velocidade qualificada; melhorar a limpeza. |
| Queimadura | Calor excessivo, deslocamento lento, folga grande ou suporte fraco. | Reduzir a entrada de calor; melhorar o apoio e o controle de lacunas. |
| Porosidade | Contaminação, vapor de revestimento, fechadura instável, proteção inadequada ou gás preso. | Melhore a limpeza, ventilação, blindagem e estabilidade do buraco da fechadura. |
| Rachadura | Sensibilidade da liga, restrição, solidificação rápida ou enchimento inadequado. | Revise a metalurgia, o projeto da junta, a restrição e o enchimento. |
| Respingos | Buraco de fechadura instável, erro de foco, potência excessiva ou contaminação. | Estabilize o foco e a potência; melhorar a preparação e o fornecimento de gás. |
| Distorção ou desvio de costura | Excesso de calor, má sequência, acessórios fracos, erros de calibração ou visão. | Reduza o calor, equilibre a sequência e melhore o controle de dados, fixação e calibração. |
Como avaliar uma amostra de soldagem de precisão
- Confirme o material de produção, a espessura, o revestimento, o projeto da junta e a fixação.
- Registre a máquina, as ópticas, o foco, a potência, a velocidade, o gás, o arame e a configuração do dispositivo.
- Inspecione a posição e a largura do cordão, a consistência, a descoloração, o rebaixo e os respingos.
- Verifique a penetração ou a geometria interna por seção transversal ou outro método adequado.
- Realize os testes necessários de resistência, estanqueidade, eletricidade, fadiga e dimensão.
- Repita em peças suficientes para definir a variação, uma janela de parâmetros aceitável e regras de controle de alterações.
Como escolher uma soldadora a laser para trabalhos de precisão
Comece pela junta, pelos critérios de aceitação e pela meta de produção. Sistemas pulsados ou QCW atendem pontos, componentes pequenos e reparos que se beneficiam de alta potência de pico com calor médio controlado. Sistemas de fibra de onda contínua atendem cordões mais longos, deslocamento mais rápido e produção automatizada. Sistemas portáteis oferecem flexibilidade, mas não fornecem precisão posicional fixa sem guias ou dispositivos. Sistemas de mesa fixa, CNC e robóticos melhoram a repetibilidade de trajetórias programadas e lotes regulares.
Avalie a faixa de tamanho do ponto, a modelagem do pulso ou a oscilação, a estabilidade da potência, a visão, o rastreamento do cordão, a alimentação de arame, o resfriamento, o envelope de trabalho, o acesso ao dispositivo, o gabinete de segurança e o registro de dados. Inclua uma máquina na lista final somente depois que testes repetidos de amostras confirmarem a qualidade da solda.
Encontre a Máquina Ideal para sua Aplicação
Perguntas frequentes
Qual é a precisão da soldagem a laser de precisão?
A precisão depende do feixe, sistema de movimento, fixação, tolerâncias da peça e método de localização da costura. A especificação da posição da máquina por si só não garante a precisão da soldagem; verifique o processo completo em amostras repetidas.
A soldagem a laser é adequada para peças muito finas ou delicadas?
Sim, quando a energia, o foco, o suporte e a lacuna são controlados. Operação pulsada, pequenos pontos, acessórios de visão e precisão podem limitar a queima e erros de posicionamento.
Uma soldadora a laser portátil é precisa o suficiente?
Pode produzir costuras limpas, mas a precisão à mão livre depende do operador e da orientação da junta. Tolerâncias posicionais rígidas geralmente favorecem acessórios, um sistema de mesa, movimento CNC ou robótica.
A soldagem a laser consegue lidar com folgas?
Somente dentro de um intervalo controlado. Arame de enchimento, juntas oscilantes ou redesenhadas podem aumentar a tolerância, mas lacunas grandes ou inconsistentes reduzem a precisão e a estabilidade.
Latest contents




Prefer a callback? Share your details and requirements below.
Your details will only be used to respond to this request.