


Soudage laser de précision : avantages, applications et exigences du projet
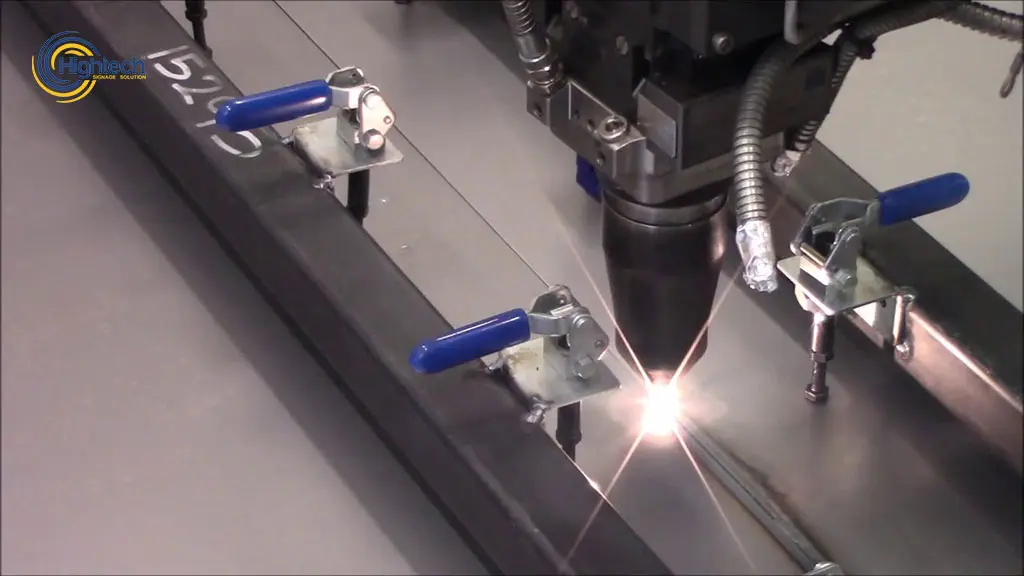
Table of Contents
Qu’est-ce que le soudage laser de précision ?
Le soudage laser de précision utilise un faisceau focalisé pour assembler des pièces soumises à des exigences dimensionnelles, thermiques, esthétiques ou de répétabilité élevées. Le procédé doit placer correctement le cordon, atteindre la pénétration prévue, limiter les déformations et reproduire le résultat sur toute la série. Le résultat dépend de l’ensemble du système de production, et non de la seule source laser.
Ce procédé est particulièrement intéressant pour les métaux fins, les petits composants et les pièces complexes lorsque l’aspect, la précision et la résistance du joint comptent. Par rapport au soudage MIG ou TIG, il peut offrir un meilleur contrôle de l’apport thermique, une cadence plus élevée et une zone affectée thermiquement plus réduite, selon l’application.
En bref : quand choisir le soudage laser pour un travail de précision ?
Le soudage laser convient bien aux petits composants, aux parois minces, aux cordons visibles, aux faibles apports thermiques et aux séries répétitives. L’énergie concentrée peut produire des cordons étroits et une petite zone affectée thermiquement ; un déplacement CNC ou robotisé répète la trajectoire programmée. Il convient moins lorsque le jeu entre pièces est important ou variable, que le positionnement est peu fiable, que l’accès du faisceau est obstrué, que l’état du matériau est inconnu ou que les critères d’acceptation ne sont pas définis.
Qu’est-ce qui rend un projet de soudage « de haute précision » ?
Un projet exige une grande précision lorsque de petites variations de position du cordon, d’apport thermique ou de géométrie peuvent affecter la fonction, l’aspect ou l’assemblage. Parmi les cas fréquents :
- Petites pièces, joints étroits, tôle fine ou fil de faible diamètre
- Dimensions finales à tolérances serrées ou déformation admissible limitée
- Composants sensibles à la chaleur proches du joint
- Pénétration contrôlée sans marquer la face opposée
- Joints étanches, hermétiques ou critiques pour la conduction électrique
- Pièces de grande valeur ou séries automatisées où les rebuts coûtent cher
La précision dépend donc aussi de la conception du joint, de la préparation des bords, des montages, des paramètres, de l’état de la machine et du contrôle, et pas seulement de l’exactitude du faisceau.
Quand le soudage laser de précision convient-il, et quand faut-il l’écarter ?
|
Cas favorables |
Signaux d’alerte |
|---|---|
| Les pièces peuvent être positionnées et bridées de façon répétable. | La position du joint varie beaucoup d’une pièce à l’autre. |
| Les jeux sont faibles, mesurables et répétables. | Des jeux importants ou non maîtrisés nécessitent un remplissage manuel. |
| Le cordon doit être étroit et l’apport thermique limité. | Le travail demande un important apport de métal ou un large rechargement. |
| La nuance, le revêtement et l’état de surface du matériau sont connus. | La composition, le revêtement ou une éventuelle contamination restent incertains. |
| Le volume de production justifie la répétabilité ou l’automatisation. | Chaque pièce est unique et ne peut être maintenue à coût raisonnable. |
| Les critères d’acceptation peuvent être vérifiés sur des échantillons. | On attend des soudures « parfaites » sans limites mesurables. |
| La tête de soudage accède librement au joint. | La géométrie empêche l’accès du faisceau ou un angle de travail sûr. |
Un essai sur une pièce représentative permet de confirmer rapidement la faisabilité. L’échantillon doit reproduire le matériau de production, son épaisseur, la géométrie du joint, l’état de surface et le bridage ; un substitut plus commode peut masquer des difficultés qui apparaîtront ensuite.
Principaux facteurs qui déterminent la précision du soudage laser
Conception et ajustement du joint
L’alignement des bords et la maîtrise des jeux sont essentiels : un faisceau étroit ne compense pas les écarts qu’un soudeur manuel expérimenté pourrait parfois corriger. Les joints bout à bout, à recouvrement, d’angle ou en cordon d’angle exigent chacun un accès, un contact et des tolérances appropriés. Si un jeu est inévitable, un fil d’apport, une oscillation du faisceau ou une modification de la géométrie peuvent élargir la plage de fonctionnement, mais chaque solution doit être validée.
Taille du spot et focalisation
Un petit spot permet un placement fin et une forte densité d’énergie, mais tolère moins les erreurs de position. Un faisceau plus large ou oscillant couvre davantage de surface tout en modifiant la pénétration et la répartition de la chaleur. La focalisation doit rester stable malgré les variations de hauteur des pièces et d’angle de la tête ; un montage précis, des déplacements étalonnés, une mesure de hauteur ou un suivi de joint peuvent être nécessaires.
Puissance, forme des impulsions et vitesse d’avance
La puissance et la vitesse doivent assurer la fusion requise sans perçage, vaporisation excessive ni projections. Les systèmes pulsés et les machines de soudage laser QCW permettent d’agir sur l’énergie, la durée, la fréquence et la forme des impulsions ; les systèmes en émission continue exigent une puissance et un déplacement stables. L’objectif est de définir une plage de paramètres documentée et de travailler à l’intérieur de celle-ci, plutôt que de rechercher la puissance maximale ou un seul échantillon réussi.
Montages et positionnement des pièces
Les montages déterminent la position du joint, le jeu, la hauteur et le maintien des pièces. Ils doivent préserver les surfaces, laisser le gaz de protection atteindre le cordon et éviter de retenir chaleur ou vapeurs. Un serrage excessif peut créer des contraintes ; un serrage insuffisant permet aux pièces de bouger. La répétabilité doit être mesurée après plusieurs cycles de chargement et de déchargement, et non sur une seule pièce soigneusement placée.
Préparation des surfaces, protection gazeuse et métal d’apport
L’huile, les oxydes, les revêtements, les traces de doigts et les résidus de découpe peuvent modifier l’absorption et favoriser la formation de gaz. Il faut donc maîtriser le nettoyage et le délai avant soudage. Le type de gaz, la position de la buse et le débit influent sur l’oxydation et l’aspect du cordon. Un fil d’apport peut combler des jeux limités ou améliorer la métallurgie, à condition de maintenir constants son diamètre, son angle et sa vitesse d’alimentation ainsi que la position du faisceau.
Déplacement, vision et surveillance du procédé
Une table fixe, un axe CNC ou un robot reproduit généralement une trajectoire plus régulièrement qu’un mouvement à main levée. La vision peut repérer des caractéristiques de la pièce ; le suivi de joint peut corriger des variations prévisibles. La surveillance peut détecter des changements de lumière réfléchie, de plasma ou de bain fondu, mais ses signaux ne deviennent interprétables qu’après comparaison avec des soudures inspectées, conformes et défectueuses.
Soudage laser de précision des métaux fins et des petites pièces
Les matériaux fins sont sensibles au perçage, au gauchissement et à la décoloration, car ils tolèrent peu d’apport thermique supplémentaire. Une énergie concentrée et un temps d’interaction bref peuvent réduire ces risques, mais un contact stable, une focalisation exacte et des paramètres qualifiés restent indispensables. Sur les petits composants, une légère erreur de position peut représenter une grande part de la largeur du joint.
- Soutenir le joint sans gêner le faisceau ni le gaz de protection.
- Adapter la taille du spot et le mouvement du faisceau à la largeur du joint.
- Utiliser des impulsions courtes, une avance plus rapide ou une séquence équilibrée pour limiter la chaleur.
- Maîtriser le jeu et l’état des bords depuis la découpe jusqu’à l’assemblage final.
Matériaux et applications du soudage de précision
L’acier inoxydable est utilisé dans les instruments, capteurs et assemblages visibles ; la protection gazeuse et la maîtrise de la chaleur aident à préserver la finition et la résistance à la corrosion. Pour l’aluminium, surveillez l’oxyde, la réflectivité, la conduction thermique et les risques de porosité ou de fissuration propres à l’alliage. Le titane et les alliages de nickel demandent des surfaces propres, une protection gazeuse rigoureuse et des paramètres documentés. Le cuivre, le laiton et les assemblages de métaux dissemblables nécessitent souvent une mise au point spécifique : conductivité, comportement à la fusion et formation de composés intermétalliques peuvent réduire la plage de réglage acceptable.
Les applications possibles comprennent les instruments médicaux et petits boîtiers ; les bornes, languettes, connecteurs et boîtiers de capteurs électroniques ; les pièces aéronautiques à paroi mince et supports de précision ; les composants de batteries ou de capteurs automobiles ; ainsi que la bijouterie et certaines réparations de moules. Chaque secteur peut imposer des exigences supplémentaires de propreté, de traçabilité, de résistance, d’étanchéité, de tenue en fatigue ou de qualification formelle du mode opératoire.
Soudage laser, TIG et MIG : comparaison pour les projets de précision
|
Critère |
Soudage laser |
Soudage TIG |
Soudage MIG |
|---|---|---|---|
| Pièces petites ou minces | Bien adapté lorsque l’ajustement du joint et l’accès sont maîtrisés. | Contrôle manuel souple, mais la taille de la torche et la chaleur peuvent limiter les travaux très fins. | Généralement moins adapté aux pièces délicates. |
| Tolérance au jeu | Faible, sauf si un apport, une oscillation du faisceau ou la conception du joint l’augmente. | Un opérateur expérimenté peut s’adapter à des variations modérées. | Généralement plus tolérant pour les joints de fabrication courants. |
| Répétabilité | Élevée avec des montages, une commande CNC ou robotisée et des paramètres fixes. | Dépend de l’opérateur, sauf en cas d’automatisation. | Élevée en production automatisée, avec un cordon plus large. |
| Usage privilégié | Tolérances serrées, faible déformation et séries répétitives. | Réparation, joints variés et travaux manuels précis. | Fabrication générale et apport de métal plus important. |
Défauts fréquents en soudage laser de précision
|
Défaut |
Causes probables |
Piste de correction |
|---|---|---|
| Fusion incomplète | Énergie insuffisante, avance trop rapide, mauvaise focalisation, contamination ou décalage du joint. | Vérifier la focalisation et l’alignement ; ajuster l’énergie ou la vitesse dans la plage qualifiée ; améliorer le nettoyage. |
| Perçage | Chaleur excessive, avance trop lente, jeu important ou soutien insuffisant. | Réduire l’apport thermique ; améliorer le soutien et la maîtrise du jeu. |
| Porosité | Contamination, vaporisation du revêtement, trou de serrure instable, protection gazeuse insuffisante ou gaz piégé. | Améliorer le nettoyage, l’évacuation des gaz, la protection gazeuse et la stabilité du trou de serrure. |
| Fissuration | Sensibilité de l’alliage, bridage, solidification rapide ou métal d’apport inadapté. | Réexaminer la métallurgie, la conception du joint, le bridage et le métal d’apport. |
| Projections | Trou de serrure instable, défaut de focalisation, puissance excessive ou contamination. | Stabiliser la focalisation et la puissance ; améliorer la préparation et l’amenée du gaz. |
| Déformation ou déviation du cordon | Chaleur excessive, séquence inadaptée, montage insuffisant, défaut d’étalonnage ou erreur de vision. | Réduire la chaleur, équilibrer la séquence et améliorer les références de positionnement, le bridage et l’étalonnage. |
Comment évaluer un échantillon de soudage de précision
- Confirmer le matériau, l’épaisseur, le revêtement, la conception du joint et le bridage utilisés en production.
- Consigner la machine, l’optique, la focalisation, la puissance, la vitesse, le gaz, le fil et le montage.
- Examiner la position, la largeur et la régularité du cordon, ainsi que la décoloration, les caniveaux et les projections.
- Contrôler la pénétration ou la géométrie interne par coupe métallographique ou une autre méthode appropriée.
- Réaliser les essais requis de résistance, d’étanchéité, de propriétés électriques, de fatigue et de dimensions.
- Répéter l’essai sur assez de pièces pour mesurer la dispersion, établir une plage de paramètres acceptable et fixer les règles de maîtrise des changements.
Comment choisir une machine de soudage laser pour un travail de précision
Partez du joint, des critères d’acceptation et du volume de production visé. Les systèmes pulsés ou QCW conviennent aux points, aux petits composants et aux réparations qui nécessitent une puissance de crête élevée avec un apport thermique moyen maîtrisé. Les systèmes à fibre en émission continue conviennent aux cordons plus longs, aux avances rapides et à la production automatisée. Les appareils portatifs offrent de la souplesse, mais ne garantissent pas une précision de position fixe sans guides ni montages. Les systèmes sur table fixe, CNC ou robotisés améliorent la répétabilité des trajectoires programmées et des séries régulières.
Comparez la plage de taille du spot, la mise en forme des impulsions ou l’oscillation du faisceau, la stabilité de puissance, la vision, le suivi du joint, l’alimentation en fil, le refroidissement, la zone de travail, l’accès du montage, l’enceinte de sécurité et l’enregistrement des données. Ne retenez un équipement qu’après des essais répétés confirmant la qualité des soudures.
Trouvez la machine adaptée à votre application
Questions fréquentes
Quelle précision peut-on obtenir avec le soudage laser de précision ?
La précision dépend du faisceau, du système de déplacement, du montage, des tolérances des pièces et de la méthode de repérage du joint. La seule précision de position annoncée pour la machine ne garantit pas celle de la soudure : vérifiez le procédé complet sur des échantillons répétés.
Le soudage laser convient-il aux pièces très fines ou délicates ?
Oui, si l’énergie, la focalisation, le soutien et le jeu sont maîtrisés. Le fonctionnement pulsé, les petits spots, la vision et les montages précis peuvent limiter le perçage et les erreurs de position.
Une machine de soudage laser portative est-elle assez précise ?
Elle peut produire des cordons propres, mais la précision à main levée dépend de l’opérateur et du guidage du joint. Des tolérances de position serrées favorisent généralement un montage, une table, un système CNC ou un robot.
Le soudage laser tolère-t-il des jeux entre les pièces ?
Uniquement dans une plage maîtrisée. Un fil d’apport, l’oscillation du faisceau ou une nouvelle conception du joint peuvent accroître la tolérance, mais des jeux importants ou variables réduisent la précision et la stabilité.
Latest contents




Prefer a callback? Share your details and requirements below.
Your details will only be used to respond to this request.