Consumo energético del corte láser: cómo medir los kWh y el coste por pieza
Table of Contents
Respuesta rápida
El consumo de energíadel corte láser es la electricidad utilizada por el sistema de corte a lo largo del tiempo, medida en kilovatios-hora (kWh). Para comparar máquinas de forma justa, mida el consumo del láser y de los equipos auxiliares pertinentes durante el mismo trabajo, registre los estados de funcionamiento y divida la energía total entre las piezas que superan la inspección. La potencia nominal de un láser de 6 kW describe su salida óptica, no necesariamente la potencia que la máquina toma de la red.
Cálculo rápido Si un sistema de corte medido consume una potencia eléctrica media de 18 kW durante dos horas, utiliza 36 kWh.
¿Qué se considera consumo energético del corte láser?
A menudo se confunden tres magnitudes: la potencia de salida del láser, la potencia eléctrica de entrada y la energía eléctrica utilizada. Es esencial distinguirlas antes de comparar el consumo de un láser de fibra o estimar los costes de funcionamiento.
| Magnitud | Unidad | Qué significa realmente |
|---|---|---|
| Potencia óptica nominal del láser | kW | Potencia nominal del haz de la fuente láser (por ejemplo, 6 kW). No representa toda la electricidad tomada de la red. |
| Demanda eléctrica instantánea del sistema | kW | Potencia consumida en un momento dado por la máquina y las cargas auxiliares incluidas. |
| Energía consumida durante un trabajo | kWh | Consumo eléctrico acumulado: potencia eléctrica media en kW × horas transcurridas, o lectura directa de un contador de energía. |
| Consumo eléctrico específico | kWh / pieza aceptada | Energía medida del lote dividida entre las unidades que cumplen los requisitos de calidad declarados. |
Defina primero los límites de la medición eléctrica
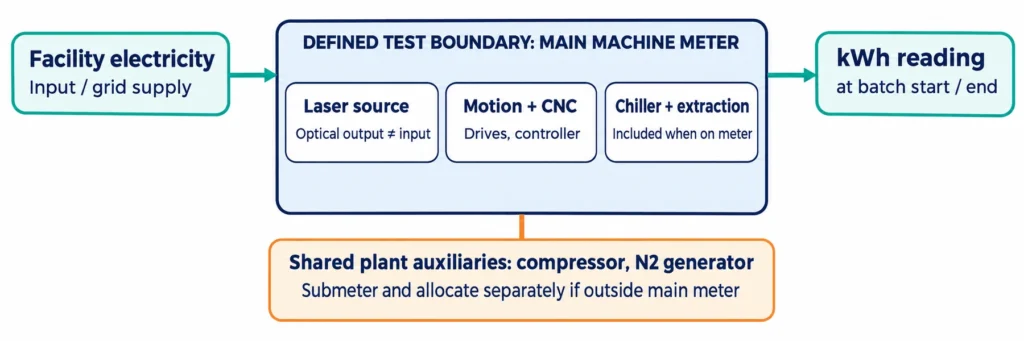
Una prueba justa define qué incluye el contador de energía. La disposición más sencilla mide toda la alimentación de la máquina láser e identifica después los equipos auxiliares con alimentación independiente. Algunas instalaciones tienen un extractor y un compresor dedicados; otras comparten servicios de planta entre varias celdas. Registre qué se incluye, qué se excluye y cómo se reparte cualquier carga compartida. Nunca contabilice dos veces la energía de un enfriador si ya está incluida en el contador principal.
¿Cuánta electricidad consume una máquina de corte láser de fibra?
No existe una cifra universal justificable de kWh por hora para un láser de fibra de «3 kW», «6 kW» o «12 kW». Esos números describen categorías de potencia óptica, mientras que la demanda eléctrica real varía con la consigna del láser, el material, el espesor, las perforaciones, la trayectoria de corte, los ciclos del enfriador, los accionamientos, la extracción, las esperas y cualquier equipo externo de aire o nitrógeno. En una hora, la energía consumida equivale a la potencia eléctrica media medida en kW multiplicada por una hora, no a la potencia óptica nominal multiplicada por una hora.
Cómo medir el consumo energético del corte láser en un taller real
El objetivo es obtener una prueba repetible que el responsable del taller pueda auditar y volver a ejecutar. La norma ISO 14955-2 aborda las mediciones reproducibles de energía en máquinas herramienta; la ISO 14955-4 aplica ese marco de evaluación a las máquinas herramienta de procesamiento láser y sus componentes asociados.
Paso 1 — Especifique el trabajo y los criterios de aceptación
Fije el grado del material, el espesor de la chapa, la revisión del CAD, la longitud total de corte, el número de agujeros y perforaciones, la distribución de piezas, la cantidad, el gas auxiliar y los requisitos de calidad del borde. Documente la limpieza o el acabado posterior que exija el cliente. Una «pieza conforme» debe significar lo mismo en todas las máquinas evaluadas; de lo contrario, el denominador cambia según el criterio de inspección.
Paso 2 — Instale de forma segura un contador adecuado
Utilice un contador de electricidad o un analizador de potencia calibrado y con la capacidad nominal adecuada, en un límite de alimentación claramente identificado. Solo personal eléctrico cualificado debe conectar equipos dentro de los cuadros. Registre el modelo del contador, el estado de calibración, la fecha de la prueba, las condiciones de suministro y cualquier enfriador, extractor, compresor o generador de nitrógeno con medición independiente. Si un servicio de planta es compartido, explique cómo se reparte su consumo. No sustituya la lectura energética de toda la máquina por la indicación de potencia del láser en la pantalla de un inversor.
Paso 3 — Registre los estados de funcionamiento
Registre las lecturas inicial y final o los kWh por intervalos durante el arranque, el calentamiento, la carga del programa, la espera, la perforación, el corte, el reposicionamiento, el cambio de mesa y la parada, según el turno de producción estudiado. Indique si el lote comienza con la máquina caliente o incluye el arranque de la mañana. La investigación industrial de campo ha constatado que los cambios de estado y los ciclos de refrigeración del enfriador influyen en el perfil energético; una única estimación de «láser encendido» no refleja este comportamiento.
Paso 4 — Complete un lote estable e inspeccione la producción
Ejecute el mismo proceso aprobado y conserve los ajustes del operario. Cuente las piezas producidas, las aceptadas y las rechazadas, y guarde los motivos de rechazo. Si una pieza necesita un retrabajo que consume energía adicional, esa energía debe incluirse o contabilizarse dentro de un proceso separado con límites claramente definidos.
Paso 5 — Repita las pruebas e indique la incertidumbre
Repita suficientes ensayos para observar las variaciones debidas a la distribución de piezas, el estado de la máquina y la carga de refrigeración. Presente todos los ensayos, no solo el mejor resultado, junto con la media y el intervalo observado. Si las pruebas difieren en tamaño de lote, procedimiento del operario o servicios externos, explique esas diferencias en lugar de afirmar una clasificación exacta de eficiencia.
Registro de taller para copiar y utilizar
| ID de prueba | Máquina / trabajo | Estado y alcance del contador | kWh del lote | Producidas | Aceptadas | kWh / pieza aceptada |
|---|---|---|---|---|---|---|
| T01 | Modelo A; acero inoxidable de 2 mm | Celda completa; lote | 30.0 | 100 | 90 | 0.333 |
| T02 | Modelo B; acero inoxidable de 2 mm | Celda completa; lote | 27.0 | 100 | 75 | 0.360 |
| T03 | Ensayo repetido | Mismo alcance | — | — | — | — |
Cómo calcular los kWh y el coste energético por pieza aceptada
Utilice la energía medida del lote y la producción conforme, en lugar de la potencia nominal anunciada de la fuente. Así, una discusión general sobre el consumo del corte láser se convierte en un cálculo del coste de producción.
| Cálculo | Fórmula |
|---|---|
| Energía del lote (kWh) | Lectura final del contador − lectura inicial; añada solo los kWh auxiliares medidos realmente por separado. |
| Energía por pieza aceptada (kWh/pieza) | kWh totales asignados al lote ÷ número de piezas aceptadas. |
| Coste eléctrico por pieza aceptada | (kWh asignados × tarifa eléctrica por kWh) ÷ número de piezas aceptadas. |
Ejemplo práctico: por qué las piezas rechazadas modifican el coste
Supongamos que un contador marca 8.124,8 kWh al inicio de un lote y 8.154,8 kWh al final. La máquina produce 100 componentes y 90 superan la inspección. Solo a efectos ilustrativos, utilice una tarifa eléctrica de 0,18 USD/kWh.
| Dato o resultado | Valor ilustrativo | Cálculo |
|---|---|---|
| Electricidad del lote | 30.0 kWh | 8,154.8 − 8,124.8 |
| Producción aceptada | 90 piezas | 100 producidas − 10 rechazadas |
| Energía por pieza aceptada | 0.333 kWh | 30.0 ÷ 90 |
| Coste eléctrico del lote | $5.40 | 30.0 × $0.18 |
| Electricidad por pieza aceptada | $0.06 | $5.40 ÷ 90 |
Dividir entre las 100 piezas cortadas inicialmente daría 0,300 kWh por pieza y subestimaría la energía necesaria para entregar una pieza conforme. Si producir más unidades requiere cortes adicionales, incluya la energía adicional real en el total asignado al lote. La cifra de 0,06 USD cubre únicamente la electricidad, no el material, el nitrógeno, la mano de obra, la depreciación, la óptica, el mantenimiento ni el acabado.
En contratos eléctricos con tarifas por horario, aplique la tarifa correspondiente a cada intervalo en lugar de una media plana. Los cargos mensuales por demanda también pueden ser relevantes, pero están relacionados con los picos de kW según las reglas tarifarias y no deben incorporarse sin explicación a un precio ilustrativo por kWh. El Departamento de Energía de Estados Unidos distingue los cargos por energía, demanda y costes fijos.
¿Qué hace aumentar o disminuir el consumo eléctrico del corte láser?
Material, espesor, geometría y perforación
El espesor y la aleación afectan a la energía necesaria, la velocidad de corte y los ajustes del gas auxiliar. Las trayectorias complejas con muchas perforaciones pueden aumentar el tiempo de ciclo incluso al procesar la misma superficie de chapa. Una potencia óptica alta puede acortar algunos trabajos, pero un proceso más rápido no es automáticamente más eficiente si aumentan las cargas auxiliares, las pérdidas de calidad o las paradas. Utilice datos reales de trayectoria y rendimiento antes de presentar cifras de energía por metro o por kilogramo.
Refrigeración, extracción, suministro de gas y tiempos de espera
El sistema de refrigeración, los controles, los ejes de movimiento y la extracción de humos pueden consumir electricidad antes, entre y después de los cortes. La generación de aire comprimido o nitrógeno en la propia instalación puede modificar significativamente los límites de medición eléctrica, mientras que el precio del gas suministrado pertenece a otra categoría de costes. La guía de Hightech sobre nitrógeno frente a oxígeno explica cómo elegir el gas auxiliar; no confunda el precio del gas comprado con los kWh consumidos por un generador instalado en planta.
Distribución de piezas, rechazos y tamaño del lote
Un consumo de preparación de cinco minutos repartido entre 10 piezas aporta más energía por pieza aceptada que el mismo consumo repartido entre 100 piezas conformes. Una mejor distribución también puede reducir el número de chapas o ciclos de manipulación, pero cualquier cambio debe evaluarse frente a la chatarra, la calidad y el consumo eléctrico real. El objetivo correcto es una producción conforme estable con menos energía total, no simplemente maximizar la velocidad de avance.
Cómo optimizar el consumo energético del corte láser
1. Mejore los ajustes del proceso sin sacrificar la calidad
Comience con las tablas de corte específicas del material y valide después la velocidad, el enfoque, el estado de la boquilla, la presión del gas y los parámetros de perforación en piezas reales. Un borde más limpio puede evitar retrabajos y una mayor velocidad puede mejorar la productividad; ninguno supone un ahorro energético hasta que una prueba comparable demuestre menos kWh por pieza aceptada. Cuando sea práctico, modifique una sola variable por ensayo o documente expresamente los cambios múltiples.
2. Reduzca de forma segura las cargas eléctricas improductivas
Mida la electricidad consumida durante la carga del programa, los descansos, los cambios de mesa y entre lotes. Utilice únicamente ajustes de espera, programación automática y controles de refrigeración y extracción aprobados por el fabricante. Nunca puentee los enclavamientos del láser, desactive la ventilación necesaria ni comprometa la protección térmica para ahorrar electricidad. El mantenimiento de filtros y sistemas de refrigeración debe seguir los procedimientos de la máquina y de la instalación.
3. Adapte la configuración a la carga de trabajo
La compacta Hightech FC-1325 puede resultar adecuada para chapas pequeñas y series cortas; la FC-1530 y la FC-2040 admiten formatos de chapa mayores; la HT FC-2040 Exchange Table está diseñada para favorecer la continuidad de la producción; y la HT 3015 ST añade la capacidad de procesar chapa y tubo. Estas diferencias de configuración influyen en los tiempos de manipulación y el flujo de trabajo, pero el ahorro eléctrico debe demostrarse mediante pruebas comparables, no deducirse del nombre del producto ni de las dimensiones de la mesa.
4. Haga seguimiento de los resultados por pieza aceptada
Mantenga un cuadro de control básico con los kWh del lote, el rendimiento de piezas aceptadas, los kWh por pieza aceptada, la proporción de espera, el material y espesor, y la revisión de los ajustes aprobados por el operario. Revise los mismos trabajos representativos después de cambios de software, distribución, gas, mantenimiento o calendario de operación. Un informe útil indica la referencia inicial, el nuevo valor, el número de repeticiones y las limitaciones conocidas.
Preguntas frecuentes
¿La potencia de salida del láser en kW equivale al consumo eléctrico?
No. La salida del láser es potencia óptica. La fuente láser necesita alimentación eléctrica y la máquina también hace funcionar sistemas de refrigeración, movimiento, control y otros equipos. El consumo eléctrico se acumula con el tiempo y se registra en kWh.
¿Cuántos kWh consume un láser de fibra de 6 kW en una hora?
No puede determinarse solo a partir de la potencia óptica nominal de 6 kW. Mida la potencia eléctrica media de entrada de todo el sistema. Por ejemplo, si una instalación toma de la red una media ilustrativa de 18 kW durante una hora, el consumo registrado será de 18 kWh. Esta no es una cifra verificada para la Hightech HT 4015H.
¿Un láser de fibra de mayor potencia siempre consume más electricidad por pieza terminada?
No. Una configuración de mayor potencia puede consumir más electricidad mientras funciona, pero completar antes un trabajo adecuado. El resultado depende del tiempo del lote, de los equipos auxiliares y del rendimiento de piezas aceptadas. Solo una comparación equivalente de kWh por pieza aceptada responde a esta pregunta.
¿Cómo se calculan los kWh por pieza cuando algunas piezas se rechazan?
Divida los kWh totales asignados al lote entre el número de piezas que cumplen los criterios de aceptación especificados. Con 30 kWh y 90 piezas aceptadas, el resultado es 0,333 kWh por pieza aceptada. La energía consumida por los rechazos permanece en el numerador.
Fuentes y lecturas relacionadas
Latest contents
Prefer a callback? Share your details and requirements below.
Your details will only be used to respond to this request.