Reducir el desperdicio de láminas en la fabricación de rótulos: anidado y retales
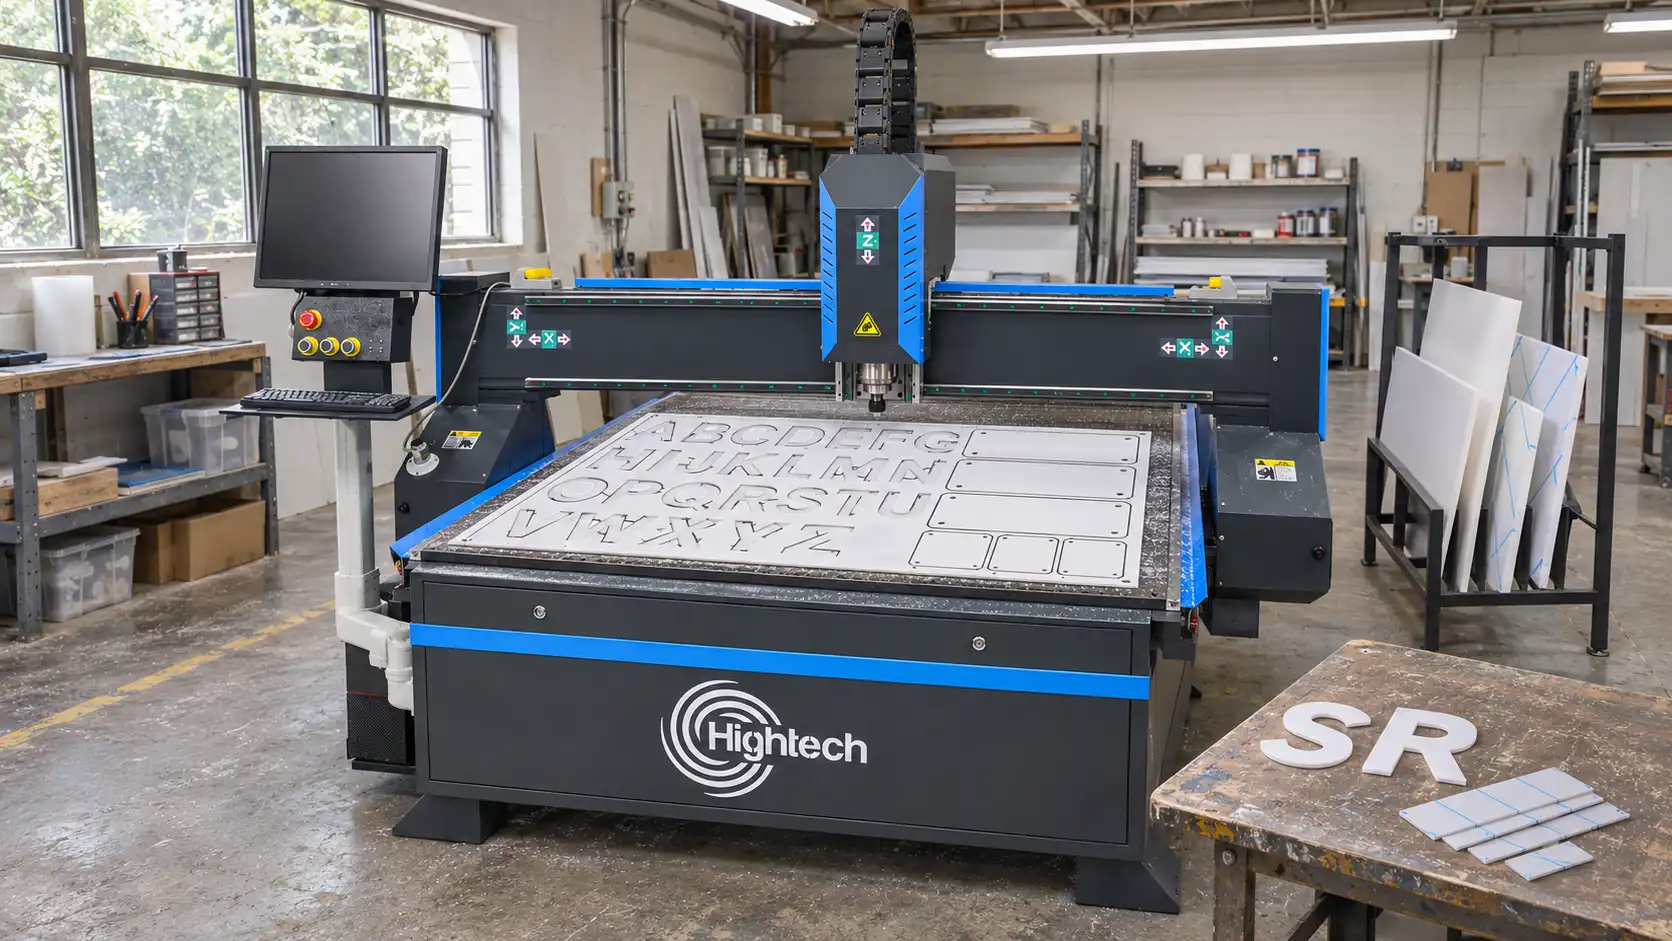
Table of Contents
Respuesta rápida
Empiece midiendo la superficie de lámina que se convierte en piezas aceptadas, la que se conserva como retales reutilizables y la que se pierde como chatarra o piezas rechazadas. Valide el diseño y el material antes de cortar, anide teniendo en cuenta el ancho de corte real y las restricciones de sujeción, etiquete los recortes útiles e inspeccione la primera pieza antes de liberar todo el lote. Evalúe el éxito por el coste de material por rótulo aceptado, no por lo ajustadas que se vean las formas en pantalla.
Las láminas suelen ser uno de los insumos más visibles en la fabricación de rótulos. Sin embargo, las mayores pérdidas no siempre son los espacios vacíos entre letras. Un frontal de acrílico rayado, un panel compuesto de aluminio (ACP) con el registro desalineado o una letra de acero inoxidable cortada con el acabado equivocado pueden consumir más material que una separación ligeramente mayor en el anidado. Por eso, la reducción eficaz de residuos abarca todo el trabajo, desde la aprobación del plano hasta la inspección final.
¿Dónde se genera el desperdicio de láminas en la fabricación de rótulos?
En trabajos con láminas rígidas, siga el material a través de seis puntos de control: plano aprobado → selección de material → anidado → corte → acabado o doblado → montaje e inspección. Clasifique las pérdidas en cuatro categorías operativas para que cada una tenga un responsable y una medida correctiva:
- Pérdidas de distribución: bordes de lámina, márgenes de recorte, recortes interiores y el esqueleto restante que no puede reutilizarse.
- Retales desaprovechados: recortes que podrían servir para otro pedido, pero se desechan, se pierden o se almacenan sin identificación.
- Piezas rechazadas y nuevos cortes: dimensiones incorrectas, bordes deficientes, deformación térmica, arañazos o desajustes de montaje que requieren material de sustitución.
- Errores de manipulación e inventario: daños durante el almacenamiento, espesor o acabado equivocados, o corte de una revisión de plano obsoleta.
Chatarra, retales reutilizables y retrabajo no son lo mismo
La chatarra es material sin un uso futuro aprobado según los requisitos actuales del taller. Un retal es una pieza conservada e identificable que cumple las reglas de reutilización; no representa un ahorro hasta que otro trabajo la utiliza realmente. El retrabajo consiste en corregir un componente existente, por ejemplo, repasar un borde, mientras que un nuevo corte lo sustituye por una pieza nueva. Registre cada componente rechazado una sola vez como rechazo, junto con la lámina adicional consumida para reemplazarlo; nunca contabilice la misma pieza como retal reutilizable y también como chatarra.
¿Cómo puede el anidado reducir el desperdicio sin generar más rechazos?
Un anidado eficaz equilibra el ahorro de material con un corte fiable y la calidad de las piezas. Compare las distribuciones con las mismas restricciones de producción y valore si los recortes restantes servirán para futuros trabajos.
Compare el anidado de formas reales y tamaños mixtos con la distribución original
Utilice la lista de materiales (BOM) aprobada para un lote concreto, no una selección de formas ideales. Compare el anidado existente con una distribución revisada que combine letras pequeñas, soportes y paneles grandes únicamente cuando coincidan material, espesor, color, cara protegida y acabado. El anidado de formas reales puede reducir los huecos frente a la colocación por rectángulos envolventes, pero una mayor densidad solo resulta útil si se siguen respetando las reglas de producción.
Registre para cada opción el número de láminas, la cantidad aceptada, la distancia de corte, el tiempo de máquina estimado, la forma del retal y los riesgos reales de rechazo. Mantenga iguales la revisión del plano original, el tamaño de lámina y la orientación de las piezas. Al agrupar piezas de pedidos distintos, conserve sus identificadores para que los equipos de acabado y montaje puedan reconocer cada componente. Los sistemas CAD/CAM avanzados pueden ayudar con el anidado de varios pedidos y la geometría de los retales, pero compruebe el software y el posprocesador instalados en lugar de suponer que son compatibles con cualquier máquina Hightech.
Respete el ancho de corte, la dirección superficial, la sujeción y la secuencia de corte
Antes de aprobar una distribución densa, confirme estos límites del proceso:
- Ancho de corte o diámetro de herramienta, trayectorias de entrada y salida, espacio libre de la herramienta y dimensiones finales requeridas.
- Dirección del material y del cepillado, cara con película protectora, registro de impresión y dirección de ranurado o plegado del ACP.
- Cobertura de vacío, zonas excluidas por mordazas, puentes o pestañas cuando estén aprobados y soporte suficiente para evitar desplazamientos o levantamientos.
- Calor del láser y secuencia de corte, calidad de las esquinas, acabado de bordes y tolerancias posteriores de doblado o montaje.
En trabajos con láser, mida el ancho de corte real para el material y los ajustes seleccionados. La guía de Hightech para medir el ancho de corte láser amplía este tema. La guía sobre diseño de piezas para corte láser explica las decisiones detalladas de preparación de archivos. Para metales, revise el movimiento térmico y el orden de corte descritos en la guía de deformación del material de Hightech.
Reserve un retal útil en lugar de una última tira irregular
La distribución más densa no es automáticamente la más valiosa. Imagine dos anidados aprobados con las mismas piezas y sin rechazos: uno deja un esqueleto estrecho e irregular; el otro conserva deliberadamente un recorte rectangular y plano suficientemente grande para un soporte habitual o una placa frontal pequeña. Aunque la segunda distribución coloque algo menos de superficie de piezas aceptadas en la primera lámina, puede reducir compras futuras si el retal se utiliza. Base esta decisión en una demanda posterior verificada, el tiempo de manipulación y el espacio de almacenamiento, no en un ahorro supuesto desde el primer día.
¿Cómo se pueden reutilizar retales de chapa en la fabricación de rótulos?
Reutilizar retales empieza por saber qué es cada recorte, dónde se almacena y para qué trabajos sirve. Un proceso sencillo de identificación e inspección ayuda a convertir los sobrantes utilizables en material de producción.
Asigne a cada pieza conservada un identificador y una regla de aptitud
Defina un tamaño mínimo práctico según los pedidos repetitivos reales y los equipos de manipulación disponibles. Registre cada recorte metálico conservado en un registro sencillo de estanterías o una biblioteca de retales CAM:
- Identificador único, trabajo de origen y fecha; aleación o grado de acero, espesor y acabado superficial.
- Dimensiones envolventes o contorno CAD; planitud, orientación, dirección superficial y cara protegida.
- Defectos visibles, contaminación o corrosión; ubicación en estantería o contenedor y usos aprobados.
Un retal adecuado de acero inoxidable podría convertirse después en un frontal de letra más pequeño, una placa trasera o un soporte de fijación; otro podría servir como probeta. Ninguna elección debe ser automática. Una cara cepillada visible para el cliente exige una apariencia distinta de la de un soporte oculto. Utilice la trazabilidad del material y las especificaciones del trabajo para decidir si cada retal es apto.
Reutilizar, reciclar o rechazar: una decisión práctica
- Inspeccionar: ¿el material es identificable, limpio, plano y está suficientemente intacto para un uso futuro aprobado? Si no, sepárelo para el flujo de residuos correspondiente.
- Asignar: ¿existe un próximo pedido real con grado, espesor, cara, dirección y dimensiones compatibles? Reserve el retal para ese trabajo.
- Evaluar el ahorro: ¿reutilizarlo cuesta menos que entregar material nuevo, considerando la preparación del corte, la manipulación y la trazabilidad? Si es así, registre su consumo y contabilice el ahorro realizado.
Así se reutilizan los retales metálicos en la fabricación de rótulos sin comprometer la apariencia ni la seguridad. Nunca incorpore grados sin identificar a trabajos estructurales, con material especificado o de acabado visible solo para mejorar una métrica de reciclaje.
¿Qué cambia con acrílico, ACP/PVC, MDF y chapa metálica?
La manera de mejorar el aprovechamiento del material en la fabricación de rótulos depende del sustrato. Los métodos de corte, las caras utilizables y los riesgos de defectos varían; una única regla universal de separación no es fiable.
Sustrato | Proceso pertinente / solución Hightech | Controles de desperdicio y calidad |
Acero, acero inoxidable y chapa de aluminio adecuada | Corte de metal por láser de fibra validado; gama de láseres de fibra Hightech | Considere calor, soporte, levantamiento, orden de corte, acabado de bordes, grado y dirección superficial. |
Acrílico (PMMA) | Láser CO₂ o fresadora CNC compatibles; gamas CO₂ y CNC de Hightech | Proteja la cara visible; compruebe la calidad óptica del borde, astillado, película y orientación. |
ACP / ACM | Fresado CNC y ranurado en V adecuado | Confirme la composición de las capas y el núcleo; alinee la cara impresa, la profundidad de ranura y la dirección de plegado. |
Panel de PVC espumado | CNC u otro corte mecánico aprobado | Planifique la sujeción por vacío o útiles, la herramienta y la extracción de polvo; nunca corte PVC con láser. |
MDF, contrachapado o madera | Fresado CNC; CO₂ solo si se verifica que es seguro para ese tablero concreto | Considere veta, alabeo, astillado y extracción adecuada de polvo o humos. |
No corte con láser PVC ni vinilo a base de PVC. El procesamiento láser puede liberar productos de descomposición peligrosos y corrosivos. Para plásticos desconocidos, películas protectoras y paneles compuestos, confirme la composición y la compatibilidad con el proceso elegido antes de cortar. No suponga que un núcleo o revestimiento de ACP sin identificar es seguro para láser.
¿Cómo es una prueba práctica de reducción de desperdicio de 30 días?
Elija una o dos familias de sustratos de alto volumen y un conjunto comparable de pedidos recientes. Utilice los mismos criterios de aceptación antes y después de cada cambio; no mezcle láminas metálicas, acrílicas y compuestas en una única cifra general sin explicación.
Cuándo | Acción | Evidencias que conservar |
Semana 1 | Audite entre 10 y 20 trabajos recientes comparables con láminas. | Material entregado, superficie/unidades aceptadas, retales conservados, rechazos, motivos de nuevos cortes y coste. |
Semana 2 | Añada controles de aprobación de planos, verificación de material y almacenamiento de retales etiquetados. | Registro de revisiones, lista de comprobación previa, etiquetas de material y anidados de referencia. |
Semana 3 | Realice comparaciones controladas del anidado y del orden de corte. | Misma BOM/especificación; número de láminas, tiempo de corte, resultado de la primera pieza y geometría del recorte. |
Semana 4 | Compare resultados, decida qué estandarizar y forme al equipo. | Rendimiento, retales realmente reutilizados, tasa de rechazo y coste por rótulo aceptado. |
Una hoja diaria mínima de registro
Para cada trabajo con láminas registre: fecha e identificador; material/acabado/espesor; dimensiones nominales y útiles; cantidad y superficie neta aceptadas; identificador y superficie del retal conservado; cantidad y causa de piezas rechazadas; lámina adicional entregada para repetir cortes; coste de corte o acabado; y cualquier consumo posterior de retales. Asigne a un responsable la revisión semanal de las dos causas de pérdida recurrentes más importantes.
Tras 30 días, mantenga solo los cambios que preserven la calidad y mejoren la rentabilidad de la producción aceptada. El mejor resultado puede ser una aprobación más clara del archivo de corte, una estantería fiable para recortes, una sujeción por vacío más repetible o un formato de lámina distinto; no necesariamente sustituir una máquina.
Preguntas frecuentes
¿Cómo reducir el desperdicio de láminas en la fabricación de rótulos sin comprar equipos nuevos?
Empiece con archivos CAD aprobados, un etiquetado coherente del material y la inspección de la primera pieza. Agrupe piezas compatibles en la misma lámina, verifique el ancho de corte o diámetro de herramienta y deje de cortar revisiones sustituidas. Almacene los retales aptos por tamaño, grado y acabado, y consulte ese inventario antes de entregar una lámina nueva. Estos controles de bajo coste abordan las pérdidas de distribución, los errores de inventario y los nuevos cortes sin presuponer maquinaria adicional.
¿Cuál es una buena tasa de aprovechamiento para rótulos de acrílico o metal?
No existe un objetivo universal justificable. Las letras complejas, la dirección de la cara acabada, los márgenes de sujeción, el espesor, el tamaño del lote y el valor de los retales modifican el rendimiento alcanzable. Establezca una referencia para trabajos comparables, mida el aprovechamiento de piezas aceptadas y distinga los retales almacenados del material realmente recuperado. Un pequeño aumento de densidad no compensa si crecen los rechazos, el tiempo de acabado o los costes de manipulación.
¿Cómo reutilizar retales de chapa sin comprometer la apariencia ni la trazabilidad?
Identifique grado, espesor, acabado, trabajo de origen y dimensiones en una etiqueta física o un registro digital. Inspeccione planitud, corrosión, arañazos y estado de la película protectora antes de asignar un nuevo uso. Ajuste cada pieza a los requisitos técnicos y estéticos del nuevo plano. Registre el retal como consumido solo cuando se utilice en un trabajo aceptado, no cuando se almacene.
¿Puede un anidado más ajustado aumentar la chatarra o los problemas de corte?
Sí. Una separación insuficiente puede afectar a los bordes, las trayectorias de entrada o salida, la sujeción por vacío, la distribución térmica y la extracción de piezas. Las piezas pequeñas pueden moverse o levantarse y provocar colisiones o rechazos. La dirección superficial y el registro de impresión también limitan la rotación. Compare un anidado alternativo con la misma BOM aprobada y los mismos límites de proceso; después evalúe la producción realmente aceptada, no el porcentaje de ocupación mostrado.
¿Qué reduce mejor el desperdicio: una fresadora CNC, un láser CO₂ o un láser de fibra?
Ninguna opción es universalmente superior. El fresado CNC suele ser pertinente para acrílico, ACP, paneles de PVC y madera; el corte CO₂ puede servir para acrílicos de compatibilidad confirmada y determinados productos de madera; el láser de fibra está diseñado para metales adecuados. La elección depende de la composición del material, el tamaño de lámina, el borde cortado, la sujeción y la combinación de trabajos. Valide las especificaciones de máquina y material antes de comparar el desperdicio.
Convierta su auditoría de desperdicio de láminas en un plan de mejora de producción
Aporte un plano de rótulo aprobado, un tamaño de lámina representativo, la especificación del material y acabado y una muestra del registro de rechazos a una revisión de equipos o procesos. Hightech Industry Group puede ayudarle a valorar si su flujo requiere fresado CNC, corte CO₂ o procesamiento de chapa con láser de fibra, y qué especificaciones de máquina deben confirmarse. Empiece por la aplicación y después seleccione el equipo.
Explore: Fresadoras CNC para fabricación de rótulos | Máquinas de corte de chapa por láser de fibra | Máquinas láser CO₂
Latest contents
Prefer a callback? Share your details and requirements below.
Your details will only be used to respond to this request.