


Quels sont les différents types de machines de marquage laser ?
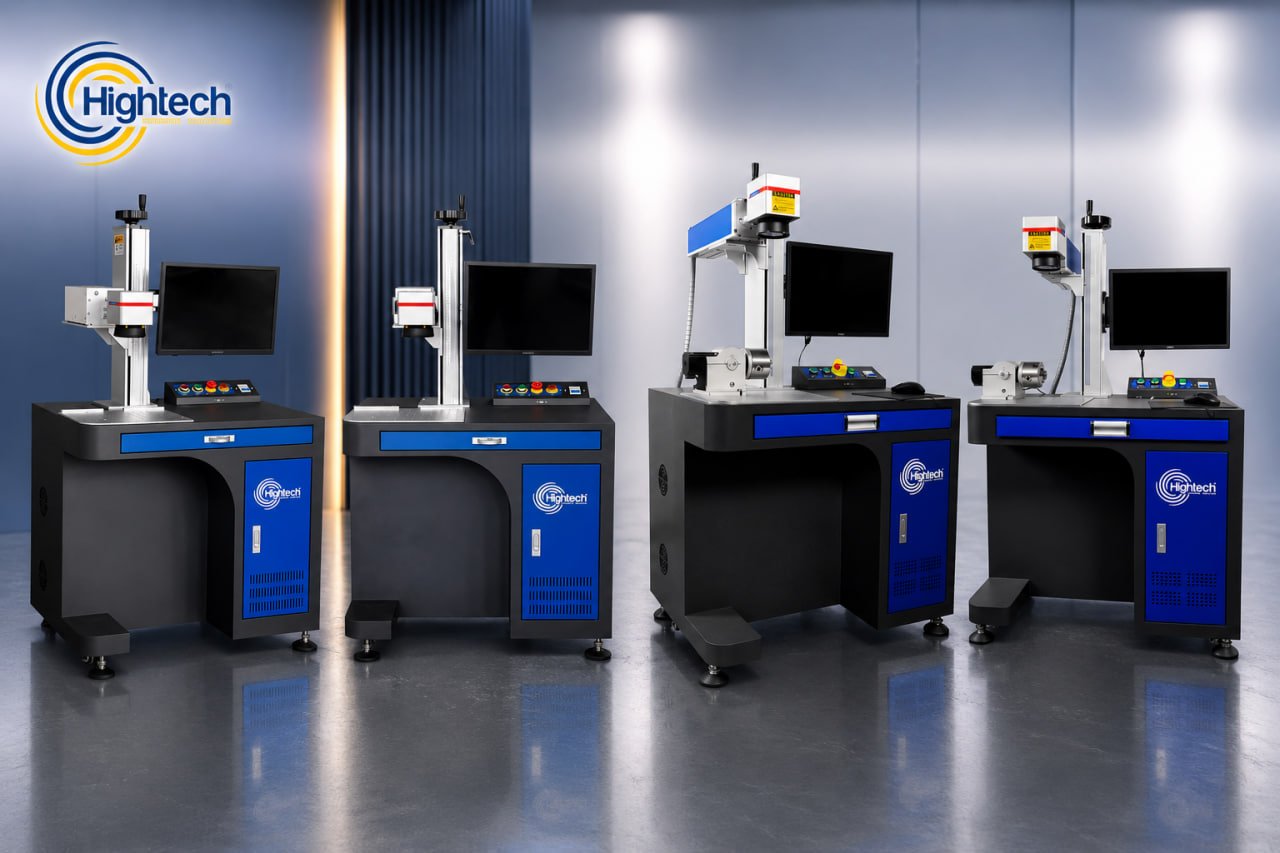
Table of Contents
Les machines de marquage laser produisent des textes, logos, numéros de série, codes-barres et codes de traçabilité durables, sans encre, étiquette ni contact direct avec un outil. Elles utilisent toutefois différentes technologies. Le meilleur choix dépend de la longueur d’onde, du matériau à traiter, du contraste ou de la profondeur demandés et de la chaleur que la pièce peut supporter.
La gamme actuelle de machines de marquage HTIndustryCo repose sur quatre choix pratiques : fibre standard, fibre MOPA, CO₂ et UV. La fibre et le MOPA sont surtout choisis pour les métaux et certains plastiques ; le CO₂ convient particulièrement aux matériaux organiques et non métalliques ; l’UV permet des marquages fins à faible effet thermique sur les produits sensibles.
Les principaux types de machines de marquage laser en un coup d’œil
Utilisez ce tableau pour une première sélection. Le résultat final dépend de la nuance du matériau, de la résine, des pigments, des charges, du revêtement, de la finition, de l’objectif, de la puissance, des paramètres d’impulsion, de la mise au point et du temps de cycle requis. Testez donc des échantillons de production avant l’achat.
|
Type / longueur d’onde |
Matériaux adaptés |
Principaux atouts |
Principales limites |
Applications courantes |
|---|---|---|---|---|
|
Fibre |
Acier, inox, aluminium, laiton, cuivre, métaux précieux ; certains plastiques | Marquage rapide et durable des métaux ; peu d’entretien courant ; gravure et pièces rotatives possibles | Peu adapté au bois, au cuir, au verre transparent et à de nombreux matériaux transparents | Références de pièces, codes QR, outils, bijoux, plaques signalétiques, boîtiers électroniques |
|
Fibre MOPA |
Métaux, aluminium anodisé, composants revêtus, plastiques sensibles | Durée et fréquence des impulsions réglables ; marquage noir de l’aluminium anodisé ; effets colorés sur certains inox | Achat plus coûteux et mise au point du procédé plus longue qu’avec une fibre standard | Métaux décoratifs, électronique, enlèvement fin des revêtements, marquage haut de gamme |
|
CO₂ |
Bois, cuir, papier, carton, caoutchouc, acrylique, de nombreux plastiques et produits revêtus | Grande rapidité sur les matières organiques ; large compatibilité avec les non-métaux | Faible absorption par le métal nu sans revêtement ou produit de marquage | Emballages, signalétique, cadeaux, articles en cuir, objets en bois, panneaux bicolores |
|
UV |
Plastiques sensibles à la chaleur, verre, céramique, pièces revêtues, composants électroniques, certains métaux | Point focal fin, fort contraste, effet thermique limité et grande finesse des détails | Coût généralement plus élevé et puissance plus faible que les systèmes à fibre courants | Microtextes, pièces médicales et électroniques, emballages cosmétiques, câbles, plastiques délicats |
Machines de marquage laser à fibre
Les machines de marquage laser à fibre constituent un choix courant pour le marquage rapide et permanent des métaux. Leur longueur d’onde dans le proche infrarouge est bien absorbée par de nombreux métaux : selon les réglages, le faisceau peut provoquer un recuit, une modification de couleur, une ablation ou une gravure de la surface. Parmi les applications figurent les numéros de série sur pièces automobiles, les codes QR sur outils, les logos sur produits en inox, les plaques d’identification, les composants électriques et les bijoux personnalisés.
HTIndustryCo propose sa machine de marquage laser à fibre en versions 30 W et 50 W, avec plusieurs zones de marquage, un refroidissement par air, le logiciel de commande EZCAD et un axe rotatif pour les pièces cylindriques. La fiche publiée indique des vitesses de traçage allant jusqu’à 7 000 mm/s et une source Raycus conçue pour une longue durée de fonctionnement. Ces caractéristiques conviennent aux ateliers qui ont besoin d’un marquage répétable sur métal, sans encre ni remplacement fréquent des consommables.
Un laser à fibre classique offre souvent le meilleur rapport coût-utilité pour l’acier, l’inox, l’aluminium, le laiton, le cuivre et les métaux précieux. Une puissance plus élevée peut augmenter la profondeur de gravure ou raccourcir le cycle, mais la taille de l’objectif, la mise au point, l’espacement des hachures, la vitesse, la fréquence, l’alliage et la finition de surface influent également sur le contraste. Demandez des essais sur les pièces réelles avec le plus petit code, la profondeur exigée et le temps de cycle acceptable.
Machines de marquage laser à fibre MOPA
Une machine de marquage laser MOPA est un type particulier de laser à fibre. L’acronyme désigne un oscillateur maître suivi d’un amplificateur de puissance. Son principal atout est une plage de réglage plus large de la durée et de la fréquence des impulsions, qui donne à l’opérateur davantage de moyens de maîtriser l’énergie de crête et l’apport thermique. Cette souplesse compte lorsqu’une fibre standard provoque trop de fusion, un contraste irrégulier ou une texture de surface indésirable.
La machine de marquage laser MOPA de HTIndustryCo utilise une source de 1 064 nm, avec une durée d’impulsion publiée de 2 à 500 ns et une fréquence de répétition de 1 à 4 000 kHz. Elle est présentée pour les effets colorés sur certains inox, le noircissement très contrasté de l’aluminium anodisé, l’enlèvement précis de fines couches anodiques, la gravure profonde des métaux, le traitement des revêtements ITO et les travaux délicats sur composants électroniques. Sa vitesse de traçage annoncée atteint 7 000 mm/s et le logiciel EZCAD sert à régler le procédé.
Le MOPA est intéressant pour les marques haut de gamme, l’électronique et les travaux où l’aspect compte autant que la tenue. Il peut produire des marques sombres sur aluminium anodisé et des couleurs d’interférence sur certains inox. Les résultats variant selon l’alliage, le polissage, la propreté, la mise au point et les réglages, validez des échantillons avant la production. Le MOPA coûte généralement plus qu’une fibre standard, mais offre une plage de réglage plus large pour les surfaces sensibles ou les applications exigeantes sur le plan esthétique.
Machines de marquage laser CO₂
Les machines de marquage laser CO₂ utilisent une longueur d’onde infrarouge bien plus grande que les systèmes à fibre et sont surtout connues pour le traitement des matériaux organiques et non métalliques. Le bois, le cuir, le papier, le carton, le caoutchouc, l’acrylique, les surfaces revêtues et de nombreux plastiques absorbent bien leur énergie. Selon le matériau, le résultat peut être une surface foncée, une marque claire d’aspect dépoli, une texture fondue ou moussée, ou un enlèvement contrôlé de matière.
La machine de marquage laser CO₂ de HTIndustryCo associe une source CO₂ à une tête de balayage galvanométrique pour un marquage rapide. Sa fiche indique un refroidissement par air, une vitesse de traçage allant jusqu’à 12 000 mm/s, une hauteur minimale de caractère de 0,15 mm, un positionnement réglable, plusieurs choix d’objectifs et la compatibilité avec le cuir, le bois, le plastique, les panneaux bicolores et d’autres matériaux solides. Elle peut convenir aux codes sur emballages, objets en bois, articles en cuir, produits promotionnels, composants de signalétique et à l’identification en série de produits non métalliques.
Le CO₂ n’est généralement pas le premier choix pour le métal nu, car la plupart des métaux sans revêtement absorbent mal cette longueur d’onde. Certains métaux peints, anodisés, revêtus ou traités avec un produit de marquage peuvent être marqués, mais la fibre ou le MOPA offrent habituellement une solution plus directe. Une ventilation efficace est indispensable pour évacuer fumées, odeurs et émanations propres aux matériaux.
Machines de marquage laser UV
Les machines de marquage laser UV fonctionnent à 355 nm, une courte longueur d’onde absorbée par une grande variété de matériaux. Le point focal plus petit et l’énergie élevée des photons permettent des détails très fins et peuvent limiter le transfert de chaleur vers les zones voisines. On parle donc souvent de traitement « à froid », même si chaque application doit être testée pour vérifier les effets thermiques, la décoloration, les fissures et les changements de surface.
La machine de marquage laser UV de HTIndustryCo est proposée en versions de 3 à 10 W, avec une zone de marquage de 100 × 100 mm, une largeur de trait annoncée de 0,01 mm ou moins, des fréquences de répétition de 8 à 120 kHz et des vitesses de traçage pouvant atteindre 7 000 mm/s. Elle prend en charge les méthodes courantes de conception et de production et vise un marquage fin et fiable avec une enceinte fermée et une colonne de levage réglable.
L’UV est particulièrement adapté aux plastiques délicats, composants électroniques revêtus, verres, céramiques, dispositifs médicaux, emballages cosmétiques, films minces, câbles et petites pièces pour lesquels la fibre pourrait provoquer fusion ou carbonisation. Il peut marquer certains métaux, mais est rarement choisi pour la gravure profonde. Son intérêt est maximal lorsque les microdétails, le faible effet thermique et la réduction des rebuts comptent plus que la vitesse d’enlèvement de matière.
Types de procédés de marquage laser
La source laser et le procédé de marquage sont deux choix distincts. La source fournit une longueur d’onde et des caractéristiques d’impulsion ; l’interaction de cette énergie avec le matériau, selon les paramètres retenus, crée la marque visible. L’acheteur doit préciser la profondeur mesurable, le contraste, l’effet de surface, la qualité des codes et leur tenue, car des termes comme « attaque » n’ont pas toujours le même sens d’un fournisseur à l’autre.
Procédé | Effet sur la surface | Utilisation courante | Principal compromis |
Gravure laser | Retire de la matière pour créer une profondeur mesurable | Identifiants durables, logos, outillage et pièces industrielles | Les marques plus profondes demandent souvent plus de temps et peuvent altérer les surfaces fonctionnelles |
Attaque superficielle ou fusion | Crée une légère fusion ou modifie la texture de surface | Marques superficielles très contrastées et identification des produits | Le terme varie ; définissez la profondeur et la finition requises |
Recuit ou coloration | Crée une couche d’oxyde ou un changement de couleur en retirant peu de matière | Identification sur certains inox et titanes compatibles | Procédé plus lent et dépendant du matériau ; l’apport thermique doit être maîtrisé |
Ablation | Retire un revêtement ou une fine couche superficielle | Pièces anodisées ou peintes, commandes rétroéclairées et produits revêtus | Le substrat sous-jacent doit rester dans les limites d’acceptation |
Moussage ou carbonisation | Crée un relief clair contrasté sur certains polymères ou fonce les matières organiques | Plastiques, bois, papier, cuir et emballages | La résine, les pigments, les charges et les additifs influent fortement sur le résultat |
Pour une comparaison détaillée des termes, consultez marquage laser ou gravure laser.
Comment comparer les différents types de machines de marquage laser ?
Choisir selon le matériau et le marquage requis
Aucune source laser n’est universellement la meilleure pour le métal, le verre et le plastique. Partez du matériau exact, puis définissez le marquage nécessaire. Deux pièces d’apparence semblable peuvent réagir différemment selon l’alliage, la résine, les pigments, les charges, le revêtement, la finition de surface ou les variations entre lots.
|
Matériau ou application |
Premier choix probable |
Pourquoi |
Points à valider |
|
|---|---|---|---|---|
|
Identification sur acier et inox |
Fibre ; MOPA si un réglage plus étendu des impulsions est nécessaire |
Codes permanents par gravure, recuit ou ablation |
Alliage, finition, contraste, profondeur, effet sur la corrosion, lisibilité et temps de cycle |
|
|
Aluminium brut et anodisé |
Fibre ou MOPA |
Marquage du métal et enlèvement maîtrisé d’un revêtement ; MOPA pour les applications sensibles à l’aspect |
|
|
|
Cuivre, laiton et métaux employés en électronique |
Fibre ou MOPA |
Le proche infrarouge convient au marquage de nombreux métaux conducteurs |
Réflectivité, effet thermique, plus petit code, limites des optiques et de la source |
|
|
UV ; MOPA ou fibre pour certaines formulations compatibles |
L’UV peut limiter la fusion et la carbonisation ; le MOPA permet de régler les impulsions |
Résine exacte, couleur, pigments, charges, retardateurs de flamme et critères de rejet |
|
|
Verre et céramique |
UV souvent évalué en premier |
Détails fins et absorption utile pour le marquage de surface |
Fissures, éclats, contraintes résiduelles, revêtement et critères d’aspect |
|
|
Papier, carton, bois et cuir |
CO₂ |
Bonne absorption par de nombreux matériaux organiques |
Extraction, risque d’incendie, décoloration, contraste des codes et cadence |
|
|
Traçabilité des métaux dans le pétrole et le gaz |
Fibre ou MOPA après validation de l’application |
Identification directe durable sur les métaux appropriés |
Profondeur, revêtement, corrosion, environnement, lisibilité des codes et exigences du projet |
Comparaison selon la vitesse, la précision, l’effet thermique, l’entretien et le coût
HTIndustryCo annonce des vitesses de traçage allant jusqu’à 7 000 mm/s pour ses modèles à fibre, MOPA et UV, et jusqu’à 12 000 mm/s pour le CO₂. Il s’agit de caractéristiques du scanner, et non d’un débit garanti de pièces terminées : le cycle réel comprend aussi la densité du remplissage, les passages, le chargement, la mise au point, l’extraction, l’inspection et les mouvements de rotation.
La fibre standard offre généralement le meilleur équilibre entre prix d’achat, débit et entretien pour les métaux. Le MOPA coûte davantage, mais permet un réglage plus fin des impulsions. L’UV présente souvent la zone affectée thermiquement la plus petite et une grande finesse de détail, mais sa source et ses optiques en font une solution haut de gamme. Le CO₂ est très productif sur les matériaux non métalliques compatibles et demande une extraction efficace des fumées. Ces quatre technologies fonctionnent sans contact et usent peu d’outils mécaniques ; les optiques doivent néanmoins rester propres et la zone de travail protégée des poussières, des fumées et des variations d’alimentation électrique.
Comment choisir un laser de marquage pour la gravure ?
Définir le marquage de la pièce et les critères de validation
Consignez la nuance exacte du matériau ou de la résine, sa couleur, son revêtement, sa finition, les variations entre lots, la géométrie de la pièce et son état de surface. Définissez ensuite le contenu : texte, logo, numéro de série, code QR ou Data Matrix ; la dimension minimale des détails ; le contraste ; la profondeur ; les changements de surface acceptables ; et la durée de vie exigée. Les pièces réglementées ou essentielles à la sécurité peuvent nécessiter une validation du client ou du bureau d’études au-delà du simple contrôle visuel.
Pour en savoir plus : quelle machine de marquage industriel choisir
Adapter la longueur d’onde et le procédé au matériau
Présélectionnez la source selon le matériau et le marquage demandé. La fibre est le point de départ habituel pour de nombreux identifiants sur métal ; le MOPA est intéressant lorsque la souplesse des impulsions améliore l’aspect ou la maîtrise thermique ; le CO₂ convient aux matériaux organiques et non métalliques compatibles ; l’UV est souvent privilégié pour les marquages fins à faible effet thermique sur les substrats sensibles. Déterminez ensuite si le procédé doit graver, recuire, retirer une couche, faire mousser, carboniser ou créer une texture superficielle.
Valider le temps de cycle, la lisibilité et la tenue
Effectuez des essais sur les pièces réelles avec la taille de code, la zone de marquage, le montage, l’objectif et les données de production prévus. Relevez le temps de marquage et le cycle complet entre deux pièces. Utilisez des critères d’acceptation objectifs : vérification des codes, contraste, profondeur mesurée si elle importe, taux de rebut et essais adaptés à l’application pour l’abrasion, l’adhérence, les produits chimiques, la température ou l’environnement.
Prévoir les montages, la sécurité, l’extraction et l’intégration
Vérifiez si les pièces sont planes, courbes, cylindriques, mobiles ou de hauteurs différentes. Cela détermine le besoin d’un axe rotatif, d’un montage, d’une zone de marquage plus grande, d’un réglage de mise au point, d’un système de vision ou d’une capacité 3D. Pour une ligne de production, définissez l’enceinte et les verrouillages, l’extraction, les signaux de l’automate ou des entrées-sorties, la génération des codes, les échanges avec la base de données ou le MES/ERP, la sérialisation, l’inspection par vision et la gestion des pièces rejetées. La sécurité laser doit être conçue pour le poste complet et sa procédure d’utilisation, et pas seulement pour la source.
Questions fréquentes
Quels sont les principaux types de machines de marquage laser ?
Les principaux types sont les lasers à fibre, à fibre MOPA, CO₂ et UV. La fibre et le MOPA conviennent surtout aux métaux, le CO₂ aux matériaux organiques et non métalliques, et l’UV aux marquages fins à faible effet thermique. Les lasers verts, YAG, hybrides et à impulsions ultracourtes sont des solutions plus spécialisées.
Quelle différence entre les machines de marquage laser à fibre, CO₂ et UV ?
La principale différence est la longueur d’onde. Le laser à fibre fonctionne autour de 1 064 nm et convient aux métaux. Le CO₂ fonctionne généralement autour de 10,6 µm et convient au bois, au papier, au cuir, à l’acrylique, au caoutchouc et à de nombreux plastiques. L’UV, à 355 nm, sert aux marquages fins à faible effet thermique sur les plastiques sensibles, le verre, les revêtements et les composants électroniques.
Une machine de marquage laser CO₂ peut-elle marquer le métal ?
Le CO₂ peut marquer certains métaux peints, anodisés, revêtus ou traités avec un produit de marquage, mais il est peu efficace sur le métal nu. Pour marquer directement l’acier brut, l’inox, l’aluminium, le laiton ou le cuivre, la fibre ou le MOPA constituent généralement un meilleur choix.
Quelle différence entre marquage, gravure et attaque superficielle au laser ?
La gravure retire de la matière pour créer une profondeur mesurable. L’attaque superficielle modifie une couche peu profonde et est parfois appelée « gravure légère » dans le commerce. Comme ces termes se recoupent, précisez la profondeur, l’aspect et la tenue recherchés.
Quel laser convient aux métaux, au verre et aux plastiques ?
Aucun système laser n’est idéal pour tous les matériaux. Les systèmes Hightech à fibre et MOPA conviennent à de nombreux métaux ; les systèmes UV sont souvent adaptés aux marquages fins à faible effet thermique sur certains plastiques et verres. Testez toujours le matériau exact avant de choisir.
Comment choisir un système de marquage laser pour le pétrole et le gaz ?
Choisissez selon le matériau, la tenue exigée du marquage, la géométrie de la pièce, la durée du cycle, l’intégration à la ligne et les exigences de sécurité du site. Hightech peut tester vos échantillons et recommander une configuration appropriée.
Latest contents




Prefer a callback? Share your details and requirements below.
Your details will only be used to respond to this request.