

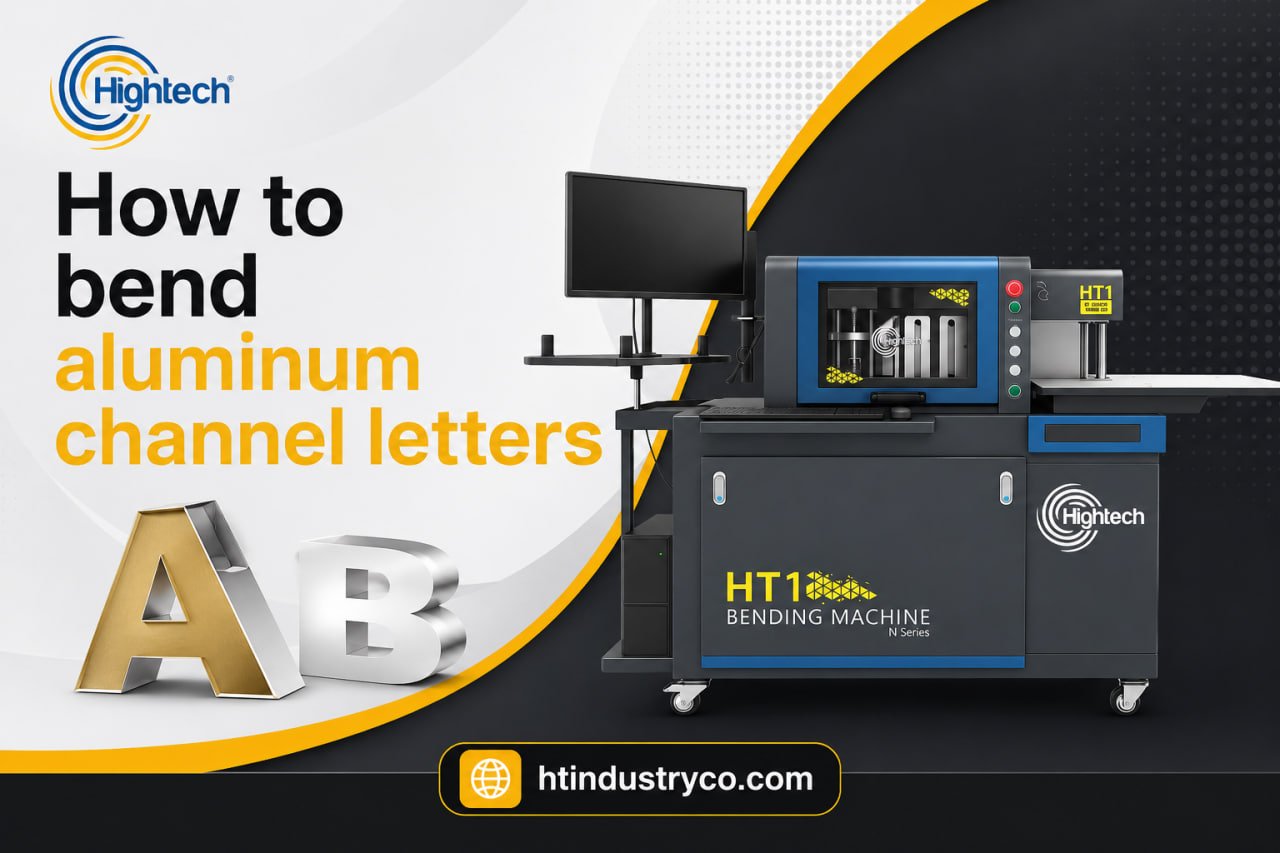
كيفية ثني حروف القنوات المصنوعة من الألومنيوم
فهرس المحتويات
كيفية ثني جوانب الحروف المجسمة من الألومنيوم: سير عمل CNC آلي لورش اللافتات
أهم النقاط باختصار
تشمل العمليات الرئيسية في تشكيل جوانب الحروف المجسمة تخديد مواضع الزوايا، وتجهيز حافة التثبيت إذا تطلبها نوع الشريط، ثم الثني وفق التصميم؛ وقد يختلف ترتيبها أو توفرها بين الخامات والماكينات.
تستطيع ماكينات متوافقة قراءة ملفات تصميم مثل DXF لتحويل المخطط إلى مواضع تخديد وزوايا ثني مبرمجة، بعد ضبط الملف ومعايرة المادة.
تساعد الأتمتة على تكرار الأجزاء وتقليل بعض أعمال إعادة التصنيع، لكنها لا تلغي الفحص أو الهدر تمامًا.
سماكة 0.040 بوصة، أي نحو 1.02 مم، مثال شائع للألومنيوم في بعض التطبيقات، وليست معيارًا صالحًا لكل ماكينة. راجع نطاق السماكات المسموح به للطراز والخامة.
قد يقل زمن تشكيل الجوانب مقارنة بالعمل اليدوي، لكن زمن الإنتاج الكلي يشمل إعداد الملف والخامة وقص الأوجه والتجميع والتشطيب.
لماذا تختار ورش اللافتات الحديثة الثني باستخدام CNC؟
كان تصنيع جوانب الحروف المجسمة يعتمد طويلًا على مهارة الفني في تعليم مواضع القص والتخديد وثني شريط الألومنيوم زاويةً بعد أخرى. ويمكن للعمل اليدوي أن يعطي نتيجة ممتازة، لكنه يستغرق وقتًا ويصعب تكراره في كميات كبيرة بالاتساق نفسه.
غيّر ثني الحروف المجسمة باستخدام CNC جانبًا من هذا العمل: إذ تحوّل الماكينة ملف التصميم إلى تعليمات تغذية وتخديد وثني، فتقل الحاجة إلى تعليم كل زاوية يدويًا. ومع ذلك، تبقى جودة الملف ومعايرة الماكينة واختيار الشريط والفحص أمورًا حاسمة. وتصف HT Industry توجهها بعبارة Hightech. Built to Lead.، مع التركيز على التصميم المنظم واستقرار النتائج.
يتناول هذا الدليل تخديد مواضع الثني وتجهيز حافة التثبيت والثني، ثم اختيار الخامة والماكينة وتقييم العائد الفعلي من الأتمتة في ورشتك.
الخطوة 1: التخديد الآلي لزوايا أنظف
أخطاء التخديد الشائعة التي تساعد CNC على الحد منها
قد يؤدي وضع التخديد في موضع غير صحيح إلى انحراف الزاوية وظهور فجوات تُصعّب التجميع وتركيب غطاء الحافة. وقد يضعف التخديد العميق الزاوية أو يسبب تشققها عند الثني، بينما يترك التخديد الضحل مادة زائدة تتجمع في موضع الطي. كما تجعل الفروق بين حروف المجموعة شكل اللافتة أقل اتساقًا بعد التركيب.
يساعد التخديد المبرمج على تقليل هذه الفروق لأنه يستخدم مواضع القطع المستخرجة من الملف نفسه. لكن تكرار النتيجة يعتمد أيضًا على ثبات التغذية وحالة القاطع ومعايرة العمق وتجانس الشريط؛ فلا يعني أن الحرف رقم مئة سيطابق الأول من دون فحص وصيانة.
الخطوة 2: تجهيز حافة التثبيت للأوجه أو الظهور
حافة التثبيت، أو الشفة، جزء مطوي على جانب بعض شرائح الحروف المجسمة يُستخدم للمساعدة في تثبيت الوجه أو الظهر أو ملف الحافة، بحسب التصميم. وتؤثر أبعادها واستقامتها في سهولة التجميع وملاءمة المكونات. لكن بعض الشرائح تُورَّد بحافة مُشكّلة مسبقًا، ولا تصنع كل ماكينة الثني هذه الحافة ضمن دورة العمل نفسها.
إذا كان تجهيز الحافة جزءًا من العملية، فاحرص على توافق عمقها وشكلها مع خامة الشريط والوجه وغطاء الحافة وطريقة الوصل. وقد تقلل الأبعاد المتسقة إعادة الضبط أثناء التجميع، مع ضرورة فحص العينة الأولى قبل إنتاج المجموعة كاملة.
اقرأ أيضًا: شروحات ماكينة ثني الحروف من سلسلة HT1‑N
كيف تحدد عمق حافة التثبيت؟
لا يوجد قياس واحد لحافة التثبيت يناسب كل أنواع الحروف المجسمة. فقد تُستخدم حافة ضيقة تقارب ربع بوصة في بعض الأنظمة، لكن الأبعاد الصحيحة تتحدد بمقطع الشريط وغطاء حافة الحرف والوجه وطريقة التجميع. والأهم من اعتماد رقم عام هو المحافظة على التوافق والاتساق في الحروف جميعها. تساعد الماكينة المضبوطة على ذلك عندما تدعم تشكيل الحافة، بينما تتطلب الشرائح ذات الحافة الجاهزة التحقق من أبعادها قبل الثني.
الخطوة 3: الثني باستخدام CNC بين الزوايا الحادة والمنحنيات السلسة
في هذه المرحلة يأخذ جانب الحرف شكله النهائي. تثني الماكينة شريط الألومنيوم عند مواضع التخديد للزوايا المناسبة، وتكوّن منحنيات الحروف المستديرة ضمن نصف قطر تسمح به الخامة والماكينة. وقد تجمع بعض الطرازات النوعين في برنامج واحد، مع اختبار الإعدادات قبل التشغيل المتكرر.
يُحوّل نظام التحكم محيط الحرف إلى تسلسل تغذية وثني. فحرف لاتيني مثل R يجمع منحنى وجزءًا مستقيمًا وزاوية؛ ويمكن إعداد ملف DXF ليعالجها الطراز المناسب وفق قدراته. وتذكر الشركة أن ماكينة HT PRO تدعم التحكم في الثني، لكن مطابقة الناتج للتصميم تتطلب تعويضات ملائمة وسماكة متوافقة وفحص الأبعاد بعد التشكيل.
اختيار سماكة شريط الألومنيوم المناسبة لماكينتك
مزايا الأتمتة: السرعة والاتساق والعائد القابل للقياس
تُقيَّم جدوى الثني باستخدام CNC من خلال زمن الإنتاج واتساقه وتكاليفه الفعلية، لا الوعود العامة وحدها.
قد يقل زمن تشكيل جوانب الحروف مقارنةً بالثني اليدوي، وخصوصًا في الطلبات المتكررة، فتتمكن الورشة من معالجة كميات أكبر. لكن مدة البرنامج تشمل إعداد الملف والشريط وضبط الماكينة وفحص أول قطعة والتجميع، وقد تختلف من مشروع إلى آخر.
الاتساق مهم لأنه يقلل احتمال إعادة تصنيع حرف مشوّه أو إهدار شريط مقطوع خطأً. تساعد الأتمتة على تكرار المقاسات وتقليل بعض الفاقد من مواد الحروف المجسمة، لكن لا يمكن افتراض انعدام الرفض أو الهدر؛ إذ تؤثر جودة الخامة والأداة والإعداد والصيانة.
يمكن أيضًا نقل وقت الفنيين المهرة من الثني المتكرر إلى التصميم والتشطيب والتركيب. غير أن سرعة استرداد ثمن الماكينة تعتمد على عدد الطلبات وحجمها وأجور العمل وتكلفة المواد والخدمة والتشغيل؛ احسبها من بيانات ورشتك بدل افتراض عائد سريع لجميع الورش.
ما الذي تبحث عنه في ماكينة CNC لثني الحروف المجسمة؟
تختلف ماكينات الثني في المواد التي تقبلها والملفات وأنصاف أقطار الثني ومستوى الأتمتة. تحقق أولًا من مسار العمل بين برنامج التصميم والماكينة: هل تقرأ DXF مباشرةً، أم تحتاج إلى تحويل أو معالجة داخل برنامج خاص؟ ثم قارِن سماكة الشريط وارتفاعه ونوع مقطعه ضمن مواصفات الطراز. وافحص صلابة الهيكل وسهولة المعايرة والتدريب ومتطلبات الصيانة، لأن الدقة في تشغيل متكرر تعتمد على هذه العوامل مجتمعة.
الدعم الفني وقطع الغيار جزء من قرار الشراء؛ فتوقف الماكينة يؤثر في مواعيد التسليم. تذكر HT Industry شبكة خدمة دولية لطرازاتها، ومنها HT6، لكن أرقام الوكلاء والعملاء والفنيين المنشورة في صفحاتها تختلف، لذلك تحقّق من جهة الخدمة المتاحة في بلدك وزمن الاستجابة وشروط الضمان قبل الطلب.
تقدم HT Industry طرازات متعددة لمستويات إنتاج ومواد مختلفة:
- ماكينة HT1 لثني الحروف المجسمة — للألومنيوم والمقاطع المتوافقة في ورش بأحجام مختلفة
- ماكينة HT3 لثني الحروف المجسمة — لبعض الشرائح المسطحة والمعادن المتوافقة وفق المواصفات
- ماكينة HT6 لثني الحروف المجسمة — لتشكيل مقاطع الألومنيوم ضمن نطاقها المعلن
- ماكينة HT PRO لثني الحروف المجسمة — لتشكيلات ومواد متعددة، مع دعم ملفات AI وDXF المعلن
- ماكينة HTZ5 لثني الحروف المجسمة — لخامات وتكوينات إنتاج أخرى تُراجع مواصفاتها قبل الاختيار
خصائص المادة: لماذا تهم السماكة وحالة التقسية وعرض الشريط؟
يعتمد الثني الجيد على خصائص المادة، لا على الماكينة وحدها. تؤثر السماكة في القوة اللازمة للتشكيل وصلابة جانب الحرف. وتؤثر حالة التقسية أيضًا في قابلية الشريط للثني واحتفاظه بالشكل: فقد تزيد الحالة الأكثر صلابة خطر التشقق عند الزوايا الضيقة، بينما قد تتطلب الحالة الألين تصميمًا أو تثبيتًا يحافظ على استقامة الحرف. يُستخدم ألومنيوم 3003‑H14 في بعض أعمال الحروف المجسمة، لكن لا يصح اعتباره الخيار الافتراضي لجميع المنتجات؛ تحقق من شهادة المادة ومواصفات الطراز ونصف قطر الثني المطلوب.
يحدد عرض الشريط عمق جانب الحرف، أي البعد الذي يعطيه شكله المجسم ويترك مساحة لمكونات إضاءة LED عند الحاجة. ولتصميمات الإضاءة الجانبية يمكن النظر في شريط الألومنيوم ذي الحافة الواحدة للإضاءة الجانبية، بينما يوفر شريط الألومنيوم ذي الحافة الواحدة مقاسات جاهزة لبعض الجوانب التقليدية. راجع العرض الفعلي وحافة التثبيت وتوافقهما مع التصميم؛ فالمقاس المناسب لا يُختار من شكل الحرف وحده.
وقبل الثني، يجب قص وجه الحرف وظهره وفق ملف متوافق وتعويضات صحيحة. تستطيع ماكينات التوجيه CNC وقواطع الشفرات تجهيز هذه الأجزاء، لكن مطابقتها لجانب الحرف تتطلب معايرة واختبار تركيب، ولا تتحقق تلقائيًا لمجرد استخدام معدات رقمية.
الخلاصة: توسع في الإنتاج على أساس نتائج مثبتة
اعثر على الماكينة المناسبة لتطبيقك
الأسئلة الشائعة
ما أصغر نصف قطر يمكن ثنيه في جوانب الحروف الألومنيومية باستخدام CNC؟
هل تستطيع ماكينة الثني CNC تشكيل زوايا حادة وحروف منحنية؟
ما العمق المناسب لجوانب الحروف المجسمة؟
ما سماكة الألومنيوم المناسبة لماكينة الثني الآلية؟
أحدث المحتويات


هل تفضّل أن نتصل بك؟ شارك بياناتك ومتطلباتك أدناه.
لن تُستخدم بياناتك إلا للرد على هذا الطلب.