Réduire les pertes de plaques en fabrication d’enseignes : imbrication et chutes
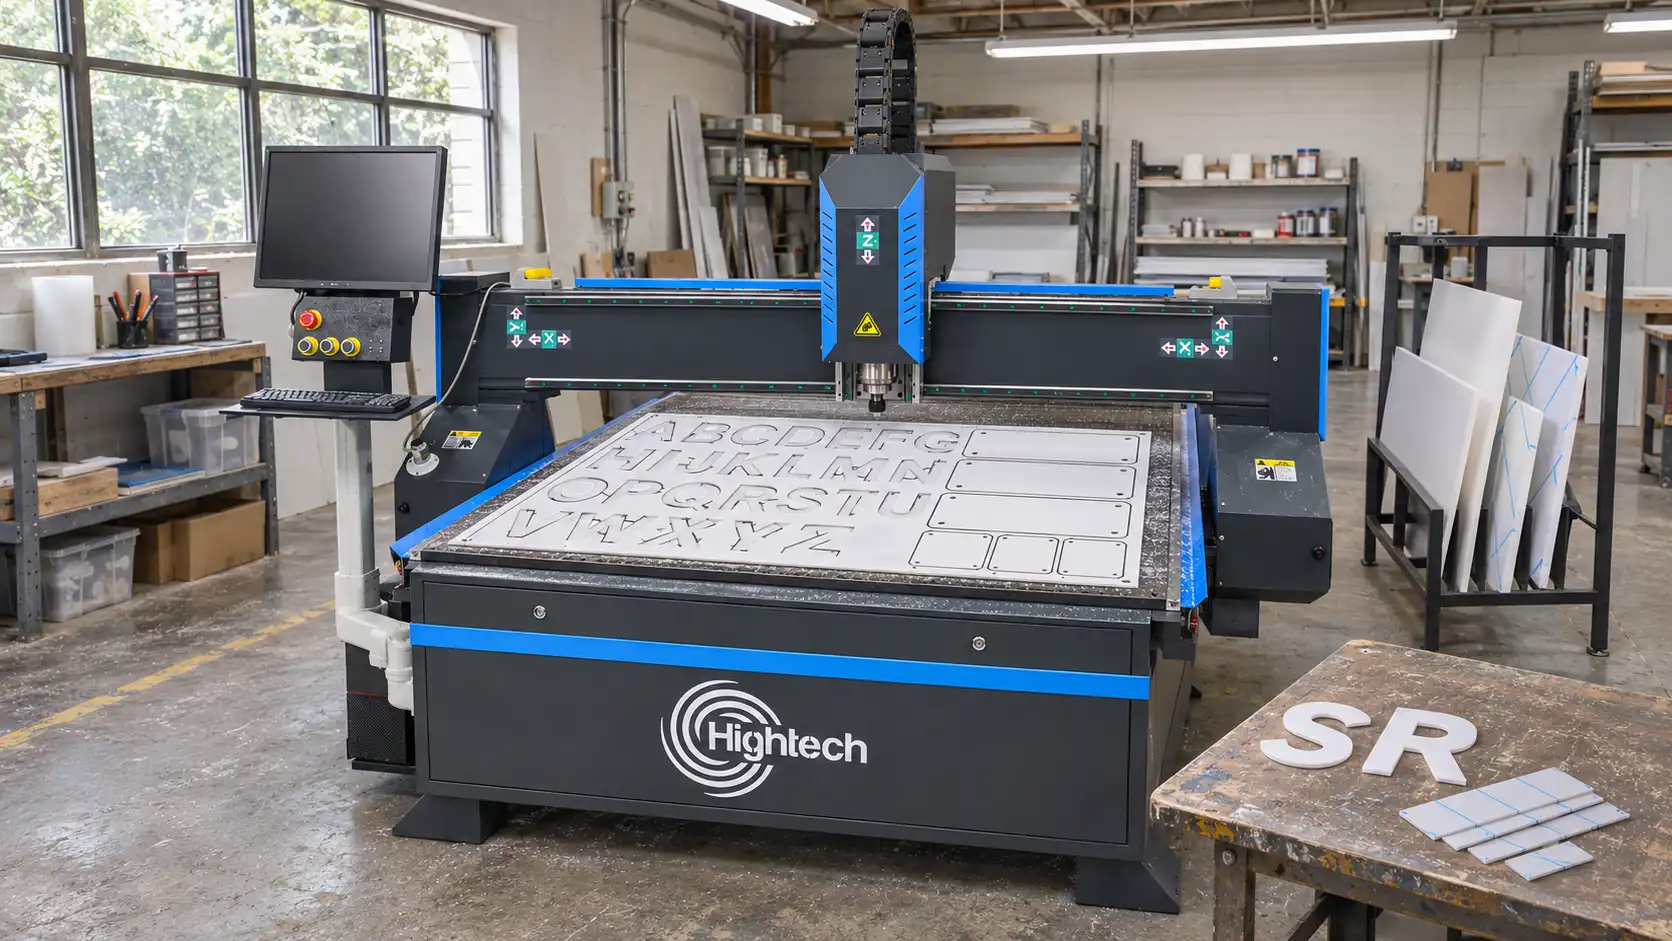
Table of Contents
Réponse rapide
Commencez par mesurer la surface de plaque transformée en pièces acceptées, celle conservée sous forme de chutes utilisables et celle perdue en déchets ou rebuts. Validez les fichiers et la matière avant la découpe, imbriquez en tenant compte du trait de coupe réel et des contraintes de maintien, étiquetez les chutes utiles et contrôlez la première pièce avant de lancer le lot complet. Évaluez la réussite au coût matière par enseigne acceptée, et non à la densité apparente des formes à l’écran.
Les plaques constituent souvent l’un des intrants les plus visibles dans la fabrication d’enseignes. Pourtant, les plus grandes pertes ne proviennent pas toujours des espaces entre les lettres. Une face acrylique rayée, un panneau composite aluminium (ACP) mal repéré ou une lettre en inox découpée dans une mauvaise finition peuvent consommer davantage de matière qu’un espacement légèrement supérieur. Une réduction efficace des pertes suit donc l’ensemble du travail, de la validation du plan au contrôle final.
Où apparaissent les pertes de plaques dans la fabrication d’enseignes ?
Pour les plaques rigides, suivez la matière à six étapes : plan approuvé → sélection du stock → imbrication → découpe → finition ou pliage → assemblage et contrôle. Répartissez les pertes en quatre catégories opérationnelles, chacune avec un responsable et une action corrective :
- Pertes de disposition : bords de plaque, marges de détourage, découpes intérieures et squelette restant non réutilisable.
- Chutes immobilisées : morceaux qui pourraient servir à une autre commande, mais sont jetés, égarés ou stockés sans identification.
- Pièces rejetées et nouvelles découpes : dimensions incorrectes, mauvaise qualité des chants, déformation thermique, rayures ou incompatibilités d’assemblage nécessitant de la matière de remplacement.
- Erreurs de manutention et de stock : dégâts de stockage, mauvaise épaisseur ou finition, ou découpe d’une version périmée du plan.
Déchets, chutes réutilisables et retouches sont différents
Un déchet est une matière sans usage futur approuvé selon les exigences actuelles de l’atelier. Une chute réutilisable est un morceau conservé et identifiable qui respecte les règles de réemploi ; elle ne représente une économie que lorsqu’un travail ultérieur l’utilise réellement. Une retouche corrige un composant existant, par exemple en reprenant un chant, tandis qu’une nouvelle découpe le remplace. Enregistrez une pièce rejetée une seule fois comme rebut, ainsi que la plaque supplémentaire consommée pour son remplacement ; ne comptez jamais le même morceau à la fois comme chute réutilisable et comme déchet.
Comment l’imbrication peut-elle réduire les pertes sans augmenter les rebuts ?
Une imbrication efficace équilibre économie de matière, fiabilité de découpe et qualité des pièces. Comparez les dispositions avec les mêmes contraintes de production et évaluez si les chutes restantes seront utiles pour de futurs travaux.
Comparez l’imbrication de formes réelles et de tailles variées à la disposition initiale
Utilisez la nomenclature (BOM) approuvée d’un lot précis, et non une sélection de formes idéales. Comparez l’imbrication existante à une disposition révisée réunissant petites lettres, supports et grands panneaux uniquement lorsque matière, épaisseur, couleur, face protégée et finition correspondent. L’imbrication suivant les formes réelles peut réduire les espaces par rapport au placement par rectangles englobants, mais une disposition plus serrée n’est utile que si les règles de production restent respectées.
Pour chaque option, relevez le nombre de plaques, la quantité acceptée, la longueur de coupe, le temps machine estimé, la forme des chutes et les risques concrets de rebut. Conservez la même révision du plan source, le même format de plaque et la même orientation des pièces. Si vous regroupez plusieurs commandes, maintenez les identifiants des pièces pour que les équipes de finition et d’assemblage reconnaissent chaque composant. Les systèmes CAO/FAO avancés peuvent faciliter l’imbrication multi-commandes et la gestion des géométries de chutes, mais vérifiez le logiciel et le postprocesseur installés au lieu de supposer leur compatibilité avec une machine Hightech donnée.
Respectez le trait de coupe, le sens de surface, le maintien et la séquence de découpe
Avant d’approuver une disposition dense, vérifiez ces limites du procédé :
- Largeur du trait de coupe ou diamètre de fraise, trajectoires d’entrée et de sortie, dégagement de l’outil et dimensions finies exigées.
- Sens du matériau et du brossage, face portant le film protecteur, repérage de l’impression et direction des rainures ou plis de l’ACP.
- Couverture du vide, zones interdites aux brides, ponts ou attaches autorisés et soutien suffisant pour éviter tout déplacement ou basculement.
- Chaleur du laser et séquence de coupe, qualité des angles, finition des chants et tolérances de pliage ou d’assemblage ultérieures.
Pour le laser, mesurez le trait de coupe réel avec la matière et les réglages choisis. Le guide Hightech sur la mesure du trait de coupe laser apporte des précisions. Le guide consacré à la conception de pièces pour la découpe laser traite de la préparation détaillée des fichiers. Pour les métaux, examinez les mouvements thermiques et l’ordre de coupe présentés dans le guide Hightech sur la déformation des matériaux.
Réservez une chute utile plutôt qu’une dernière bande irrégulière
La disposition la plus dense n’est pas automatiquement la plus intéressante. Imaginez deux imbrications approuvées comportant les mêmes pièces sans rebut : l’une laisse un squelette étroit et irrégulier ; l’autre conserve volontairement une chute rectangulaire et plane, assez grande pour un support récurrent ou une petite plaque de façade. Même si la seconde place une surface de pièces acceptées légèrement inférieure sur la première plaque, elle peut réduire les achats futurs si la chute est utilisée. Fondez cette décision sur une demande ultérieure vérifiée, le temps de manutention et l’espace disponible, et non sur une économie supposée dès le premier jour.
Comment réutiliser les chutes de tôle dans la fabrication d’enseignes ?
Réutiliser les chutes commence par savoir ce qu’est chaque morceau, où il est stocké et pour quels travaux il convient. Une procédure simple d’identification et de contrôle transforme les restes utilisables en stock de production.
Attribuez à chaque chute conservée un identifiant et une règle d’admissibilité
Fixez une taille minimale pratique à partir des commandes répétitives réelles et des moyens de manutention disponibles. Enregistrez chaque chute métallique conservée dans un registre de rayonnage simple ou une bibliothèque de chutes FAO :
- Identifiant unique, travail d’origine et date ; alliage ou nuance d’acier, épaisseur et finition de surface.
- Dimensions hors tout ou contour CAO ; planéité, orientation, sens de surface et face protégée.
- Défauts visibles, contamination ou corrosion ; emplacement dans le rayonnage ou bac et usages autorisés.
Une chute d’inox appropriée peut devenir une face de lettre plus petite, une plaque arrière ou une patte de fixation ; une autre peut servir d’éprouvette. Aucun choix ne doit être automatique. Une face brossée visible par le client n’a pas les mêmes exigences esthétiques qu’un support caché. Utilisez la traçabilité matière et les spécifications du travail pour décider si chaque chute convient.
Réutiliser, recycler ou rebuter : une décision pratique
- Contrôler : la matière est-elle identifiable, propre, plane et suffisamment intacte pour un futur usage approuvé ? Sinon, séparez-la dans la filière de déchets appropriée.
- Affecter : existe-t-il une commande prochaine réelle compatible avec la nuance, l’épaisseur, la face, le sens et les dimensions ? Réservez la chute à ce travail.
- Évaluer l’économie : le réemploi coûte-t-il moins cher qu’une sortie de stock neuf, en tenant compte du réglage, de la manutention et de la traçabilité ? Si oui, enregistrez sa consommation et comptabilisez l’économie effectivement réalisée.
Cette méthode permet de réutiliser les chutes de tôle en fabrication d’enseignes sans compromettre l’apparence ou la sécurité. N’intégrez jamais des nuances non identifiées à des travaux structurels, soumis à une spécification matière ou à des exigences esthétiques simplement pour améliorer un indicateur de recyclage.
Qu’est-ce qui change pour l’acrylique, l’ACP/PVC, le MDF et la tôle ?
L’amélioration de l’utilisation de la matière en fabrication d’enseignes dépend du support. Les méthodes de découpe, les faces utilisables et les risques de défauts diffèrent ; une règle universelle d’espacement n’est pas fiable.
Support | Procédé pertinent / solution Hightech | Contrôles des pertes et de la qualité |
Acier, inox et tôles d’aluminium adaptées | Découpe métallique par laser à fibre validée ; gamme laser à fibre Hightech | Tenir compte de la chaleur, du soutien, du basculement, de l’ordre de coupe, des chants, de la nuance et du sens de surface. |
Acrylique (PMMA) | Laser CO₂ ou fraiseuse CNC compatibles ; gammes CO₂ et CNC Hightech | Protéger la face visible ; vérifier la qualité optique du chant, les éclats, le film et l’orientation des pièces. |
ACP / ACM | Fraisage CNC et rainurage en V approprié | Confirmer la composition des parements et de l’âme ; aligner face imprimée, profondeur de rainure et sens de pliage. |
PVC expansé | CNC ou autre découpe mécanique approuvée | Prévoir maintien par vide ou montage, choix de fraise et aspiration ; ne jamais découper le PVC au laser. |
MDF, contreplaqué ou bois | Fraisage CNC ; CO₂ uniquement après vérification de la sécurité pour le panneau concerné | Tenir compte du fil, du voile, des éclats et d’une extraction adaptée des poussières ou fumées. |
Ne découpez pas au laser le PVC ni le vinyle à base de PVC. Le laser peut libérer des produits de décomposition dangereux et corrosifs. Pour les plastiques inconnus, les films protecteurs et les panneaux composites, vérifiez la composition et la compatibilité avec le procédé choisi avant toute découpe. Ne présumez pas qu’une âme ou un revêtement ACP non identifié convient au laser.
À quoi ressemble un essai pratique de réduction des pertes sur 30 jours ?
Choisissez une ou deux familles de supports à fort volume et un ensemble comparable de commandes récentes. Appliquez les mêmes critères d’acceptation avant et après chaque changement ; ne regroupez pas tôles métalliques, plaques acryliques et panneaux composites dans un chiffre global inexpliqué.
Période | Action | Éléments à conserver |
Semaine 1 | Auditer 10 à 20 travaux récents comparables sur plaques. | Plaques sorties, surface/unités acceptées, chutes conservées, rebuts, motifs de nouvelle découpe et coût. |
Semaine 2 | Ajouter la validation des plans, la vérification du stock et le stockage de chutes étiquetées. | Historique des révisions, liste de contrôle préalable, étiquettes matière et imbrications de référence. |
Semaine 3 | Comparer l’imbrication et l’ordre de coupe dans des conditions contrôlées. | Même nomenclature/spécification ; nombre de plaques, temps de coupe, contrôle de première pièce et géométrie des chutes. |
Semaine 4 | Comparer les résultats, choisir les pratiques à standardiser et former l’équipe. | Rendement, chutes réellement réutilisées, taux de rebut et coût par enseigne acceptée. |
Une fiche quotidienne minimale
Pour chaque travail, relevez : date et identifiant ; matière/finition/épaisseur ; dimensions nominales et utiles des plaques ; quantité et surface nette acceptées ; identifiant et surface des chutes conservées ; quantité et cause des pièces rejetées ; plaques supplémentaires sorties pour les nouvelles découpes ; coût de découpe ou finition ; et consommation ultérieure des chutes. Désignez un responsable chargé d’examiner chaque semaine les deux principales causes récurrentes de perte.
Après 30 jours, ne conservez que les changements qui maintiennent la qualité et améliorent l’économie de la production acceptée. Le meilleur résultat peut être une validation plus claire des fichiers de coupe, un rangement fiable des chutes, un maintien par vide plus répétable ou un autre format de plaque, sans nécessairement remplacer une machine.
Questions fréquentesQuestions fréquentes
Comment réduire les pertes de plaques sans acheter de nouveaux équipements ?
Commencez par des fichiers CAO approuvés, un étiquetage cohérent de la matière et un contrôle de première pièce. Regroupez les pièces compatibles sur la même plaque, vérifiez le trait de coupe ou le diamètre d’outil et cessez de découper des versions remplacées. Classez les chutes admissibles par taille, nuance et finition, puis consultez cet inventaire avant de sortir une plaque neuve. Ces contrôles peu coûteux réduisent les pertes de disposition, les erreurs de stock et les nouvelles découpes sans supposer l’achat de machines supplémentaires.
Quel est un bon taux d’utilisation matière pour les enseignes en acrylique ou en métal ?
Il n’existe pas d’objectif universel défendable. La complexité des lettres, le sens de la face finie, les marges de bridage, l’épaisseur, la taille du lot et la valeur des chutes modifient le rendement atteignable. Établissez une référence pour des travaux comparables, mesurez l’utilisation en pièces acceptées et distinguez les chutes conservées de la matière réellement récupérée. Une légère hausse de densité n’est pas rentable si les rebuts, le temps de finition ou les coûts de manutention augmentent.
Comment réutiliser les chutes de tôle sans compromettre l’apparence ou la traçabilité ?
Identifiez la nuance, l’épaisseur, la finition, le travail d’origine et les dimensions sur une étiquette physique ou une fiche numérique. Contrôlez planéité, corrosion, rayures et état du film protecteur avant toute nouvelle affectation. Faites correspondre chaque morceau aux exigences techniques et esthétiques du nouveau plan. Enregistrez la chute comme consommée uniquement lorsqu’elle sert à un travail accepté, et non lorsqu’elle entre en stock.
Une imbrication plus serrée peut-elle augmenter les rebuts ou les problèmes de découpe ?
Oui. Un dégagement insuffisant peut affecter les chants, les trajectoires d’entrée ou de sortie, le maintien par vide, la répartition thermique et le retrait des pièces. Les petits éléments peuvent bouger ou basculer, provoquant des collisions ou des rebuts. Le sens de surface et le repérage d’impression limitent aussi les rotations. Comparez une nouvelle imbrication avec la même nomenclature approuvée et les mêmes limites de procédé, puis jugez la production réellement acceptée plutôt que le taux de remplissage affiché.
Quel équipement réduit le mieux les pertes : fraiseuse CNC, laser CO₂ ou laser à fibre ?
Aucun procédé n’est universellement supérieur. Le fraisage CNC convient souvent à l’acrylique, à l’ACP, aux panneaux PVC et au bois ; le laser CO₂ peut convenir aux acryliques dont la compatibilité est confirmée et à certains produits bois ; le laser à fibre est destiné aux métaux adaptés. Le choix dépend de la composition chimique, du format de plaque, du chant recherché, du maintien et du mix de production. Validez les spécifications des machines et des matières avant de comparer les pertes.
Transformez votre audit des pertes de plaques en plan d’amélioration de la production
Pour examiner vos équipements ou procédés, apportez un plan d’enseigne approuvé, un format de plaque représentatif, vos spécifications matière et finition et un exemple de registre de rebuts. Hightech Industry Group peut vous aider à déterminer si votre flux nécessite un fraisage CNC, une découpe CO₂ ou un traitement de tôle par laser à fibre, ainsi que les caractéristiques machine à confirmer. Partez de l’application, puis choisissez l’équipement.
Découvrez : Fraiseuses CNC pour la fabrication d’enseignes | Machines de découpe de tôles par laser à fibre | Machines laser CO₂
Latest contents
Prefer a callback? Share your details and requirements below.
Your details will only be used to respond to this request.