Consommation énergétique de la découpe laser : mesurer les kWh et le coût par pièce
Table of Contents
Réponse rapide
La consommation énergétiquede la découpe laser est l’électricité utilisée par le système de découpe au fil du temps, mesurée en kilowattheures (kWh). Pour comparer équitablement les machines, mesurez le laser et les auxiliaires concernés sur un même travail, enregistrez les états de fonctionnement et divisez l’énergie totale par le nombre de pièces ayant passé le contrôle. La puissance nominale de 6 kW d’un laser décrit sa sortie optique, pas nécessairement la puissance que la machine absorbe sur le réseau.
Calcul rapide Si un système de découpe mesuré absorbe une puissance électrique moyenne de 18 kW pendant deux heures, il consomme 36 kWh.
Que comprend la consommation énergétique de la découpe laser ?
Trois grandeurs sont souvent confondues : la puissance de sortie du laser, la puissance électrique absorbée et l’énergie électrique consommée. Il est essentiel de les distinguer avant de comparer la consommation des lasers à fibre ou d’estimer les coûts d’exploitation.
| Grandeur | Unité | Signification réelle |
|---|---|---|
| Puissance optique nominale du laser | kW | Puissance nominale du faisceau de la source laser (par exemple, 6 kW). Ce n’est pas la consommation électrique totale sur le réseau. |
| Demande électrique instantanée du système | kW | Puissance absorbée à un instant donné par la machine et les charges auxiliaires comprises dans le périmètre. |
| Énergie consommée pendant un travail | kWh | Consommation électrique cumulée : puissance électrique moyenne en kW × durée en heures, ou lecture directe d’un compteur d’énergie. |
| Consommation électrique spécifique | kWh / pièce acceptée | Énergie mesurée du lot divisée par le nombre d’unités respectant les exigences de qualité déclarées. |
Définissez d’abord le périmètre de mesure électrique
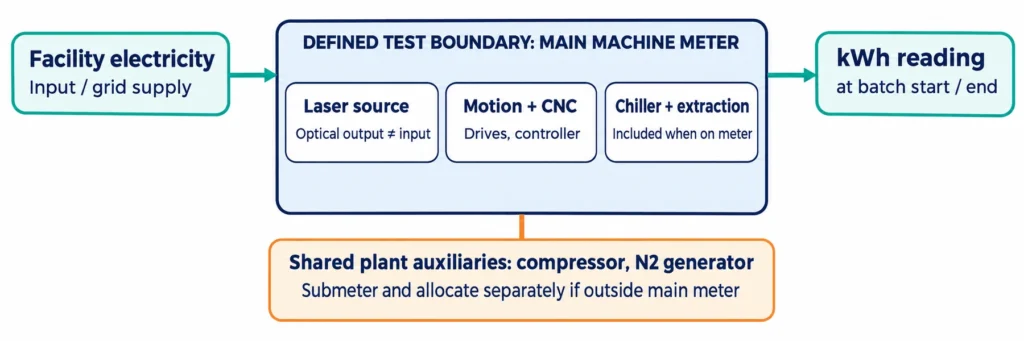
Un essai équitable précise ce que mesure le compteur d’énergie. La solution la plus simple consiste à mesurer toute l’alimentation de la machine laser, puis à identifier les auxiliaires alimentés séparément. Certaines installations disposent d’un extracteur et d’un compresseur dédiés ; d’autres partagent les utilités entre plusieurs cellules. Indiquez les équipements inclus et exclus ainsi que la méthode de répartition des charges partagées. Ne comptez jamais deux fois l’énergie d’un refroidisseur déjà comprise dans le compteur principal.
Quelle quantité d’électricité consomme une machine de découpe laser à fibre ?
Il n’existe pas de valeur universelle défendable en kWh par heure pour un laser à fibre de « 3 kW », « 6 kW » ou « 12 kW ». Ces valeurs désignent des classes de puissance optique. La demande électrique réelle varie selon la consigne laser, le matériau, l’épaisseur, les perçages, la trajectoire, les cycles du refroidisseur, les entraînements, l’extraction, les périodes de veille et les équipements externes d’air ou d’azote. Sur une heure, l’énergie consommée correspond à la puissance électrique moyenne mesurée en kW multipliée par une heure, et non à la puissance optique nominale multipliée par une heure.
Comment mesurer la consommation énergétique de la découpe laser en atelier
L’objectif est de réaliser un essai répétable que le responsable d’atelier peut contrôler et reproduire. L’ISO 14955-2 traite des mesures reproductibles de l’énergie des machines-outils ; l’ISO 14955-4 applique ce cadre d’évaluation aux machines-outils de traitement laser et aux composants associés.
Étape 1 — Définissez le travail et les critères d’acceptation
Fixez la nuance du matériau, l’épaisseur de la tôle, la révision du fichier CAO, la longueur totale de coupe, les nombres de trous et de perçages, l’imbrication, la quantité de pièces, le gaz d’assistance et les exigences de qualité des chants. Documentez tout nettoyage ou toute finition après découpe demandés par le client. Une « pièce conforme » doit avoir la même définition sur chaque machine testée ; sinon, le dénominateur change avec la règle d’inspection.
Étape 2 — Installez un compteur adapté en toute sécurité
Utilisez un compteur électrique ou un analyseur de puissance étalonné et correctement dimensionné, à un point d’alimentation clairement défini. Seul du personnel qualifié en électricité doit raccorder des équipements dans les armoires. Relevez le modèle du compteur, son état d’étalonnage, la date de l’essai, les conditions d’alimentation et tout refroidisseur, extracteur, compresseur ou générateur d’azote sur site mesuré séparément. Si une utilité est partagée, expliquez la méthode de répartition. L’affichage de puissance laser d’un variateur ne remplace pas la mesure d’énergie de toute la machine.
Étape 3 — Enregistrez les états de fonctionnement
Relevez les index de début et de fin ou les kWh par intervalle pendant le démarrage, la montée en température, le chargement du programme, l’attente, le perçage, la découpe, le repositionnement, le changement de table et l’arrêt, selon le poste étudié. Précisez si le lot commence avec une machine chaude ou inclut le démarrage du matin. Des recherches industrielles sur site montrent que les changements d’état et les cycles du refroidisseur influencent le profil énergétique ; une estimation unique « laser allumé » ne rend pas compte de ce comportement.
Étape 4 — Réalisez un lot stable et contrôlez les pièces
Utilisez le même procédé approuvé et conservez les réglages de l’opérateur. Comptez les pièces produites, acceptées et rejetées, en conservant les motifs de rejet. Pour une pièce nécessitant une reprise consommant de l’énergie, incluez cette énergie ou traitez la reprise dans un périmètre de procédé distinct clairement défini.
Étape 5 — Répétez les essais et indiquez l’incertitude
Répétez suffisamment les essais pour observer les variations liées à l’imbrication, à l’état de la machine et à la charge de refroidissement. Présentez chaque essai, et pas seulement le meilleur résultat, ainsi que la moyenne et la plage observée. Si les lots, les procédures des opérateurs ou les utilités externes diffèrent, expliquez ces écarts au lieu d’affirmer un classement précis de l’efficacité.
Un relevé d’atelier à copier
| ID de l’essai | Machine / travail | État et périmètre du compteur | kWh du lot | Produites | Acceptées | kWh / pièce acceptée |
|---|---|---|---|---|---|---|
| T01 | Modèle A ; inox de 2 mm | Cellule entière ; lot | 30.0 | 100 | 90 | 0.333 |
| T02 | Modèle B ; inox de 2 mm | Cellule entière ; lot | 27.0 | 100 | 75 | 0.360 |
| T03 | Essai répété | Même périmètre | — | — | — | — |
Calculer les kWh et le coût énergétique par pièce acceptée
Utilisez l’énergie mesurée du lot et la production conforme plutôt que la puissance annoncée de la source. Vous transformerez ainsi une discussion générale sur la consommation de la découpe laser en calcul de coût de production.
| Calcul | Formule |
|---|---|
| Énergie du lot (kWh) | Index final du compteur − index initial ; ajoutez uniquement les kWh des auxiliaires réellement mesurés séparément. |
| Énergie par pièce acceptée (kWh/pièce) | kWh totaux affectés au lot ÷ nombre de pièces acceptées. |
| Coût électrique par pièce acceptée | (kWh affectés × tarif de l’électricité par kWh) ÷ nombre de pièces acceptées. |
Exemple chiffré : pourquoi les pièces rejetées modifient le coût
Supposons que le compteur indique 8 124,8 kWh au début du lot et 8 154,8 kWh à la fin. La machine produit 100 composants, dont 90 passent le contrôle. À titre purement illustratif, retenez un tarif électrique de 0,18 USD/kWh.
| Donnée ou résultat | Valeur illustrative | Calcul |
|---|---|---|
| Électricité du lot | 30.0 kWh | 8,154.8 − 8,124.8 |
| Production acceptée | 90 pièces | 100 produites − 10 rejetées |
| Énergie par pièce acceptée | 0.333 kWh | 30.0 ÷ 90 |
| Coût électrique du lot | $5.40 | 30.0 × $0.18 |
| Électricité par pièce acceptée | $0.06 | $5.40 ÷ 90 |
Diviser par les 100 pièces initialement découpées donnerait 0,300 kWh par pièce et sous-estimerait l’énergie nécessaire pour livrer une pièce conforme. Si une production supplémentaire nécessite d’autres découpes, intégrez l’énergie supplémentaire réelle au total affecté au lot. Les 0,06 USD couvrent uniquement l’électricité, et non le matériau, l’azote, la main-d’œuvre, l’amortissement, l’optique, l’entretien ou la finition.
Pour les contrats à tarification selon les horaires, appliquez le tarif de chaque intervalle concerné plutôt qu’une moyenne uniforme. Les frais mensuels liés à la puissance appelée peuvent aussi compter, mais ils dépendent des pointes de kW selon les règles tarifaires et ne doivent pas être incorporés sans explication dans un prix illustratif par kWh. Le ministère américain de l’Énergie distingue les frais d’énergie, de puissance appelée et les frais fixes.
Qu’est-ce qui fait augmenter ou diminuer la consommation électrique de la découpe laser ?
Matériau, épaisseur, géométrie et perçage
L’épaisseur et l’alliage influencent l’énergie nécessaire, la vitesse de coupe et les réglages du gaz d’assistance. Des trajectoires complexes comportant de nombreux perçages peuvent allonger le cycle, même à surface de tôle égale. Une puissance optique élevée peut raccourcir certains travaux, mais un procédé plus rapide n’est pas automatiquement plus économe si les charges auxiliaires, les pertes de qualité ou les arrêts augmentent. Utilisez les données réelles de trajectoire et de rendement avant d’annoncer une énergie par mètre ou par kilogramme.
Refroidissement, extraction, alimentation en gaz et temps d’attente
Le refroidissement, les commandes, les axes de déplacement et l’extraction des fumées peuvent consommer de l’électricité avant, entre et après les découpes. La production d’air comprimé ou d’azote sur site peut modifier sensiblement le périmètre électrique, tandis que le prix du gaz livré relève d’une autre catégorie de coûts. Le guide Hightech comparant l’azote et l’oxygène explique le choix du gaz d’assistance ; ne confondez pas le prix du gaz acheté avec les kWh consommés par un générateur sur site.
Imbrication, rebuts et taille des lots
Une phase de préparation de cinq minutes répartie sur 10 pièces contribue davantage à l’énergie par pièce acceptée que la même phase répartie sur 100 pièces conformes. Une meilleure imbrication peut aussi réduire le nombre de tôles ou de cycles de manutention, mais chaque modification doit être évaluée selon les rebuts, la qualité et l’électricité réellement consommée. L’objectif pertinent est une production conforme stable avec moins d’énergie totale, et pas simplement une vitesse d’avance maximale.
Comment optimiser la consommation énergétique de la découpe laser
1. Améliorez les réglages du procédé sans sacrifier la qualité
Partez des tableaux de coupe propres au matériau, puis validez sur des pièces réelles la vitesse, la mise au point, l’état de la buse, la pression du gaz et les paramètres de perçage. Un chant plus propre peut éviter une reprise, et une vitesse supérieure peut augmenter le débit ; ni l’un ni l’autre ne constitue une économie d’énergie tant qu’un essai comparable ne montre pas moins de kWh par pièce acceptée. Modifiez si possible un seul paramètre par essai, ou documentez explicitement les changements multiples.
2. Réduisez les charges électriques improductives en toute sécurité
Mesurez l’électricité consommée pendant le chargement des programmes, les pauses, les changements de table et entre les lots. Utilisez uniquement les réglages de veille, la programmation automatique et les commandes de refroidissement et d’extraction approuvés par le fabricant. Ne contournez jamais les interverrouillages du laser, ne désactivez pas la ventilation nécessaire et ne compromettez pas la protection thermique pour économiser l’électricité. L’entretien des filtres et du refroidissement doit respecter les procédures de la machine et du site.
3. Adaptez la configuration à la charge de travail
La Hightech FC-1325 compacte peut convenir aux petites tôles et aux séries courtes ; les FC-1530 et FC-2040 répondent aux besoins de formats plus grands ; la HT FC-2040 Exchange Table est conçue autour de la continuité de production ; et la HT 3015 ST ajoute la découpe de tôles et de tubes. Ces différences influencent la manutention et le flux de travail, mais leurs économies d’électricité doivent être établies par des essais comparables, et non déduites des noms des produits ou des dimensions des tables.
4. Suivez les résultats par pièce acceptée dans le temps
Tenez un tableau de bord simple indiquant les kWh du lot, le rendement en pièces acceptées, les kWh par pièce acceptée, la part d’attente, le matériau et l’épaisseur, ainsi que la révision des réglages approuvés par l’opérateur. Réévaluez les mêmes travaux représentatifs après toute modification du logiciel, de l’imbrication, du gaz, de l’entretien ou du planning de fonctionnement. Un rapport utile précise la référence initiale, la nouvelle valeur, le nombre d’essais répétés et les limites connues.
Questions fréquentes
La puissance de sortie du laser en kW correspond-elle à sa consommation électrique ?
Non. La sortie du laser est une puissance optique. La source laser nécessite une alimentation électrique, et la machine fait également fonctionner le refroidissement, les mouvements, les commandes et d’autres systèmes. La consommation électrique s’accumule dans le temps et se mesure en kWh.
Combien de kWh un laser à fibre de 6 kW consomme-t-il en une heure ?
La seule puissance optique nominale de 6 kW ne permet pas de le déterminer. Mesurez la puissance électrique moyenne absorbée par l’ensemble du système. Par exemple, si une installation absorbe en moyenne 18 kW du réseau pendant une heure, à titre illustratif, la consommation enregistrée est de 18 kWh. Ce chiffre n’est pas une valeur vérifiée pour la Hightech HT 4015H.
Un laser à fibre plus puissant consomme-t-il toujours plus d’électricité par pièce finie ?
Non. Une configuration plus puissante peut absorber davantage d’électricité en fonctionnement tout en réalisant plus rapidement un travail adapté. Le résultat dépend du temps du lot, des auxiliaires et du rendement en pièces acceptées. Seule une comparaison équivalente en kWh par pièce acceptée répond à cette question.
Comment calculer les kWh par pièce lorsque certaines pièces sont rejetées ?
Divisez les kWh totaux affectés au lot par le nombre de pièces respectant les critères d’acceptation définis. Pour 30 kWh et 90 pièces acceptées, le résultat est de 0,333 kWh par pièce acceptée. L’électricité consommée pour les rebuts reste dans le numérateur.
Sources et lectures complémentaires
Latest contents
Prefer a callback? Share your details and requirements below.
Your details will only be used to respond to this request.