¿Qué es el ancho de corte en el corte por láser? Anchura y factores
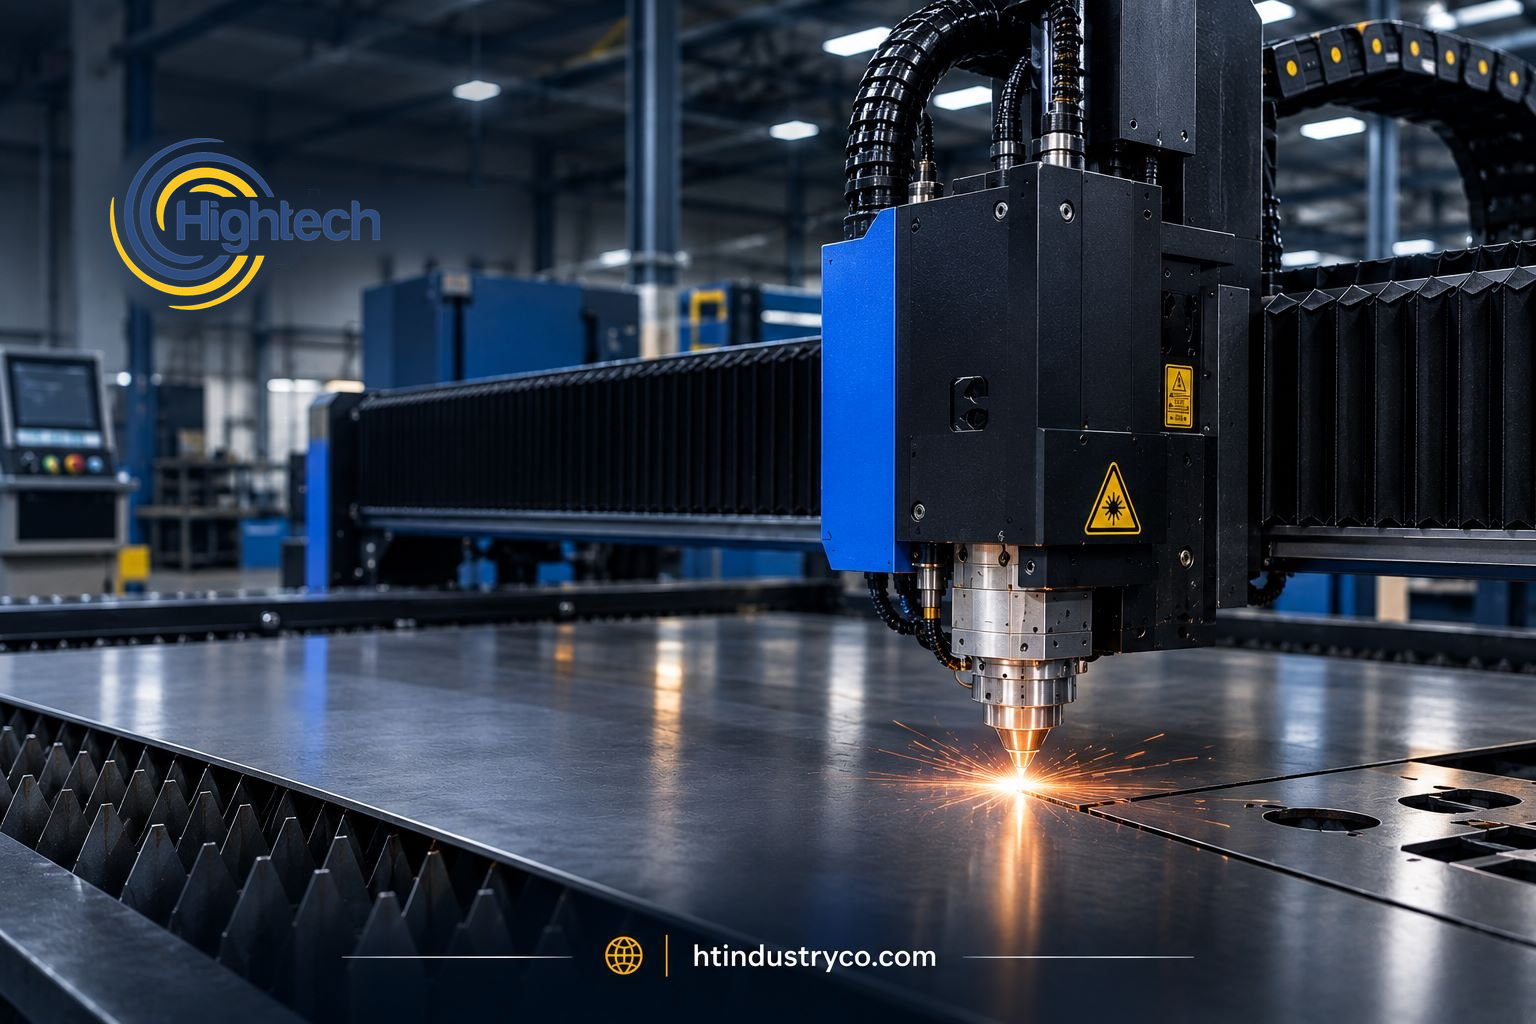
Table of Contents
Respuesta rápida
El «kerf» (ancho de corte) en el corte por láser es la anchura total del material que se elimina a medida que el láser sigue una trayectoria de corte. Dado que el haz elimina material a ambos lados de la línea central programada, los cortes sin compensación pueden alterar las dimensiones finales y el ajuste de las piezas. El ancho de corte real varía en función del material, el espesor, el enfoque, la potencia, la velocidad de corte, el gas de asistencia, el estado y centrado de la boquilla, los componentes ópticos y la configuración de la máquina.
Una línea en un diseño CAD no tiene un ancho físico, pero un corte por láser sí. Esta diferencia es importante cuando las piezas deben cumplir con tolerancias específicas, los orificios deben mantener sus dimensiones exactas, o cuando elementos como pestañas, ranuras y uniones a presión deben encajar correctamente. Para obtener una visión más amplia del proceso, consulte la guía de Hightech sobre el funcionamiento del corte por láser.
¿Qué es el «kerf» (ancho de corte) en el corte por láser?
El «kerf» en el corte por láser es el canal de material que se funde, vaporiza, quema o elimina de cualquier otra forma durante el proceso de corte. El programa CNC sigue un contorno nominal, mientras que el proceso real elimina material a ambos lados de dicha trayectoria.
Si un láser sigue el contorno exacto de un perfil exterior sin aplicar ninguna compensación, la mitad del ancho de corte quedará dentro del límite deseado y la otra mitad, fuera. Por lo tanto, al considerar dos bordes opuestos, la pieza final tiende a ser más pequeña que la dimensión nominal definida en el CAD. En el caso de un orificio o ranura interna, la abertura resultante tiende a ser más grande.
El ancho de corte («kerf width») es la anchura total del material eliminado. El desplazamiento o compensación del ancho de corte («kerf offset/compensation») consiste en ajustar la trayectoria de la herramienta para situar el borde de corte final exactamente sobre el límite definido en el CAD. Para un corte centrado, la corrección suele ser aproximadamente la mitad del ancho de corte total medido, aunque la terminología puede variar según el software utilizado.
Ancho de corte frente a ancho del haz, zona afectada térmicamente (ZAT), conicidad y tolerancia
|
Término |
Lo que significa |
Por qué importa |
|---|---|---|
| Ancho de corte (kerf) | Ancho total del material que se elimina efectivamente | Afecta a las dimensiones, el ajuste, la distribución de piezas (nesting) y la pérdida de material |
| Tamaño del haz o del punto | Punto láser enfocado bajo condiciones ópticas determinadas | Influye en la densidad de energía y en el ancho de corte, pero no es lo mismo que el ancho de corte en sí |
| Zona afectada térmicamente (ZAT) | Material adyacente al corte que ha sufrido alteraciones debido al calor | Puede afectar a la calidad del borde y provocar deformaciones |
| Conicidad del corte (kerf taper) | Variación en el ancho del corte o en el ángulo de la pared a lo largo del espesor del material | Las dimensiones en la parte superior e inferior pueden diferir |
| Tolerancia | Variación dimensional admisible respecto a la medida especificada | El control del ancho de corte ayuda a mantener el proceso dentro de los límites de tolerancia |
¿Por qué es importante el ancho de corte (kerf) en el corte por láser?
Una compensación incorrecta puede provocar que los perfiles exteriores queden demasiado pequeños, que los orificios o ranuras resulten excesivamente grandes, y que las uniones a presión queden demasiado holgadas o demasiado ajustadas. Asimismo, puede generar solapamientos entre piezas dispuestas muy cerca unas de otras tras aplicar un desplazamiento hacia el exterior, además de causar una acumulación de errores dimensionales en los conjuntos ensamblados.
Este efecto es especialmente relevante en piezas de precisión, elementos de señalización, carcasas, dispositivos de sujeción y componentes que deben encajar con otras piezas. La guía de Hightech sobre el diseño de piezas para corte por láser aborda decisiones clave de DFM (diseño para la fabricación), tales como el tamaño de los elementos, el espaciado, las pestañas y la viabilidad de fabricación.
¿Cuál es el ancho de corte (kerf) típico en el corte por láser?
No existe un ancho de corte único para todas las máquinas de corte por láser. En muchas aplicaciones de precisión, este valor es apenas una fracción de milímetro; sin embargo, la cifra real puede variar considerablemente en función del material, el espesor, la fuente láser, el sistema óptico, la posición focal, la potencia, la velocidad, el gas de asistencia, la boquilla y el estado de la máquina.
Considere las tablas genéricas de anchos de corte únicamente como referencia para la planificación, y no como especificaciones de producción. El valor real para la producción debe determinarse utilizando la misma máquina, material, espesor, cabezal de corte (o lente), gas y parámetros de configuración que se emplearán en el trabajo.
Ancho de corte (kerf) en el corte por láser de fibra
El corte de metales mediante láser de fibra permite obtener un ancho de corte estrecho y constante, siempre que el proceso esté correctamente ajustado. No obstante, el tipo de fuente láser no es el único factor que determina este ancho; también influyen el tipo y espesor del material, el enfoque, la velocidad, la potencia, el gas de asistencia, el diámetro y centrado de la boquilla, la distancia a la pieza (standoff) y el estado de los componentes ópticos.
La gama de máquinas de corte por láser de fibra de Hightech es adecuada para el procesamiento de diversos metales, como acero al carbono, acero inoxidable, aluminio, latón, cobre y chapa galvanizada. El ancho de corte debe verificarse siempre en la máquina y el proceso específicos que se van a utilizar, en lugar de tomar valores de otros modelos o niveles de potencia.
Ancho de corte (kerf) en el corte por láser de CO2
corte láser CO2se utiliza ampliamente para acrílico, madera, MDF, contrachapado, cuero, tejido, papel y otros materiales no metálicos compatibles. El ancho de corte cambia con el comportamiento y espesor del material, así como con el enfoque, la potencia, la velocidad, el aire de asistencia y el estado de la óptica.
En los procesos con láser de CO2, una configuración que favorece un corte completo a través del material también puede aumentar el aporte de calor y ensanchar el corte. La guía de Hightech sobre la optimización de los parámetros del láser de CO2 explica cómo interactúan la potencia, la velocidad, el enfoque y la asistencia por aire.
¿Qué factores afectan al ancho de corte (kerf) del láser?
|
Factor |
Efecto en el ancho de corte (kerf) |
Qué verificar |
|---|---|---|
| Material y espesor | Influyen en la demanda de energía, la eliminación del material fundido y la posible conicidad | Grado, espesor, estado de la superficie |
| Posición del foco y tamaño del punto focal | Un enfoque inadecuado puede ensanchar el corte efectivo y aumentar la conicidad | Calibración del foco y configuración óptica |
| Potencia del láser y velocidad de corte | Un exceso de energía o una velocidad reducida pueden ensanchar el corte térmico; una velocidad excesiva puede impedir que el láser atraviese el material | Combinación estable de potencia y velocidad |
| Gas de asistencia y presión | Controlan la expulsión del material fundido y el comportamiento térmico/químico | Tipo de gas, presión, pureza o calidad del aire |
| Diámetro de la boquilla, distancia a la pieza (standoff), centrado | Influyen en la calidad y consistencia del chorro de gas | Tipo de boquilla, estado del orificio, alineación y control de altura |
| Óptica y estado del haz | La contaminación o las modificaciones en la óptica pueden alterar la energía suministrada | Estado de la lente o ventana de protección |
| Geometría de la trayectoria y acumulación de calor | Los cortes en zonas densas y las esquinas pueden concentrar el calor | Anidado, orden de corte y comportamiento en las esquinas |
Problemas comunes relacionados con el ancho de corte (kerf) y su resolución
|
Síntoma |
Causa probable |
Primera comprobación |
|---|---|---|
| Piezas exteriores demasiado pequeñas; orificios demasiado grandes | La compensación es incorrecta o insuficiente | Verifique el ancho de corte (kerf) medido y la configuración del software |
| Piezas demasiado grandes; orificios demasiado pequeños | Compensación excesiva o dirección de desplazamiento (offset) incorrecta | Verifique la orientación (interior/exterior) y reduzca la corrección |
| El ancho de corte (kerf) varía según la dirección o el lado | Boquilla descentrada, dañada, o problemas con los componentes ópticos o el gas | Centre o inspeccione la boquilla y revise los componentes ópticos y el suministro de gas |
| Los anchos superior e inferior difieren | Error de enfoque, espesor, parámetros inadecuados o conicidad | Verifique el enfoque e inspeccione la pared de corte a través de todo el espesor |
| El ancho de corte (kerf) aumenta durante el proceso | Contaminación de los componentes ópticos, desgaste de la boquilla, acumulación de calor, deriva del proceso | Inspeccione los componentes ópticos/boquilla y realice un corte de prueba |
| Ancho de corte excesivo con presencia de escoria | Problemas con la potencia/velocidad, el enfoque, la presión del gas o la expulsión del material fundido | Vuelva a un proceso verificado y modifique una sola variable a la vez |
Preguntas frecuentes
¿Qué es el ancho de corte (kerf) en el corte por láser?
El ancho de corte (o *kerf*) es la anchura total del material eliminado durante el proceso de corte. Se trata de la brecha física generada por el proceso, y no simplemente del diámetro del haz óptico. Dado que el material se elimina alrededor de la trayectoria programada, el *kerf* influye en las dimensiones finales, los orificios, las ranuras y el ajuste de las piezas.
¿Qué tan ancho es el corte (kerf) realizado por un láser?
No existe un ancho universal. El *kerf* depende del material, el espesor, la fuente láser, el enfoque, la potencia, la velocidad, el gas de asistencia, la boquilla, los componentes ópticos y el estado de la máquina. Es recomendable medirlo en la misma configuración de producción que se planea utilizar, en lugar de tomar un rango genérico como especificación de la máquina.
¿Cambia el ancho de corte (kerf) según el espesor del material?
Sí. El espesor modifica los requisitos de energía y de expulsión del material fundido durante el corte; además, puede alterar la estrategia de enfoque, la velocidad, el flujo de gas, la elección de la boquilla y la conicidad del corte. Cuando varíe el espesor, verifique nuevamente el *kerf* antes de confiar en un valor de compensación guardado previamente.
¿Un láser de fibra siempre produce un ancho de corte (kerf) menor que un láser de CO2?
No. Si bien los láseres de fibra pueden generar cortes muy estrechos en aplicaciones adecuadas para el procesamiento de metales, el tipo de fuente láser por sí solo no determina el *kerf*. El resultado final depende de una combinación de factores: el material, el espesor, los componentes ópticos, el enfoque, la potencia, la velocidad, el gas, la boquilla y la configuración de la máquina.
Latest contents
Prefer a callback? Share your details and requirements below.
Your details will only be used to respond to this request.