Cortadora láser para cartón: cómo cortar cartón de forma segura
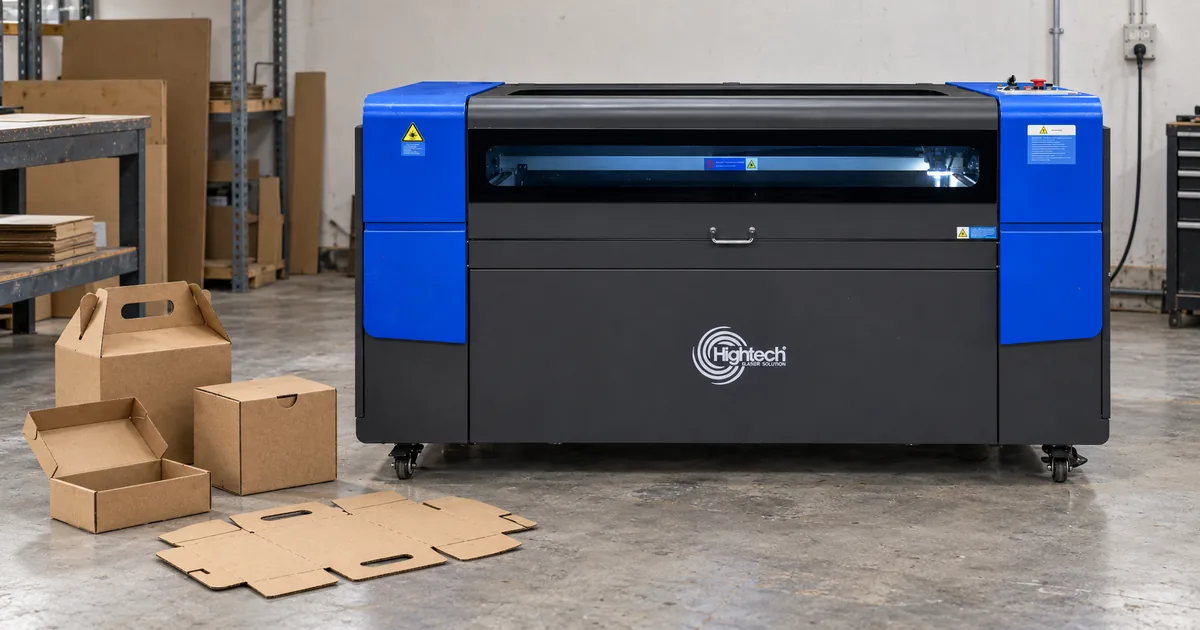
Table of Contents
Respuesta rápida
Sí, es posible cortar cartón con láser utilizando una cortadora láser de CO₂ adecuada, siempre que el tipo exacto de plancha esté aprobado para procesamiento por láser. Debido a que el cartón es un material combustible, utilice un equipo debidamente cerrado, un sistema de extracción en funcionamiento y asistencia de aire (air assist) apropiada, manteniendo siempre presente a un operario cualificado durante todo el trabajo. Realice pruebas con el mismo grado y lote de cartón antes de iniciar la producción en serie
Para prototipos de embalaje, estructuras de expositores y maquetas de precisión, el corte por láser de cartón permite obtener contornos intrincados sin que una cuchilla física ejerza presión sobre la lámina. El principal reto reside en controlar el aporte térmico sobre un material cuyas fibras, adhesivos y cámaras de aire internas varían notablemente de una calidad a otra.
¿Se puede cortar cartón con láser?
¿Qué hace que el cartón sea adecuado para el corte por láser?
Un láser de CO₂ emplea un haz enfocado para recorrer una trayectoria de corte digital. Puede realizar calados complejos, tiradas cortas de piezas conformadas y componentes personalizados; no obstante, el haz también calienta el borde de corte. Por ello, obtener resultados limpios depende tanto de un material apto como de un proceso calibrado, y no simplemente de la potencia nominal de la máquina.
¿Qué tipos de cartón se pueden cortar con láser?
El término «cartón» abarca diversas estructuras y composiciones. Confirme la ficha técnica y la composición del material con el proveedor antes de realizar pruebas, especialmente si el cartón contiene fibras recicladas, adhesivos, capas impresas o tratamientos superficiales.
Tabla 1. Tipos de cartón y principales comprobaciones antes del corte láser
| Tipo de plancha | |Estructura y usos habituales | |Qué comprobar |
|---|---|---|
| Cartulina (Cardstock) | |Planchas sólidas y relativamente finas; tarjetas y pequeñas maquetas. | |Composición conocida de las fibras; oscurecimiento del canto y planeidad. |
| Cartoncillo para cajas plegables (Folding boxboard) | |Cartón compacto multicapa para envases; estuches, cajas y fajas. | | Recubrimientos, tintas y si el plegado se realiza mejor mediante hendido. |
| / cartón gris (Chipboard / solid board) | |Plancha densa de fibra prensada; separadores y piezas rígidas para maquetas | . | Composición del aglutinante, espesor calibrado y corte pasante completo.|
| Cartón ondulado de canal simple (Single-wall corrugated) | |Una capa ondulada entre dos caras de papel (liners); bandejas y cajas postales | . |Orientación del canal, huecos internos, humo y chamuscado localizado. |
| Cartón ondulado de canal doble (Double-wall corrugated) | |Múltiples capas onduladas y caras intermedias; embalaje para cargas pesadas. | |Calentamiento irregular, humo atrapado, uniformidad del corte y riesgo de ignición. |
| Cartón impreso o plastificado (Printed or laminated board) | |Puede incluir tintas, películas plásticas, adhesivos o recubrimientos de barrera. | |Obtener autorización documental para corte por láser de cada capa; de lo contrario, no cortar. |
¿Se puede cortar con láser cartón impreso, estucado o plastificado?
No de manera automática. Una apariencia a base de papel no garantiza que la plancha sea apta para láser. Ciertos filmes, capas de vinilo/PVC, adhesivos y tratamientos superficiales desconocidos pueden generar emisiones tóxicas o peligrosas, o bien dañar el equipo. Solicite al proveedor la ficha técnica o la documentación de seguridad del material y obtenga la aprobación de acuerdo con la política de materiales de la máquina. Si alguna de las capas no se puede identificar con certeza, utilice otro método de corte.
Cómo cortar cartón con láser: flujo de trabajo seguro paso a paso
Utilice el siguiente procedimiento como lista de verificación y planificación junto con —y nunca en sustitución de— el manual de funcionamiento y la normativa local de seguridad láser aplicable a su modelo específico de máquina.1. Identificar y aprobar el cartón
1. Identificar y aprobar el cartón
Registre el proveedor, la calidad, el lote, cualquier tinta o recubrimiento presente y el espesor medido de la plancha. Revise la documentación del fabricante, incluida la ficha de datos de seguridad (FDS/MSDS) cuando corresponda. Rechace materiales compuestos no identificados, posibles laminados de PVC/vinilo y cualquier material no homologado para procesado láser.
2. Inspeccionar el láser y el área de trabajo
Siga las comprobaciones previas al encendido de la máquina en cuanto a cerramiento de cabina, enclavamientos de seguridad (interlocks), óptica, sistema de refrigeración (chiller), extracción de humos, filtración y asistencia de aire (air assist). Retire recortes o restos acumulados en la mesa de corte y confirme que el operario cualificado conoce el uso del botón de parada de emergencia y el protocolo de actuación en caso de incendio. Jamás anule o puentee un enclavamiento de seguridad para introducir material de gran tamaño.
3. Preparar vectores limpios en el diseño
Genere las trayectorias de corte a escala real (1:1); organice en capas independientes los cortes pasantes, los grabados y cualquier línea de marcado o predoblado (scoring) de prueba. Elimine vectores duplicados o solapados que puedan provocar una doble pasada del haz por la misma línea. Ordene la secuencia de mecanizado ejecutando los calados interiores antes de los contornos perimetrales externos siempre que el controlador y el software lo permitan, de modo que los detalles pequeños se corten mientras la pieza se mantiene firmemente apoyada. Para detalles de exportación, consulte el mejor formato de archivo para corte por láser.
4. Colocar una única plancha plana y ajustar el enfoque
Utilice la mesa de trabajo aprobada y el método de fijación adecuado para mantener una única plancha estable, evitando introducir elementos o accesorios de sujeción combustibles. No apile varias planchas de cartón. Verifique la holgura, la posición del material y la distancia focal exacta según las instrucciones del cabezal láser y la lente instalada.
5. Calibrar los parámetros en una muestra pequeña bajo supervisión
Comience utilizando los parámetros recomendados por el fabricante o validados por un técnico para la configuración real de su máquina. Previsualice y realice el encuadre (framing) del trabajo, y a continuación ejecute un patrón de corte de prueba reducido bajo observación constante. No sustituya los valores de prueba por porcentajes de potencia o velocidades tomados de internet pertenecientes a otro equipo. Detenga la máquina de inmediato si se detecta cualquier indicio de riesgo.
6. Inspeccionar, documentar y aprobar el resultado
Una vez detenida la máquina y cuando sea seguro manipular la pieza, compruebe el corte completo, el color del borde, el hollín, la precisión de la forma y el ajuste de las ranuras. Registre los parámetros y el lote de cartón. Apruebe un diseño de producción solo cuando la prueba sea repetible; permanezca presente durante cada tirada de producción.
Parámetros de corte por láser para cartón: potencia, velocidad y espesor
¿Qué determina la potencia y velocidad adecuadas para el corte por láser?
No existe una tabla universal de parámetros de corte por láser para cartón. Los resultados reales dependen de la potencia de salida del láser, la óptica y el enfoque; las unidades de medida del controlador; la composición de fibras y adhesivos del cartón; la humedad ambiental y del material; la geometría del canal (flute); el caudal de asistencia de aire; el número de pasadas; y la proximidad entre trayectorias adyacentes en la distribución (nesting). Una mayor potencia no siempre es mejor: el exceso de energía térmica puede oscurecer o carbonizar el canto y elevar el riesgo de ignición.
Registre siempre si la velocidad está configurada en mm/s o en mm/min. Confundir estas unidades altera drásticamente la velocidad real de desplazamiento del cabezal. Del mismo modo, el porcentaje de potencia de un controlador no equivale a una medición exacta y transferible de vatios (W). Si su flujo de trabajo utiliza matrices de test de material, limite las pruebas a un rango revisado y seguro, y nunca deje una cuadrícula de prueba desatendida. Para conocer principios generales de calibración, consulte cómo optimizar los parámetros del láser de CO₂.
Cómo establecer un punto de partida útil
En primer lugar, obtenga el rango operativo permitido facilitado por el fabricante o el técnico responsable del equipo. Sobre el cartón previamente aprobado, ensaye un número reducido de combinaciones controladas manteniendo constantes el enfoque, la extracción de humos, la asistencia de aire y la geometría de prueba. Compare únicamente aquellas muestras con corte pasante completo; a continuación, seleccione el resultado limpio y repetible que minimice la exposición innecesaria al calor y cumpla con las tolerancias de ensamble de la pieza. Vuelva a calibrar los parámetros siempre que cambie la calidad del cartón, el lote, la óptica o la configuración de la máquina.
¿Qué espesor máximo de cartón puede cortar una máquina láser?
El espesor máximo no se define con una cifra fija. Una plancha sólida y una de cartón ondulado de canal doble con espesores nominales idénticos no absorben ni disipan el calor de la misma manera. El cartón grueso o de canal múltiple suele contener cámaras de aire internas que pueden arder de forma irregular, incluso cuando la superficie externa parece correcta. Confirme el espesor admisible para su modelo específico de CO₂, grado de material y sistema de seguridad mediante cortes de prueba supervisados; no asuma el límite genérico de un catálogo como una garantía válida para todo tipo de cartón.
Cómo cortar cartón ondulado por láser sin chamuscado excesivo
El cartón ondulado está compuesto por caras exteriores de papel (liners) separadas por un núcleo de papel con ondas (flute). El haz láser atraviesa tanto papel compacto como huecos internos vacíos a lo largo de una misma trayectoria, lo que puede provocar variaciones en el humo desprendido, la acumulación de calor local y la penetración del corte dentro de una sola pieza. La dirección de la onda, las zonas aplastadas y el alabeo de la plancha también pueden alterar la distancia focal. Por ello, nunca debe asumirse que un parámetro válido para cartoncillo plano sea aplicable al cartón ondulado.
Mantenga la plancha perfectamente plana, el sistema de extracción en correcto funcionamiento y la óptica calibrada conforme al plan de mantenimiento de la máquina. Distribuya las piezas en el anidado (nesting) con una separación prudencial para evitar que trayectorias muy próximas concentren calor repetitivo sobre una misma zona. Verifique el ajuste de lengüetas y ranuras de ensamble en material real: el haz láser elimina una franja estrecha de material denominada sangría de corte (kerf), la cual afecta tanto a las dimensiones nominales como al ajuste por fricción de las uniones. Consulte el artículo sobre la sangría de corte por láser (kerf) para profundizar en el principio de medición.
Table 2. Tabla 2. Resolución de problemas en la calidad de corte de cartón
| Observación | | Quéinvestigar | |Medida correctiva segura |
|---|---|---|
| Corte incompleto | |Plancha alabeada, enfoque descalibrado, variación en la densidad del cartón o parámetros fuera de rango aprobado. | | Detener la máquina, inspeccionar y realizar otra prueba limitada y autorizada; no añadir pasadas a ciegas.|
| Bordes carbonizados o excesivamente marrones | |Aporte térmico excesivo, vectores duplicados o solapados, o reducciones excesivas de velocidad en esquinas. | |Verificar posibles trazados superpuestos y probar una combinación autorizada por el fabricante con menor exposición térmica. |
| Hollín o humo denso | |Mesa de corte sucia, problemas en el sistema de extracción/filtración o material no adecuado | . |Detener la máquina para revisar el material y el sistema de ventilación antes de continuar con el trabajo. |
| Llama persistente | |Ignición del cartón o acumulación anómala y peligrosa de calor. | |Ejecutar inmediatamente el procedimiento de parada de emergencia y el protocolo de respuesta ante incendios propio de la máquina; no abrir la cabina mientras esté activa. |
| La plancha se desplaza o se comba | |Apoyo irregular en la mesa, flujo de aire inadecuado o lámina deformada de origen. | |Emplear métodos de sujeción homologados y material más plano; reajustar el enfoque y volver a calibrar. |
| Lengüetas demasiado apretadas o sueltas | |La sangría de corte (kerf) o las medidas reales difieren de las cotas teóricas del diseño. | |Medir las ranuras y los cortes sobre la pieza real; ajustar las tolerancias de ensamble en el archivo vectorial y repetir la prueba. |
¿Se puede grabar o marcar el cartón con un láser?
El corte pasante separa una pieza de la plancha. El marcado vectorial superficial altera la superficie siguiendo una trayectoria lineal, mientras que el grabado ráster compone diseños e imágenes mediante micropuntos contiguos. Cada operación requiere su propio test de material específico; los resultados de un grabado no determinan los parámetros seguros para un corte pasante. Además, las superficies de cartón ondulado pueden marcarse de forma irregular si la cara exterior (liner) carece de un soporte homogéneo por debajo.
El marcado o semicorte por láser (scoring) permite debilitar una línea de pliegue, pero no equivale a comprimir mecánicamente las fibras como lo hace una pleca de hendido convencional. El embalaje que requiera pliegues limpios, consistentes y repetibles suele obtener mejores resultados mediante una mesa de corte digital con rueda de hendido o mediante un proceso de troquelado tradicional. Compruebe siempre la resistencia al doblado y el acabado del canto en una maqueta o prototipo físico antes de decantarse por este método.
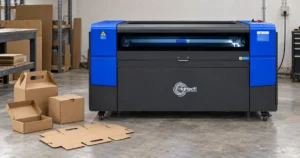
Cortadoras láser de CO₂ Hightech para flujos de trabajo con cartón
Hightech incluye el cartón entre las aplicaciones compatibles de sus máquinas de corte y grabado por láser de CO₂. Al seleccionar el equipo, defina el tamaño de la mesa de trabajo en función de las dimensiones de las planchas de material y del anidado (nesting) previsto, y no limitándose únicamente a las cotas del envase o caja terminada. Tenga en cuenta los requisitos de emplazamiento de la máquina, el área útil de soporte y los márgenes de maniobra para una correcta operación.
Tabla 3. Selección de máquinas de CO₂ Hightech según área de trabajo publicada
| Modelo | |Área de trabajo publicada | |Uso potencial y consideración esencial |
|---|---|---|
| HT CO2-6040 | |400 × 600 mm | |Pequeños separadores y piezas de prototipado; verifique este modelo específico y el grado de cartón mediante una muestra de prueba. |
| HT CO2-7050 Z | |700 × 500 mm | |Pequeñas maquetas de estuches y trabajos detallados de corte/grabado. El cartón figura explícitamente en su ficha de producto; pruebe el lote exacto del material. |
| HT CO2-1390 | |1.300 × 900 mm | |Prototipos de mayor tamaño o series cortas de piezas para expositores. El cartón está incluido entre los materiales aplicables; calibre el trabajo y verifique la extracción. |
| HT CO2-1530 | |1.500 × 3.000 mm | |Anidado (nesting) de planchas de gran formato para envases y expositores; confirme la manipulación del material, la configuración actual y los resultados de las pruebas de corte. |
¿Está planificando un proyecto de corte de cartón? Envíe a Hightech la calidad de su cartón y la ficha técnica del proveedor, los recubrimientos, el espesor medido, las dimensiones máximas de la plancha, un archivo vectorial de muestra, el volumen previsto de producción y la precisión requerida en pliegues y ranuras. Solicite la confirmación de la configuración óptima del equipo de CO₂, los sistemas de extracción y seguridad, y un ensayo previo de viabilidad mediante corte de muestras antes de cursar su pedido.
Lista de comprobación de seguridad para corte de cartón por láser
Dado que el cartón puede inflamarse y emitir humos, los controles de seguridad forman parte integral del proceso operativo y no constituyen un paso secundario. El manual específico de la máquina y los protocolos de emergencia del centro de trabajo con personal cualificado tienen prioridad sobre cualquier directriz de carácter general.
- Corte únicamente material previamente identificado y autorizado; nunca asuma que un embalaje reciclado, impreso o plastificado es apto para procesado láser.
- Mantenga la carcasa y los dispositivos de enclavamiento en correcto funcionamiento; nunca anule los mecanismos de protección.
- Utilice el sistema de extracción y el filtrado adecuados; emplee asistencia por aire cuando así se especifique.
- Retire los residuos, el polvo y cualquier material combustible de la superficie de trabajo antes de comenzar y entre tareas.
- Asegúrese de que haya siempre un operador capacitado presente, con acceso al botón de parada de emergencia y a equipos de extinción de incendios homologados.
- Ante la presencia de llamas persistentes, humo inusual o un fallo en el sistema de extracción, detenga la operación y siga el procedimiento operativo estándar (SOP) específico para la máquina.
- Recuerde que la asistencia por aire no sustituye a las medidas adecuadas de protección contra incendios, extracción o verificación de la idoneidad de los materiales.
Para obtener información sobre el contexto operativo general, consulte la guía de seguridad para el corte por láser de CO₂ de Hightech.
Preguntas frecuentes
¿Se puede cortar cartón con una cortadora láser de CO₂?
Sí, siempre que el tipo de cartón haya sido identificado y aprobado para la máquina en cuestión. El corte por láser de CO₂ es eficaz para muchas muestras de embalaje y formas complejas, pero requiere sistemas de extracción, supervisión y pruebas específicas para cada tipo de material.
¿Es seguro cortar cartón corrugado con láser?
Es posible, pero el cartón ondulado contiene cavidades de aire que pueden alterar la acumulación de calor y humo. Utilice únicamente un tipo de cartón aprobado y asegúrese de que el proceso esté supervisado y se realice en un entorno debidamente cerrado; no reutilice los parámetros empleados para el cartón compacto sin realizar pruebas previas.
¿Qué potencia y velocidad debo utilizar para el cartón?
Utilice los valores recomendados para su máquina y material específicos, y valídelos mediante una prueba en una muestra pequeña. No existen parámetros universales fiables. Registre siempre la escala de potencia configurada en el equipo, así como la unidad de medida de la velocidad (mm/s o mm/min).
¿Qué grosor puede tener el cartón para el corte por láser?
No existe un límite de grosor único y verificado para todos los tipos de cartón y sistemas láser de CO₂. La estructura, los adhesivos, el enfoque y el sistema de extracción son factores tan importantes como el grosor del material. Solicite al proveedor de la máquina que evalúe su muestra concreta.
¿Se puede realizar grabado láser en cartón?
Sí, siempre que el material esté aprobado para este uso. El marcado superficial y el grabado por barrido (raster) son procesos distintos al corte pasante. Realice pruebas con el diseño previsto para verificar la legibilidad, la ausencia de residuos (hollín), la integridad de la superficie y la estabilidad del material, especialmente en el caso del cartón ondulado.
¿Se puede cortar con láser cartón impreso o laminado?
Solo si las tintas, láminas, capas adhesivas y el sustrato han sido identificados y aprobados específicamente para su uso con láser. Los laminados de vinilo/PVC de composición desconocida y otros materiales compuestos no verificados no deben tratarse del mismo modo que el cartón sin recubrimiento.
¿Es mejor una cortadora láser o una cortadora digital de cuchilla para embalajes?
Opte por el láser para tiradas cortas que requieran formas complejas o recortes detallados; elija un sistema de corte y hendido digital cuando la calidad del plegado, el registro de la impresión o la ausencia de efectos térmicos en los bordes sean aspectos prioritarios. Para volúmenes elevados y recurrentes, compare el coste total frente al troquelado convencional.
Latest contents
Prefer a callback? Share your details and requirements below.
Your details will only be used to respond to this request.