ما هو ATC في ماكينات CNC؟ آلية العمل وأهم المزايا
فهرس المحتويات
إجابة سريعة: يرمز ATC إلى مبدّل الأدوات التلقائي. يستبدل أداة القطع بأخرى عندما يطلب برنامج التشغيل عملية مختلفة. يستطيع راوتر CNC المزود به الانتقال بين النقش والتخديد وقطع المحيط دون تبديل يدوي للقواطع. يقلل توقفات تغيير الأدوات؛ وتعتمد زيادة الإنتاجية الفعلية على تعقيد العمل والإعداد وتكوين الماكينة.
تخيّل لوح لافتة يحتاج نقش حروف صغيرة وتخديدًا زخرفيًا على شكل V وقطع المحيط الخارجي. قد يتطلب ذلك ثلاث أدوات. بدل إيقاف الراوتر عند كل تغيير، يدير البرنامج الأدوات المتوافقة تلقائيًا عبر ATC. فيما يلي معنى ذلك عمليًا ومتى تستحق الأتمتة الإضافية.
ما هو ATC في ماكينة CNC؟
مبدّل الأدوات التلقائي نظام منسّق لتخزين أدوات القطع واختيارها وتحريرها وتحميلها بأمر وحدة التحكم. يعمل مع المغزل وحوامل الأدوات والتحكم ومعدات قياس الأدوات إن وُجدت. هو ميزة في الماكينة، وليس محور تشغيل إضافيًا أو طريقة مستقلة لقطع الخامة.
يظل برنامج CAM مسؤولًا عن الشكل، والأداة المختارة تنفّذ القطع، ونظام التثبيت يمسك الخامة. يدير ATC الانتقال بين الأدوات. للاطلاع على التكوينات، راجع أنواع راوتر CNC المختلفة.
ATC مقابل التغيير اليدوي: ما الذي يتغير فعلًا؟
في الراوتر اليدوي يوقف المشغل عادةً التشغيل ويزيل قاطعًا ويركب التالي ويؤكد ارتفاعه الصحيح قبل الاستئناف. مع ATC تستدعي وحدة التحكم أداة محددة مسبقًا وتنسّق التبديل. يظل الأشخاص يجهزون الأدوات ويفحصون الحوامل ويضبطون العمل ويراقبون العملية؛ فهو يزيل تدخلًا متكررًا ولا يلغي كل أعمال الإعداد.
ما الأجزاء الرئيسية لمبدّل الأدوات التلقائي CNC؟
يعتمد المبدّل على عدة مكونات متفاعلة. وتختلف التفاصيل حسب الراوتر والتكوين المختار.
المغزل وحوامل الأدوات وآلية التثبيت
يدير المغزل القاطع أثناء التشغيل. يثبت الحامل المتوافق القاطع ويوفّر واجهة قابلة للتكرار للالتقاط والتحرير. تقفل آلية الشد أو قضيب السحب الحامل داخل المغزل. يجب أن يناسب نوع الحامل وأبعاد القاطع وكتلته المسموحة ومكونات الاحتجاز الماكينة المحددة، لا قطر القاطع الاسمي وحده.
مخزن الأدوات وآلية النقل والتحكم والحساسات
يحفظ المخزن الأدوات المجهزة في جيوب مرقمة. قد يرتبها الرف الخطي بجانب منطقة العمل، بينما ينقل المخزن الدوار الجيب المختار إلى موضع التبديل. تستخدم بعض الأنظمة ذراع نقل. تتتبع وحدة التحكم أرقام الأدوات وتصدر أوامر الحركة؛ وتساعد حساسات الموضع أو التثبيت أو الوجود في تأكيد اكتمال التبديل. قد يلزم تشغيل هوائي وهواء نظيف مضبوط الضغط وفق التصميم.
مقيس الأدوات التلقائي: مرتبط لكنه ليس المبدّل
يقيس هذا الجهاز مرجع الأداة، غالبًا طولها، لتطبق وحدة التحكم التعويض المناسب. لكنه لا يبدّل القواطع ماديًا. قد يملك الراوتر قياسًا تلقائيًا دون ATC، أو ATC مع إجراء قياس منفصل. تحقق من القدرتين بشكل مستقل عند المقارنة.

كيف يعمل ATC في ماكينات CNC؟ خطوة بخطوة
تبدأ العملية قبل القطع الأول. يعيّن برنامج CAM قاطعًا لكل عملية ويولّد المعالج اللاحق شيفرة تفهمها وحدة التحكم. تصف الخطوات السبع التالية ترتيبًا شائعًا، وليست دورة عامة لكل HT RX6.
قبل التشغيل: الأدوات والأرقام والتعويضات
- جهّز خريطة الأدوات. ركّب القواطع المطلوبة في حوامل معتمدة واربط جيوبها الفعلية بأرقام البرنامج. تأكد من توافق الحامل والقاطع مع المغزل المختار.
- اضبط مراجع القطعة والأدوات. ثبّت الخامة وحدد إحداثيات العمل وقِس التعويضات أو أدخلها وفق إجراء الماكينة. تأكد أن البرنامج يشير إلى الأدوات المقصودة.
أثناء التبديل: الطلب والتموضع الآمن والتحرير والالتقاط
- اطلب الأداة التالية. عند التغيير المبرمج تفسّر وحدة التحكم الرقم المطلوب. الرموز مثل T02 وM06 أمثلة فقط ويجب أن يدعمها التحكم والمعالج اللاحق الفعليان.
- انتقل إلى حالة تبديل آمنة. تتوقف حركة القطع والمغزل، وتتبع الماكينة تراجعها وموضع أو مسار التبديل المحدد.
- أعد الأداة واختر البديلة. تُحرّر الحالية في موضع تخزينها، ثم يقدّم المخزن أو المغزل الأداة المطلوبة بحركة النقل المحددة.
بعد التبديل: فحص التثبيت واستئناف البرنامج
- أكد الحامل الجديد ومرجعه. يثبّت النظام الأداة وتكتمل الفحوص ويُفعّل تعويض طول الأداة المناسب أو يُقاس بحسب التكوين.
- استأنف العملية المبرمجة. تعود الماكينة إلى مسار التشغيل وتبدأ الخطوة التالية بالقاطع المختار والمعلمات المعتمدة.
قد تسبب خرائط الأدوات أو التعويضات أو أوامر المعالج اللاحق الخاطئة تصادمًا أو هدرًا. لا تجرب أول تبديل دون إجراء الإعداد الخاص بالماكينة ووسائل الحماية المناسبة.

ما أنواع ATC في ماكينات CNC؟
توصف الأنظمة عادةً بترتيب المخزن وطريقة النقل، وهما خياران منفصلان. تصف السلسلة أو الدوّار التخزين، بينما يصف الذراع نقل الحامل. التشغيل بخمسة محاور تكوين للمحاور وليس نوع مبدّل.
الترتيب | طريقة العمل | المفاضلة العملية |
مخزن خطي / رف | أدوات في جيوب ثابتة؛ يتحرك المغزل أو آلية أخرى إلى الموضع المختار. | ترتيب مباشر؛ يحتاج مساحة رف يسهل الوصول إليها ومدى حركة مناسبًا. |
مخزن دوّار / أسطواني | مجموعة دوارة تنقل الجيوب إلى موضع الالتقاط أو التبديل. | تخزين مدمج لبعض الترتيبات؛ سرعة الوصول تعتمد على تصميم الفهرسة. |
مخزن سلسلة / نقل بذراع | مخزن أطول أو ذراع ينقل الحوامل بين التخزين والمغزل. | قد يدعم أدوات أكثر أو ماكينات متخصصة؛ ويزيد التعقيد الميكانيكي عادةً. |
يختار برج المخرطة أدوات القطع أيضًا، لكنه يختلف عن ترتيب المخزن والتبديل مع المغزل الشائع في راوتر CNC. اطلب تحديد المبدّل الدقيق وسعته المفيدة للماكينة المعروضة.
ما فوائد ATC في ماكينات CNC؟
تأتي الفوائد الأساسية من تقليل الوقفات بين عمليات تحتاج قواطع مختلفة. وتكون أكبر عند تكرار برامج متعددة الأدوات على قطع كثيرة.
تقليل توقفات تغيير الأدوات يدويًا
يمكن للتبديل التلقائي تجنب تكرار اقتراب المشغل والإزالة والتركيب وإعادة التشغيل. يكون الفرق أهم عندما يتضمن العمل عدة تغييرات وتتكرر الأعمال طوال الوردية.
سير عمل أكثر اتساقًا للعمليات المتعددة
تجعل خريطة الجيوب والأدوات الواضحة وتسلسل التبديل المضبوط خطوات الإنتاج أكثر قابلية للتوقع. تظل الدقة مرتبطة بالأدوات الصحيحة والتثبيت والبرنامج والتعويضات المقاسة. لا يحسّن المبدّل نفسه قدرة قطع المغزل أو التغذية أو دقة التموضع الأساسية.
تقليل تدخل المشغل، ضمن حدود
قد يقضي المشغل وقتًا أقل في التبديل وأكثر في الفحص والتحضير أو العمل التالي. لكن ATC يضيف حوامل وحساسات وأجزاء ميكانيكية تحتاج ضبطًا وصيانة. ولا يعوّض مسارًا ضعيفًا أو قاطعًا غير مناسب أو تعويضًا خاطئًا أو استخراجًا غير كافٍ.
راوتر ATC أم تبديل يدوي: أيهما يناسب عملك؟
لا يوجد خيار أفضل تلقائيًا. يعتمد الاختيار على تكرار تعطّل جدول الإنتاج بسبب التبديل وإمكان توحيد الأعمال.
عامل القرار | راوتر CNC مزود بـATC | راوتر بتبديل يدوي |
نمط العمل | أعمال متكررة متعددة الأدوات؛ التبديل المبرمج مفيد. | أعمال بسيطة غالبًا بأداة واحدة أو بتغييرات قليلة. |
دور المشغل | تدخل أقل أثناء التبديل؛ إعداد خرائط وفحوص أكثر. | يغيّر المشغل الأدوات ويؤكد الضبط عند الحاجة. |
تعقيد المعدات | مخزن وتحكم بالتثبيت ومكونات إضافية للصيانة. | ترتيب أدوات أبسط وتعقيد أولي أقل عادةً. |
الجدولة | يقلل الانقطاعات داخل البرامج المتكررة المعتمدة. | يناسب الدفعات الصغيرة أو جمع العمليات بحسب الأداة. |
قرار الشراء | قيّم التكوين المورّد كاملًا وزمن التبديل المقاس. | قارن البساطة بوقت العمل والتوقف المتراكم. |
أين يفيد ATC في أعمال راوتر CNC؟
يفيد عندما تتطلب القطعة فعلًا عدة قواطع أو أشكال أدوات. وتقل قيمته إذا أمكن إنهاء جميع القطع بكفاءة بأداة واحدة.
اللافتات: قطع المحيط والتخديد V والنقش
قد تنقش الورشة نصوصًا صغيرة وتستخدم قاطع V للزخرفة وتقطع محيط ألواح الأكريليك أو PVC. يساعد التغيير التلقائي على استمرار البرنامج متعدد المراحل. تعتمد الأداة الأنسب على الخامة والتشطيب؛ راجع دليل اختيار راوتر CNC لصناعة اللافتات لمعايير شراء أوسع.
الخزائن والنجارة: الثقب والمجاري وقطع محيط الألواح
قد تتطلب أجزاء الخزائن ثقوبًا أو مجاري أو جيوبًا وقطع المحيط الخارجي. مع مكتبة أدوات وبرنامج مناسبين، يساعد ATC على معالجة ألواح MDF أو الخشب المتكررة بتوقفات أقل. يجب أن يناسب التثبيت والثقب والتعامل مع الغبار العمل. اطلع على اعتبارات راوتر CNC لصناعة الخزائن.
مثال Hightech: ماكينة HT RX6 بتبديل تلقائي موثّق
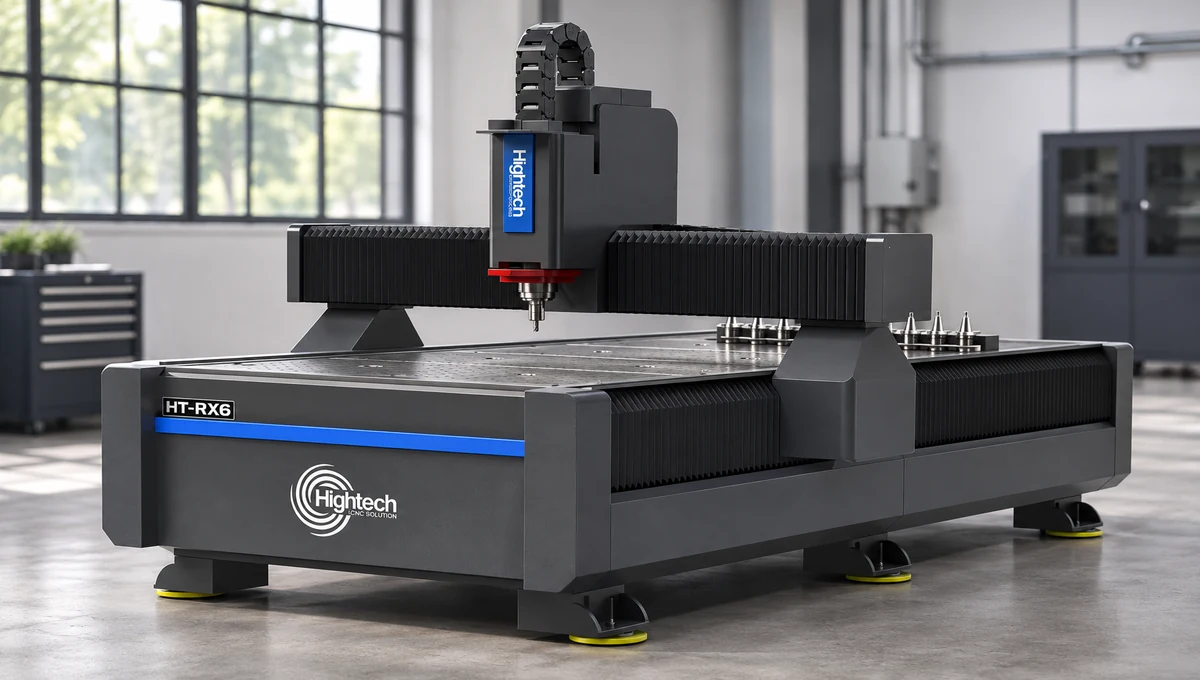
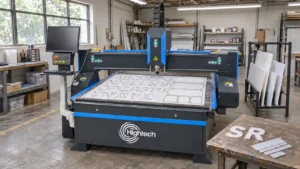
تعرض Hightech ماكينة الراوتر والنقش CNC HT RX6 بتبديل قواطع تلقائي ومعايرة تلقائية ومقيس أدوات تلقائي، إلى جانب طاولة شفط وجمع غبار. تجعلها هذه الخصائص المنشورة خيارًا للتقييم في اللافتات أو الألواح الخشبية متعددة الأدوات. يجب تأكيد ترتيب المبدّل وسعة الجيوب وواجهة الحامل والخيارات المورّدة في عرض السعر؛ ولا نفترض هنا زمن دورة أو سعة مخزن محددة.
أسئلة حول سير العمل والأدوات والاستخدام اليومي
قارن الأعمال بعدد الأدوات وتكرارها، لا بسعر الماكينة فقط. إذا كان معظم العمل بأداة واحدة أو يجمع المشغل العمليات بحسب الأداة، فقد يكون العائد العملي محدودًا. أما الألواح المتكررة متعددة الأدوات فتسهّل قياس الانخفاض المحتمل في التوقفات.
أسئلة حول الصيانة والسلامة والتوافق
اطلب ورقة التكوين الكاملة ومواصفات الحوامل المعتمدة وإجراء التبديل الفعلي وتوافق التحكم وخطة الخدمة. اطلب عرض برنامج بأدواتك المقترحة وشرح استجابة النظام عند غياب أداة أو عدم اكتمال التثبيت.
أسئلة شائعة حول ATC في ماكينات CNC
هل ATC هو نفسه مقيس الأدوات التلقائي؟
لا. يبدّل ATC الأدوات، بينما يقيس المقيس مرجعًا مثل طول الأداة. تجمع بعض الماكينات بينهما لكن لكل منهما غرض مختلف.
هل يمكن لراوتر CNC بثلاثة محاور أن يضم ATC؟
نعم. يصف عدد المحاور نظام الحركة، بينما يصف ATC طريقة التبديل. يمكن تجهيز راوتر بثلاثة محاور بمبدّل تلقائي.
هل يجعل ATC أداة القطع تتحرك أسرع؟
ليس بمفرده. قد يقلل التوقف بين الأدوات، لكن التغذية وأداء القطع يظلان مرتبطين بالماكينة والخامة والأداة والمعلمات المبرمجة.
أحدث المحتويات
هل تفضّل أن نتصل بك؟ شارك بياناتك ومتطلباتك أدناه.
لن تُستخدم بياناتك إلا للرد على هذا الطلب.