


Concevoir des pièces pour la découpe laser : laser à fibre ou laser CO₂
Table of Contents
Concevoir une pièce pour la découpe laser ne consiste pas seulement à tracer son contour : il faut aussi tenir compte de sa fabrication. Pour choisir entre un laser à fibre et la découpe au laser CO₂, examinez le matériau, la façon dont il absorbe le faisceau, la qualité de coupe attendue, le coût et la cadence. Dans une démarche de conception pour la fabrication, le laser à fibre convient souvent aux pièces métalliques ; le laser CO₂ est fréquemment utilisé pour des matériaux non métalliques compatibles. Dans les deux cas, il faut prévoir la largeur de saignée et maîtriser les effets de la chaleur.
Une géométrie mal préparée peut augmenter le temps machine et les pertes de matériau. À l’inverse, des fichiers correctement optimisés facilitent une coupe nette et conforme aux dimensions, avec moins de reprises avant l’assemblage. Les résultats dépendent toujours de la machine et des essais réalisés sur le matériau choisi.
Règles de conception : influence de la longueur d’onde et de l’absorption pour les lasers à fibre et CO₂
Avant d’aborder les détails de conception, il faut comprendre pourquoi les lasers à fibre et CO₂ ne réagissent pas de la même façon selon les matériaux. La source laser et sa longueur d’onde influencent l’absorption du faisceau, mais le résultat dépend aussi de la puissance, de l’optique, du gaz et de l’épaisseur.
Longueur d’onde : pourquoi les règles de conception varient
Un laser à fibre industriel fonctionne souvent autour de 1,06 µm, contre environ 10,6 µm pour un laser CO₂. Cette différence modifie l’absorption de l’énergie par le matériau. Les lasers à fibre sont généralement bien adaptés à la découpe de nombreux métaux et peuvent produire une saignée étroite à vitesse élevée, selon la machine et l’épaisseur. La largeur minimale des détails, les tolérances et l’espacement des pièces doivent néanmoins être confirmés par des essais.
Le laser CO₂ est couramment employé sur le bois, l’acrylique et d’autres matériaux non métalliques compatibles. Certains systèmes CO₂ industriels découpent aussi des métaux : il serait donc inexact de les exclure tous. Pour chaque matériau, prévoyez la largeur de saignée, les effets thermiques et la qualité de bord réellement obtenus sur l’équipement prévu.
Compatibilité des matériaux : adapter le dessin à l’interaction avec le faisceau
Pour des pièces métalliques produites en série, un laser à fibre peut être un choix efficace. Des supports minces en acier inoxydable, des panneaux d’aluminium ou des éléments en acier doux peuvent être découpés avec précision lorsque la puissance, le gaz et l’imbrication sont adaptés.
Sur les matériaux non métalliques compatibles avec le laser CO₂, la chaleur peut assombrir, faire fondre ou modifier le bord. Prévoyez donc les tolérances de saignée, les rayons des angles et la finition attendue. Ne présumez pas qu’un matériau organique, un cuir synthétique ou un caoutchouc est automatiquement compatible : vérifiez sa composition et les consignes de sécurité avant tout essai.
Ces différences d’absorption constituent un point de départ pour concevoir des pièces découpables à un coût maîtrisé, mais la validation sur la machine reste indispensable.
Concevoir pour le laser à fibre : métaux et précision
Pour concevoir des pièces destinées au laser à fibre, cherchez un équilibre entre précision, rendement de matière et cadence. Les machines de découpe laser à fibre donnent de bons résultats lorsque les fichiers respectent leurs capacités. Le diamètre des trous, l’espacement des pièces et l’ordre des coupes influencent la vitesse, l’état des bords et le coût de production.
Métaux réfléchissants : cuivre, laiton et aluminium
De nombreux lasers à fibre industriels peuvent découper le cuivre, le laiton et l’aluminium, mais la réflexion du faisceau exige une machine et des réglages adaptés. Respectez les limites du constructeur, notamment pour l’amorçage et la protection contre les réflexions. Évitez de placer des détails très fins trop près du point de perçage et vérifiez l’épaisseur réelle du matériau. Des variations d’épaisseur ou des contours superposés peuvent provoquer des coupes incomplètes ou un échauffement excessif.
Sur l’aluminium, de petits rayons aux angles intérieurs peuvent améliorer la régularité de la coupe et limiter les bavures, si la fonction de la pièce le permet. Confirmez le rayon et la finition par un essai.
Dimensions minimales des détails : comprendre la règle 1:1
La découpe laser à fibre permet de réaliser de petits trous et des détails fins, mais la géométrie reste limitée par l’épaisseur et par les capacités de la machine. La règle indicative 1:1 propose de prévoir un diamètre de trou au moins égal à l’épaisseur du matériau. Pour une tôle d’acier de 3 mm, cela donne un trou d’au moins 3 mm. Cette règle n’est pas une limite universelle : vérifiez la qualité obtenue sur l’équipement concerné.
Des trous trop petits peuvent présenter une conicité, une découpe incomplète ou un bord rugueux. Ils peuvent aussi imposer une vitesse réduite ou une opération de reprise, ce qui augmente le coût malgré un dessin qui semble correct à l’écran.
À lire également : consignes de sécurité pour la découpe au laser CO₂
Zone affectée thermiquement (ZAT) : concevoir pour limiter la déformation
La largeur de la zone affectée thermiquement dépend de la machine, du matériau et des paramètres. Même avec un laser à fibre, une tôle mince peut se gauchir si le dessin concentre trop de chaleur au même endroit. De longues coupes continues, des détails très serrés ou une disposition déséquilibrée favorisent les contraintes thermiques.
Répartissez les découpes sur la tôle et évitez, lorsque c’est possible, d’isoler trop tôt une grande zone pleine entourée de détails fins. Une disposition équilibrée peut limiter la déformation et réduire les opérations de redressage ou de reprise.
Languettes et micro-attaches : maintenir les petites pièces pendant la coupe
Les petites pièces métalliques peuvent tomber entre les lames de la table si leur contour est entièrement découpé trop tôt. De courtes micro-attaches, c’est-à-dire des ponts de matière non coupés, les maintiennent en place pendant l’opération.
Placez ces attaches de préférence sur des zones peu visibles et dimensionnez-les pour empêcher le basculement sans compliquer la séparation ni la finition. Un bon positionnement facilite l’automatisation, protège les bords et peut éviter les arrêts liés aux pièces coincées.
Concevoir pour le laser CO₂ : matériaux non métalliques et pièces épaisses
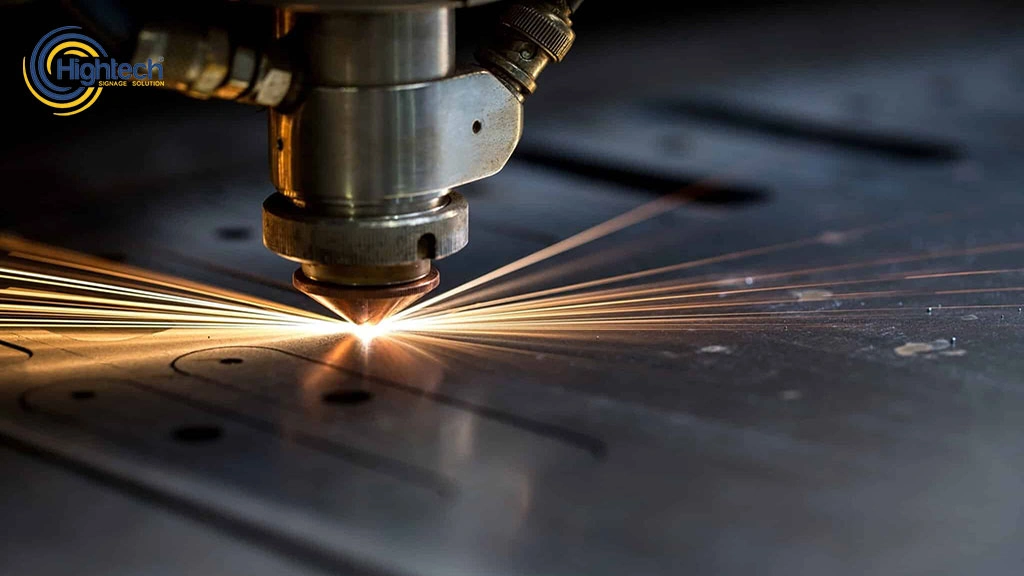
Les lasers CO₂ peuvent découper de nombreux matériaux non métalliques compatibles, sous réserve que la puissance et l’épaisseur conviennent. Dans le dessin, tenez compte de la largeur de saignée, des déformations thermiques et du risque de brunissement ou de fusion des bords, notamment sur le bois et certains plastiques autorisés. Des essais sur le matériau réel permettent d’affiner les dimensions et de limiter les reprises.
À lire également : à quoi sert le marquage au laser à fibre ?
Qualité des bords : limiter le brunissement des matériaux organiques
Lors de la découpe au laser CO₂ de matériaux comme le bois ou certains cuirs compatibles, la chaleur peut brunir ou carboniser les bords. L’acrylique réagit autrement : il fond plutôt qu’il ne se carbonise, et peut laisser un bord brillant ou déformé selon les réglages.
Préparez des trajectoires propres et continues afin d’éviter les ralentissements inutiles et une exposition prolongée à la chaleur. Adaptez la puissance, la vitesse et l’assistance d’air au matériau et à son épaisseur, puis vérifiez le résultat sur une chute. N’utilisez que des matériaux identifiés comme compatibles avec la découpe laser et une extraction des fumées adaptée.
Bords brillants de l’acrylique : obtenir une finition régulière au laser CO₂
La découpe de l’acrylique au laser CO₂ peut produire un bord lisse et brillant, souvent décrit comme « poli à la flamme ». La chaleur fait fondre localement le matériau avant sa resolidification. La finition varie toutefois selon le type d’acrylique, son épaisseur et les paramètres de coupe.
Utilisez une plaque propre et vérifiez que son film de protection est compatible avec le procédé. Ajustez la vitesse et la puissance à l’épaisseur, puis réalisez un essai pour évaluer la transparence et la régularité du bord. L’assistance d’air doit être réglée selon la machine et l’effet recherché : elle peut protéger la zone de coupe, mais un débit inadapté peut modifier la finition.
Rayons des pièces épaisses : gérer les angles en découpe CO₂
Dans un matériau non métallique épais et compatible, un angle très aigu peut exiger un ralentissement du laser et concentrer davantage la chaleur. Sur le bois ou certains plastiques, cela risque de brunir, faire fondre ou déformer le bord.
Lorsque la fonction de la pièce le permet, prévoyez un rayon intérieur plus grand. Une courbe régulière facilite le déplacement de la tête, limite les arrêts locaux et peut améliorer la qualité de coupe. Déterminez le rayon minimal par un essai sur la machine et le matériau prévus.
À lire également : réglage des paramètres de découpe au laser CO₂
Compenser la saignée de coupe pour respecter les dimensions
La saignée de coupe doit être mesurée sur la machine et le matériau prévus. Elle ne dépend pas uniquement du type de laser : le réglage du foyer, la puissance, la vitesse et l’épaisseur influent aussi sur sa largeur. Pour obtenir les dimensions voulues, appliquez une compensation dans le logiciel de préparation des coupes et prévoyez l’espacement nécessaire entre les pièces.
Sans compensation, un contour intérieur comme un trou peut être plus grand que sa cote nominale et un contour extérieur plus petit. Le sens et la valeur du décalage doivent être calculés à partir d’une coupe d’essai, puis vérifiés sur la pièce finie. N’appliquez pas systématiquement une fraction fixe du diamètre du faisceau.
Règles générales de conception pour la découpe laser
Pour concevoir efficacement des pièces découpées au laser, connaître le type de source ne suffit pas. Les principes de conception pour la fabrication aident à réduire les erreurs, les chutes et le temps de production. Ces bonnes pratiques s’appliquent aux machines à fibre comme aux machines CO₂, sous réserve d’adapter chaque fichier au matériau et au logiciel de commande.
- Qualité des tracés vectoriels : fermer les contours destinés à la découpe et supprimer les lignes en double.
Des contours ouverts ou superposés peuvent provoquer des coupes inutiles, des pertes de matière et une durée d’usinage accrue. - Formats de fichier : utiliser un format vectoriel accepté par le logiciel de la machine, par exemple .DXF ou .SVG, plutôt qu’une image matricielle.
Les tracés vectoriels définissent des chemins précis et redimensionnables, sans pixellisation. - Stratégies d’imbrication : disposer les pièces efficacement sur la tôle ou la plaque.
Une bonne imbrication améliore le rendement de matière et peut réduire le temps de coupe et le coût total.
Ponts de maintien : prévoir de petites attaches pour les pièces fragiles ou découpées en pochoir.
Ces ponts empêchent les petits éléments de tomber trop tôt et aident à conserver les formes complexes.
Tableau comparatif : matériaux et conception pour lasers à fibre et CO₂
Le choix du laser dépend du matériau, de la complexité des pièces et du volume à produire. Le tableau suivant présente des tendances générales, et non des tolérances garanties : vérifiez les capacités de la machine envisagée.
Critère | Laser à fibre | Laser CO₂ |
Matériaux adaptés | Métaux : acier, aluminium, cuivre et laiton, selon la machine | Matériaux non métalliques compatibles : bois, acrylique, certains cuirs ; métaux revêtus selon le procédé |
Largeur de saignée | Souvent étroite ; valeur à mesurer selon la machine et le matériau | Variable selon le matériau, l’épaisseur et le réglage du faisceau |
Précision | Potentiellement élevée ; détails fins selon la machine et l’épaisseur | Variable ; dimensions minimales à valider par essai |
Vitesse de coupe | Souvent élevée sur les métaux minces, selon la puissance | Dépend du matériau ; peut être moins rapide sur certains métaux |
Zone affectée thermiquement | Variable ; dépend des paramètres et du matériau | Variable ; peut exiger une compensation dans le dessin |
Taille des détails | Un rapport diamètre de trou/épaisseur de 1:1 peut servir de repère | Limites déterminées par la saignée et le matériau |
Efficacité de l’imbrication | Potentiellement élevée, sous réserve des distances minimales | Espacement à prévoir pour maîtriser la chaleur |
Applications courantes | Panneaux métalliques industriels, pièces de précision | Enseignes, pièces décoratives, matériaux non métalliques compatibles |
Erreurs de conception courantes à éviter
Même une bonne machine donne de mauvais résultats si le fichier de conception comporte des erreurs. Repérer les défauts courants aide à limiter les pertes et à obtenir des bords réguliers.
- Contours ouverts : fermer les chemins destinés à découper le contour d’une pièce.
Un contour incomplet peut laisser la pièce partiellement attachée et provoquer un blocage ou une coupe incorrecte. - Espacement insuffisant : conserver assez de matière entre les pièces.
Des pièces trop rapprochées peuvent se déformer, se toucher après fusion locale ou casser lors du retrait. - Choix de la police : adapter les lettres à une découpe complète ou à une gravure.
Pour des lettres entièrement ajourées, prévoir des ponts de maintien pour les parties intérieures ; une mauvaise conception peut nuire à la lisibilité ou à la solidité de la pièce.
Vérifier ces points dès le dessin évite des reprises et des pertes de matériau, quel que soit le type de laser utilisé.
Questions fréquentes
1. Peut-on utiliser le même fichier de conception sur un laser à fibre et un laser CO₂ ?
La géométrie de base peut parfois être réutilisée, mais les paramètres de coupe, la compensation de saignée et les distances minimales doivent être adaptés à chaque machine et à chaque matériau. Vérifiez aussi que le matériau est compatible avec le laser choisi.
2. Pourquoi les bords de mes pièces en bois brunissent-ils au laser CO₂ ?
Une vitesse trop lente, une puissance excessive ou des trajectoires très serrées peuvent concentrer la chaleur et brunir le bord du bois. Essayez d’ajuster les paramètres et l’assistance d’air sur une chute du même matériau.
3. Le laser à fibre est-il plus économique pour les grandes séries ?
Souvent, pour des pièces métalliques répétitives, un laser à fibre peut réduire le temps de coupe. La rentabilité dépend toutefois de l’épaisseur, du volume, du taux d’utilisation, de l’imbrication, du prix de la machine et des coûts d’exploitation.
4. Quel logiciel choisir pour dessiner des pièces destinées à la découpe laser ?
Un logiciel de dessin vectoriel ou de CAO, tel qu’AutoCAD, CorelDRAW ou Adobe Illustrator, peut servir à créer des contours précis. Le meilleur choix est celui qui exporte un format accepté par le logiciel de la machine et permet de vérifier les dimensions et les tracés.
Latest contents




Prefer a callback? Share your details and requirements below.
Your details will only be used to respond to this request.