


Qu’est-ce que la colle AB ? Usages, avantages et guide complet
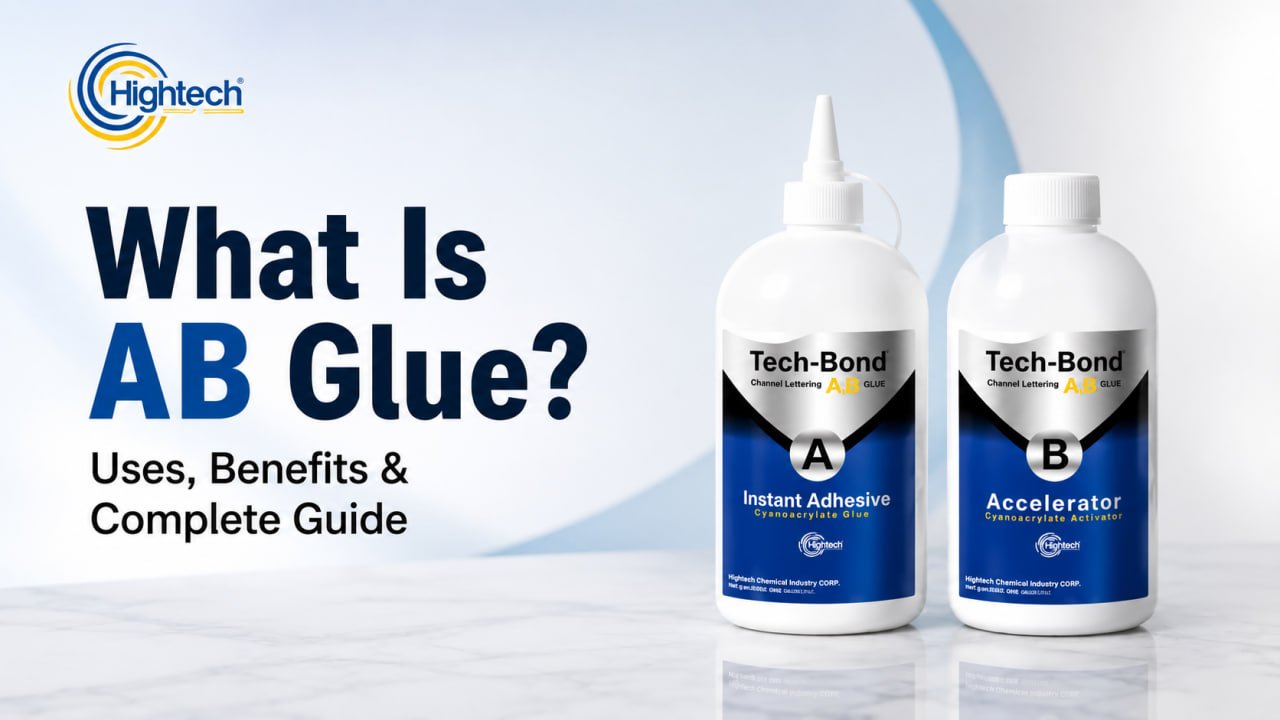
Table of Contents
La colle AB est un terme générique désignant un système adhésif fourni en deux composants, généralement appelés colle A et colle B, ou composant A et composant B. Selon le produit, les composants peuvent être mélangés avant l’application, réunis dans une buse de mélange statique ou appliqués séparément comme adhésif et accélérateur.
Cette distinction est importante, car la colle AB ne correspond pas à une formule chimique universelle. Ce nom peut désigner un système réactif époxy, acrylique, polyuréthane, silicone ou autre. Avant toute utilisation, vérifiez la composition chimique, le mode d’application, le rapport de mélange ou l’ordre d’application, le temps de travail, les matériaux compatibles et les conditions de polymérisation complète dans les instructions et la fiche technique du produit.
En bref : qu’est-ce que la colle AB ?
La colle AB est un système de collage à deux composants dans lequel la colle A et la colle B agissent ensemble pour déclencher ou accélérer la polymérisation. Dans un adhésif bicomposant classique, l’un des composants contient généralement la résine de base et l’autre un durcisseur ou agent de polymérisation adapté. Mélangés dans la proportion prescrite, ils réagissent et forment une liaison polymère solide.
Les composants de tous les systèmes AB ne se mélangent pas. Dans les produits associant adhésif et accélérateur, la colle A est déposée sur le joint et la colle B appliquée séparément pour activer ou accélérer le collage. Les lettres A et B ne définissant ni une chimie, ni une proportion, ni un ordre d’application universels, les instructions du produit exact priment toujours.
Types de colles AB : époxy, acrylique, polyuréthane, silicone et systèmes avec activateur
Le choix de la colle AB dépend autant de sa composition chimique que de son conditionnement A/B. Les descriptions suivantes présentent des profils typiques, et non des garanties universelles de performance ; chaque formulation peut se comporter différemment.
Type | Profil habituel du collage et du procédé | Applications courantes adaptées | Principale précaution |
Époxy | Rigide ou tenace selon la formulation ; souvent bonne aptitude au remplissage des jeux, avec un temps de maintien modéré ou plus long | Métal, céramique, composites, verre, nombreux plastiques rigides, encapsulation | Peut être cassant ; le bon rapport de mélange et la polymérisation complète sont essentiels. |
Acrylique / MMA | Souvent prise de maintien rapide et bonne résistance aux chocs sur les métaux ou les plastiques | Assemblage en production et associations métal/plastique | Tenir compte de l’odeur, de l’inflammabilité et d’un temps de travail potentiellement court. |
Polyuréthane | Plus souple et plus tolérant aux mouvements ou aux vibrations | Matériaux différents, bois, panneaux et supports souples | Certaines formulations sont sensibles à l’humidité ou supportent moins bien la chaleur. |
Silicone bicomposant | Souple et adapté à l’étanchéité ; résistance aux intempéries et à la température variable selon la formulation | Verre, électronique, étanchéité et joints soumis à des mouvements | Généralement pas le premier choix pour les joints structurels rigides soumis à de fortes charges. |
Adhésif + accélérateur | Prise de maintien très rapide ; composants parfois appliqués séparément | Lettres-boîtiers, habillages et positionnement ou assemblage rapides | Ne pas prémélanger, sauf si les instructions du produit exact l’exigent. |
Les produits AB peuvent aussi être formulés pour différentes tâches. Les qualités destinées au collage privilégient l’adhérence et la résistance du joint ; celles destinées à l’encapsulation ou au remplissage peuvent privilégier la viscosité, la profondeur de polymérisation, la maîtrise de la chaleur dégagée par la réaction ou le comblement des vides. Un produit efficace en couche mince n’est pas nécessairement adapté à une coulée profonde ou à un grand volume mélangé.
Les produits colle AB 500 ml de Hightech et colle AB 200 ml nouvelle formule sont actuellement décrits comme des systèmes adhésif-accélérateur : préparez les surfaces, appliquez la colle A sur l’une d’elles, assemblez les pièces, puis pulvérisez l’accélérateur B le long du joint. Ne prémélangez pas ces produits, sauf si de nouvelles instructions fournies avec eux l’exigent expressément.
Comment fonctionne la colle AB ?
La colle AB fonctionne grâce à une réaction chimique contrôlée entre ses deux composants. Le composant A fournit généralement la résine adhésive principale, tandis que le composant B déclenche ou accélère la polymérisation. Au cours de la prise, le liquide ou la pâte se transforme en un réseau polymère solide qui adhère aux deux surfaces et transmet les efforts à travers le joint.
Il faut distinguer trois durées :
- Temps de travail ou durée de vie en pot : période pendant laquelle l’adhésif reste utilisable après le mélange ou l’activation.
- Temps de maintien ou de manipulation : moment auquel l’assemblage est assez résistant pour être déplacé ou libéré de ses serre-joints.
- Temps de polymérisation complète : délai nécessaire pour atteindre les propriétés finales prévues.
Un joint peut sembler sec ou ferme alors qu’il est encore loin d’être complètement polymérisé. Par exemple, une résine époxy commerciale à mélange 1:1 offre cinq minutes de temps de travail, atteint une résistance suffisante pour la manipulation en environ 20 minutes et nécessite près de 48 heures pour polymériser entièrement à 72 °F. Une autre résine époxy offre environ une heure de temps de travail et atteint sa polymérisation complète en quelque 24 heures. Ces exemples montrent qu’on ne peut déduire le « temps de séchage » du seul nom de colle AB.
La température, l’épaisseur du joint, la quantité mélangée, l’humidité et le rapport des composants peuvent également influer sur la polymérisation. La fiche technique du produit doit toujours faire autorité pour définir le procédé.
Quelles sont les principales utilisations de la colle AB ?
La colle AB peut servir à la production, à la fabrication, à la réparation, à l’étanchéité et à l’assemblage de produits. L’usage approprié dépend toutefois de la composition chimique de l’adhésif, des matériaux à coller, de la conception du joint et de l’environnement d’utilisation.
Colle AB pour l’assemblage des métaux
De nombreux adhésifs AB époxy, acryliques et polyuréthanes peuvent coller l’aluminium, l’acier, l’acier inoxydable et les métaux revêtus. Ils servent notamment à assembler des supports, des boîtiers, des cadres, des habillages décoratifs, des panneaux, des coffrets, des structures de signalétique et des pièces associant métal et plastique.
Le collage permet d’éviter le perçage et l’apport de chaleur du soudage, tout en répartissant les efforts sur une plus grande surface. Toutefois, l’huile, la graisse, l’oxydation, la poussière et les revêtements peu adhérents peuvent empêcher l’adhésion. Nettoyez et préparez le métal selon les prescriptions du fabricant de l’adhésif, puis testez l’alliage et le revêtement réellement utilisés avant la production.
Colle AB pour la réparation des plastiques
La colle AB peut assembler des plastiques tels que l’acrylique, le polycarbonate, le PVC, l’ABS et le polyuréthane rigide, à condition de choisir une formulation appropriée.
Aucun adhésif ne colle toutefois tous les plastiques avec la même efficacité. Le polyéthylène, le polypropylène, le PTFE, le silicone et d’autres matériaux à faible énergie de surface sont particulièrement difficiles à coller et peuvent nécessiter un acrylique structural spécialisé, un primaire ou un traitement de surface.
Les fabricants doivent également rechercher les risques de fissuration sous contrainte, de décoloration et d’altération chimique. Cela est particulièrement important pour l’acrylique transparent, les capots en polycarbonate, les pièces en plastique peintes et les composants soumis à des efforts mécaniques permanents.
Colle AB pour le bois et l’ameublement
Les adhésifs AB époxy et polyuréthanes sont utilisés pour réparer les meubles, fabriquer des éléments d’agencement, réaliser des ouvrages architecturaux et décoratifs, réparer des trous de vis endommagés ou coller le bois au métal.
Leur aptitude au remplissage des jeux peut être utile lorsque le joint n’est pas parfaitement régulier. L’adhésif ne doit cependant pas servir à compenser un matériau pourri, un bois instable ou une mauvaise géométrie du joint.
La surface doit être exempte de poussière, de cire, d’huile, d’humidité et de finitions peu adhérentes. Essayez d’abord l’adhésif si l’aspect, les taches ou les débordements visibles vous préoccupent.
Colle AB pour la signalétique et les lettres-boîtiers
Les ateliers de signalétique utilisent des adhésifs à prise rapide pour assembler les lettres-boîtiers, fixer les habillages et les retours, coller des pièces en acrylique ou en polycarbonate et maintenir de petits composants avant l’étanchéification ou la pose finale. Le produit doit être compatible avec les matériaux de la face, du retour, du profilé de finition et du fond, tout en présentant la viscosité, le temps de positionnement, l’aspect et la résistance nécessaires pour l’environnement d’installation.
Hightech présente la colle AB 500 ml et la colle AB 200 ml nouvelle formule pour des matériaux comprenant l’acrylique, le polycarbonate, le PVC, les profilés de finition, l’aluminium, le bois, le verre et la céramique. Il s’agit de déclarations de compatibilité du fabricant : vérifiez le support, la finition, la charge et l’exposition précis dans les instructions actuelles du produit ou dans une fiche technique approuvée.
Les deux pages Hightech actuelles prescrivent le même ordre d’application : déposer la colle A sur une surface, assembler les pièces, puis pulvériser l’accélérateur B le long du joint. Ce procédé diffère d’une époxy bicomposante classique dont les parties A et B se mélangent dans une buse statique. Suivez les instructions fournies avec le produit exact acheté. Pour les matériaux de fabrication associés, consultez la gamme de matériaux pour lettres-boîtiers.
Avantages de la colle AB
Avantage potentiel | Utilité possible | Limite importante |
Large choix de matériaux | Différentes formulations peuvent assembler le métal, le plastique, le verre, le bois, la céramique ou les composites. | La compatibilité doit être vérifiée pour le support et la finition exacts. |
Répartition des contraintes | Un joint collé peut répartir la charge sur une plus grande surface qu’une vis ou un rivet. | Le pelage, les chocs et la géométrie du joint peuvent néanmoins déterminer la rupture. |
Aspect soigné | Le collage peut éviter les fixations visibles, les traces de soudure, les trous et les déformations thermiques. | Les débordements de colle, le jaunissement ou l’altération de la surface peuvent nuire à l’aspect. |
Remplissage des jeux et souplesse de mise en œuvre | Certaines formulations remplissent les joints irréguliers et peuvent être mélangées à la main, distribuées par cartouche ou appliquées automatiquement. | Une erreur de proportion, une durée de vie en pot limitée, la chaleur de réaction et des bulles d’air peuvent créer des défauts. |
Positionnement rapide | Les systèmes avec activateur ou à prise rapide peuvent réduire le temps de maintien. | Un temps ouvert très court peut compliquer l’alignement et les corrections. |
La résistance à l’environnement varie également selon la formulation. Un produit présenté comme résistant à l’eau n’est pas nécessairement adapté à une immersion continue, et une affirmation générale de résistance à la chaleur ne définit pas une plage de températures d’utilisation sûre. Consultez la fiche technique et la fiche de données de sécurité, puis réalisez des essais sous des charges et des conditions de température, d’humidité, d’UV, de vibration et d’exposition chimique représentatives.
Forte résistance du collage
Les adhésifs AB structuraux peuvent créer des joints résistants sur une grande surface de collage. La résistance finale dépend de la composition de l’adhésif, de la préparation des supports, de l’épaisseur du joint, des conditions de polymérisation et de la géométrie de l’assemblage.
Résistance à la chaleur et à l’humidité
De nombreux produits époxy, polyuréthanes, acryliques et silicones sont formulés pour résister à la chaleur, à l’humidité, aux produits chimiques ou à une exposition extérieure.
La résistance à l’eau ne signifie toutefois pas automatiquement que le produit convient à une immersion continue. Les allégations de résistance à l’environnement doivent être confrontées à la fiche technique et aux conditions réelles d’utilisation.
Durabilité à long terme
Un joint collé correctement conçu peut supporter les vibrations, les chocs, la fatigue et les cycles environnementaux sans se desserrer comme une fixation mécanique.
Sa durabilité doit néanmoins être testée sous des charges réalistes. Un simple essai de traction à la main juste après l’application ne permet pas de prévoir les performances à long terme en extérieur ou dans l’industrie.
Possibilité d’assembler différents matériaux
La colle AB peut assembler des combinaisons telles que :
- Métal et plastique
- Verre et métal
- Acrylique et aluminium
- Composite et acier revêtu
- Bois et métal
- Céramique et plastique
Les systèmes souples à base de polyuréthane ou de silicone peuvent être préférables lorsque les matériaux assemblés se dilatent et se contractent à des rythmes différents.
Aspect soigné après finition
Le collage peut supprimer les têtes de vis, les rivets, les traces de soudure et les déformations thermiques visibles. Les formulations transparentes ou qui ne jaunissent pas sont particulièrement utiles pour la signalétique, les présentoirs, le verre et les plastiques transparents.
Assemblage facilité
Les cartouches doubles, les buses de mélange statique, les systèmes avec activateur et les distributeurs automatisés peuvent réduire les opérations de perçage, de fixation, de soudage et de finition.
Pour évaluer le bénéfice global en production, tenez compte du temps de maintien, de la main-d’œuvre, des pertes de matériaux, du temps de polymérisation, des reprises et des équipements nécessaires, et non du seul prix de l’adhésif.
Colle AB ou époxy : quelle différence ?
La colle AB et l’époxy ne sont pas nécessairement la même chose.
La colle AB désigne un système adhésif à deux composants ou une méthode d’application. L’époxy désigne une famille chimique précise d’adhésifs.
Une époxy bicomposante est donc un type de colle AB, mais un produit acrylique, polyuréthane ou silicone bicomposant, ou un système adhésif-activateur, peut également être vendu sous le nom de colle AB.
Cette différence influe sur :
- La souplesse
- La vitesse de polymérisation
- Le temps de travail
- La résistance à la chaleur
- La résistance chimique
- La compatibilité avec les plastiques
- L’odeur
- La couleur et la transparence
- Les exigences de préparation de surface
Plutôt que de demander simplement une « colle AB forte », les acheteurs devraient obtenir la composition chimique, la fiche technique, la fiche de données de sécurité, la liste des supports recommandés, la méthode d’activation ou de mélange et les conditions de polymérisation complète.
Colle AB, soudage, fixations mécaniques et adhésifs monocomposants : comparaison
Méthode d’assemblage | Principaux avantages | Principales limites |
Colle AB | Assemble des matériaux différents, répartit les contraintes, donne un aspect soigné et évite le perçage | Nécessite une préparation des surfaces, un temps de maintien et une polymérisation |
Soudage | Assemblage métallique résistant et liaison permanente immédiate | Déformations thermiques, combinaisons de matériaux limitées et main-d’œuvre qualifiée |
Vis et rivets | Résistance mécanique immédiate et démontage plus facile | Nécessitent des trous, concentrent les contraintes et restent visibles |
Adhésif monocomposant | Application simple, sans mélange de composants | Peut nécessiter de l’humidité, des UV, de la chaleur ou une faible épaisseur de joint pour polymériser |
Adhésif bicomposant | Polymérisation chimique maîtrisée et bonne aptitude au remplissage des jeux | Le rapport de mélange, le mélange lui-même et le temps de travail doivent être contrôlés |
La colle AB ne doit pas remplacer automatiquement le soudage ou les fixations mécaniques dans les structures dont la sécurité est critique. La bonne méthode d’assemblage dépend de la direction des efforts, de la température d’utilisation, des exigences d’inspection, de la réparabilité, des normes applicables et de la durée de vie attendue.
Comment utiliser correctement la colle AB
La procédure suivante concerne principalement les adhésifs bicomposants classiques. Les systèmes adhésif-activateur peuvent demander un ordre d’application différent.
Étape 1 : préparer la surface
Éliminez la poussière, la graisse, l’huile, la corrosion, les agents de démoulage, l’humidité et la peinture peu adhérente. Utilisez un produit de nettoyage compatible avec l’adhésif et le support.
Abrasez la surface uniquement si cela est recommandé. Après la préparation, retirez les résidus et évitez de toucher à mains nues la zone à coller.
Assemblez les pièces à blanc avant d’appliquer la colle pour vérifier l’alignement, la largeur du jeu, l’emplacement des dispositifs de maintien et le temps nécessaire à l’assemblage.
Étape 2 : mélanger les composants A et B
Vérifiez le rapport requis, en masse ou en volume.
Si le rapport 1:1 est courant, les systèmes industriels peuvent exiger 2:1, 4:1, 10:1 ou une autre proportion. Les équipements de dosage professionnels sont conçus pour plusieurs rapports, ce qui montre qu’on ne peut présumer un rapport universel pour la colle AB.
Avec une cartouche double :
- Retirez le bouchon.
- Faites sortir une petite quantité de chacun des deux orifices.
- Installez la bonne buse de mélange statique.
- Distribuez le produit jusqu’à ce que le mélange paraisse homogène.
- Appliquez l’adhésif pendant sa durée de travail.
Pour un mélange manuel, utilisez des outils propres et combinez soigneusement les deux composants sans introduire trop d’air.
Ne mélangez pas les produits qui utilisent un activateur séparé. Respectez l’ordre d’application indiqué par le fabricant.
Étape 3 : appliquer l’adhésif
Appliquez assez de produit pour mouiller les surfaces du joint et obtenir l’épaisseur de collage recommandée.
Une quantité insuffisante peut laisser des zones sèches ou des vides. Une quantité excessive peut accroître les pertes, les débordements, la chaleur dégagée pendant la polymérisation et les besoins de nettoyage.
Assemblez les pièces dans le temps de travail indiqué et exercez une pression uniforme sans chasser toute la colle du joint.
Étape 4 : laisser le temps nécessaire à la polymérisation
Maintenez l’assemblage avec des serre-joints, des aimants, des dispositifs de fixation ou des gabarits jusqu’à l’obtention d’une résistance suffisante pour la manipulation.
Ne procédez ni à l’usinage, ni à l’emballage, ni à la mise en charge du joint, et ne l’exposez pas à une humidité ou à une température extrêmes avant l’étape de polymérisation requise. Pour une production régulière, consignez l’heure d’application, la température de l’atelier, la durée de maintien et l’heure de libération des pièces.
Comment choisir la bonne colle AB
Partez du joint à réaliser, et non du nom du produit. Une sélection utile doit répondre aux questions suivantes avant de comparer les prix ou la vitesse de prise.
- Identifiez les deux supports : relevez précisément les nuances, revêtements, peintures et finitions, et vérifiez si l’une des surfaces est un plastique à faible énergie de surface.
- Définissez les conditions de service : plage de températures, humidité ou immersion, UV, produits chimiques, vibrations, pelage ou chocs, charge statique et durée de vie attendue.
- Adaptez le procédé de production : comparez le temps de travail, le temps de maintien, la polymérisation complète, la tenue sur surface verticale, l’aspect, le nettoyage et la possibilité de reprise.
- Choisissez le mode d’application : récipients à mélanger manuellement, cartouche double avec mélangeur statique, dosage automatisé ou adhésif accompagné d’un accélérateur appliqué séparément.
- Examinez le comportement du joint : un système rigide peut convenir à des pièces stables, tandis qu’une formulation plus souple peut mieux absorber les vibrations ou des dilatations thermiques différentes.
- Étudiez les preuves : lisez la fiche technique et la fiche de données de sécurité en vigueur, puis testez des supports représentatifs avec la préparation, le jeu, les conditions de polymérisation et la charge envisagés.
Un essai sur échantillon est particulièrement important pour les plastiques transparents, les métaux revêtus, les enseignes extérieures, les combinaisons de matériaux inhabituelles et les joints dont la rupture pourrait présenter un risque pour la sécurité. N’autorisez pas la production sur la seule base d’un essai de traction à la main effectué juste après l’application.
Combien de temps la colle AB met-elle à durcir ?
Une colle AB peut prendre en quelques secondes, atteindre une résistance suffisante pour la manipulation en quelques minutes ou quelques heures et demander 24 à 48 heures, voire plusieurs jours, pour polymériser entièrement.
La durée exacte dépend :
- De la composition chimique de l’adhésif
- Du rapport des composants
- De la température
- De la quantité mélangée
- De l’épaisseur du joint
- De la température du support
- De l’utilisation d’un accélérateur
- Des propriétés finales requises
Les systèmes rapides adhésif-accélérateur peuvent adhérer presque immédiatement. Une époxy à prise rapide peut atteindre une résistance suffisante pour la manipulation en quelque 20 minutes, tandis qu’un produit plus lent offre davantage de temps pour l’assemblage et peut demander une journée ou plus pour polymériser entièrement. Certaines époxys souples nécessitent plusieurs jours pour atteindre leurs propriétés finales.
Utilisez les valeurs indiquées par le fabricant à la température précisée. Ne jugez pas un joint structural sur le seul fait que l’adhésif exposé semble sec.
Erreurs fréquentes lors de l’utilisation de la colle AB
Une erreur courante consiste à supposer que toute colle AB est à base d’époxy. Les différentes formulations peuvent demander des méthodes de mélange, des temps de polymérisation et des préparations de surface différents. Un mauvais rapport de mélange peut laisser l’adhésif collant, cassant ou incomplètement polymérisé ; ajouter davantage de durcisseur n’améliore pas nécessairement la résistance ou la vitesse de prise.
Une mauvaise préparation des surfaces est une autre cause majeure d’échec. La poussière, l’huile, l’humidité, l’oxydation et les revêtements peu adhérents peuvent empêcher un collage correct. Certains plastiques, notamment le polyéthylène, le polypropylène, le PTFE et le silicone, peuvent également nécessiter des primaires ou des adhésifs spéciaux.
Évitez de mélanger plus de produit que nécessaire : les grands volumes peuvent chauffer et polymériser trop vite. Appliquez la colle pendant son temps de travail, maintenez les pièces jusqu’à ce que la résistance soit suffisante et respectez l’épaisseur de joint recommandée. Enfin, testez l’adhésif dans les conditions réelles de production, car les matériaux et les environnements utilisés peuvent donner des résultats différents des données de laboratoire.
Trouvez la machine adaptée à votre application
Questions fréquentes
À quoi sert la colle AB ?
La colle AB sert à coller, réparer, assurer l’étanchéité, remplir les jeux, encapsuler et assembler des composants en métal, en plastique, en acrylique, en verre, en bois, en céramique ou en matériaux composites. Les applications possibles dépendent de la composition chimique de l’adhésif et des caractéristiques du produit.
Que sont la colle A et la colle B ?
La colle A est généralement la résine de base ou l’adhésif principal. La colle B peut être un durcisseur, un agent de polymérisation, un catalyseur ou un accélérateur appliqué séparément. Certains produits nécessitent le mélange de A et B ; pour d’autres, B s’applique après l’assemblage des pièces. Suivez les instructions du produit précis au lieu de supposer qu’il existe une méthode universelle.
La colle AB est-elle identique à l’époxy ?
Pas toujours. L’époxy bicomposante est un type courant de colle AB, mais les systèmes AB peuvent aussi être acryliques, polyuréthanes ou silicones, ou encore associer un adhésif à un accélérateur séparé.
Quelle est la résistance de la colle AB ?
La résistance dépend de la formulation, du support, de la préparation de surface, de la conception du joint, de son épaisseur et des conditions de polymérisation. Certains adhésifs AB conviennent au collage structural ; d’autres sont destinés à un assemblage léger, à l’étanchéité ou au positionnement rapide.
Combien de temps faut-il à la colle AB pour durcir ?
Selon le produit, une colle AB peut prendre en quelques secondes ou minutes, mais nécessiter 24 à 48 heures, voire plusieurs jours, pour polymériser complètement. Vérifiez toujours le temps de travail, le temps nécessaire avant manipulation et le délai de polymérisation complète annoncés.
La colle AB peut-elle coller les métaux ?
Oui. De nombreux adhésifs AB époxy, acryliques et polyuréthanes peuvent coller l’aluminium, l’acier, l’acier inoxydable et les métaux revêtus. La surface doit être correctement nettoyée et la compatibilité vérifiée pour le métal et le revêtement précis.
Peut-on utiliser la colle AB sur les plastiques ?
Oui, mais la compatibilité varie. L’acrylique, le polycarbonate, le PVC, l’ABS et le polyuréthane rigide peuvent souvent être collés avec un produit adapté. Le polyéthylène, le polypropylène, le PTFE et le silicone sont plus difficiles à coller et peuvent nécessiter des adhésifs spécialisés ou des primaires.
Quel est le bon rapport de mélange de la colle AB ?
Il n’existe aucun rapport universel. Les produits peuvent exiger 1:1, 2:1, 4:1, 10:1 ou une autre proportion. Certains systèmes adhésif-accélérateur s’appliquent séparément et ne doivent pas être mélangés. Suivez exactement les instructions du fabricant.
La colle AB est-elle étanche ?
Certaines formulations résistent à l’eau ou conviennent à une exposition extérieure, mais toutes les colles AB ne sont pas étanches ou adaptées à une immersion continue. Vérifiez les caractéristiques du produit précis concernant l’eau, l’humidité, la chaleur et les produits chimiques.
Latest contents




Prefer a callback? Share your details and requirements below.
Your details will only be used to respond to this request.